BECKER · EXPORTVACIO
Bombas de vacío BECKER para la industria del plástico
El vacío y el aire ayudan a transportar granulado, formar láminas y sujetar piezas. La función y el material determinan qué necesita cada estación de la línea.
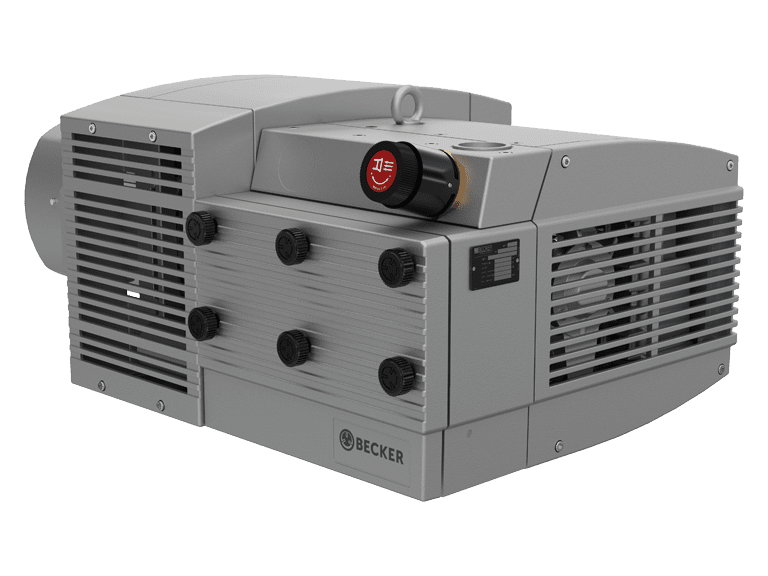
Industria del plástico
Vacío y aire durante la transformación
Transportar, formar y sujetar requieren puntos de trabajo distintos. En extrusión o desgasificación, también se debe identificar qué gases y vapores desprende el material.
Identifica primero la operación y el punto donde se utiliza el vacío o el aire. Los dibujos siguientes muestran situaciones y detalles que ayudan a describir el proceso. La selección del equipo se confirma con las condiciones de la máquina, el material y la instalación.
OPERACIÓN, MATERIAL Y CONTROL
El proceso, detalle a detalle
Revisa 28 aspectos de termoformado, granza, extrusión y manipulación de plástico, ilustrados con los elementos de cada operación.
Termoformado y comportamiento del molde
Formar una lámina sobre el molde
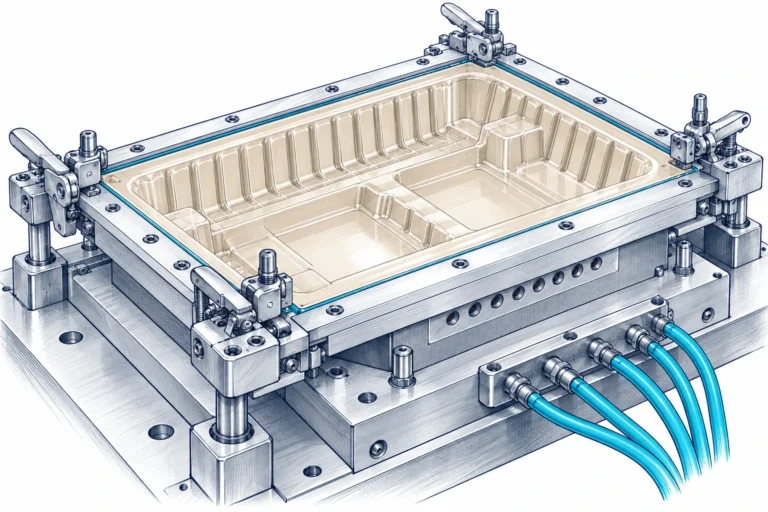
El vacío ayuda a que la lámina caliente reproduzca la geometría del útil. El volumen, los pasos internos y la estanqueidad influyen en la velocidad de formado. La temperatura y el tiempo pertenecen a la receta del proceso. Revisa estos factores conjuntamente antes de atribuir una pérdida de definición a falta de capacidad de la bomba.
La diferencia de presión adapta la lámina caliente al molde. El volumen conectado, la presión objetivo y el tiempo disponible definen la evacuación.
Caso práctico: El molde no reproduce el detalle de la pieza
Compara temperatura de lámina, tiempo disponible, pasos de evacuación y cierre. El resultado del termoformado depende de varias variables y no permite diagnosticar la bomba por apariencia. Registra la curva de vacío durante el conformado y relaciona la desviación con el instante en que el material necesita apoyarse en el molde.
Para comprobar esta hipótesis, conserva primero una condición de referencia y cambia una sola variable cuando el procedimiento de la instalación lo permita. Anota qué se mantuvo constante y qué se modificó. Si la diferencia se repite, el dato ayuda a acotar la causa; si no se repite, amplía el registro antes de decidir una sustitución. Las observaciones deben vincularse con la fase del proceso y con los puntos de medida disponibles, de modo que el diagnóstico pueda revisarse y no dependa únicamente de una impresión del resultado final.
Preparar la lámina
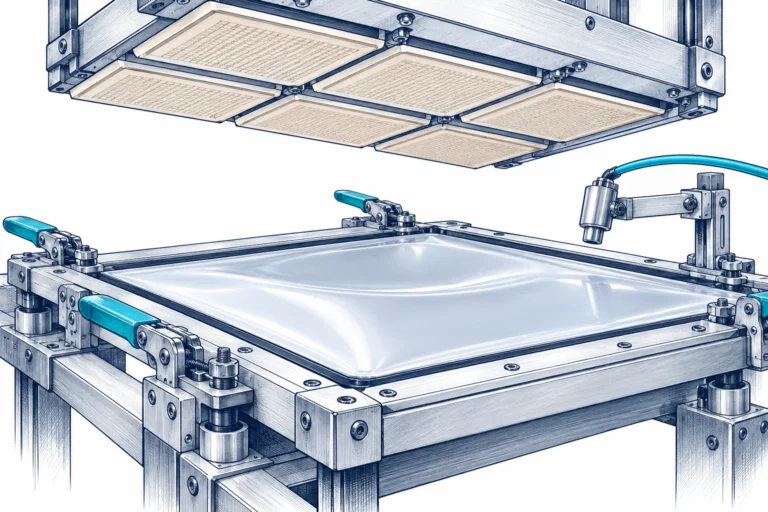
La distribución de temperatura y la sujeción previa influyen en cómo se estira el material. Registra espesor, polímero y receta del calentamiento junto con los datos de vacío. Si cambia la pieza formada, comprueba primero qué variable se modificó. Un mismo molde puede comportarse de forma diferente con otra lámina o con calentamiento desigual.
Se obtiene el estado térmico definido para el material. Un calentamiento irregular no se corrige necesariamente aumentando el vacío.
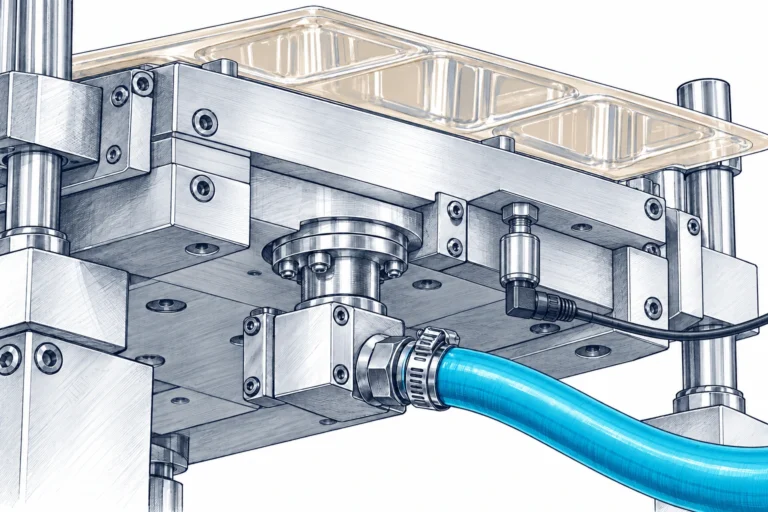
Evacuar la cavidad a tiempo
La presión debe descender mientras el material conserva las condiciones necesarias para formar. El volumen de la cavidad y la capacidad de paso del útil condicionan esa respuesta. Registra una curva de presión sincronizada con el ciclo. El vacío final alcanzado después de enfriar no representa la eficacia de la fase de formado.
El aire sale del volumen conectado al molde. La sección de paso y el tiempo disponible condicionan la rapidez con la que cambia la presión.
Caso práctico: El ciclo se alarga después de un cambio de molde
Revisa volumen, distribución de canales y conexiones del nuevo útil. Comprueba que no haya pasos obstruidos ni juntas fuera de posición. La comparación debe usar el mismo material y una receta apropiada al molde, para distinguir una demanda mayor de una pérdida introducida durante el montaje.
Al cerrar la revisión, documenta causa confirmada, acciones realizadas y condición verificada. Si la causa sigue siendo una hipótesis, indícalo y define qué medida falta para distinguirla de otras posibilidades. Esta práctica evita convertir una sustitución preventiva en una explicación técnica no demostrada. La selección de otro equipo, cuando proceda, debe conservar trazabilidad entre requisito, curva utilizada, accesorios previstos y resultado esperado. El historial será útil tanto para el equipo de mantenimiento como para una consulta posterior de repuestos o ampliación de capacidad.
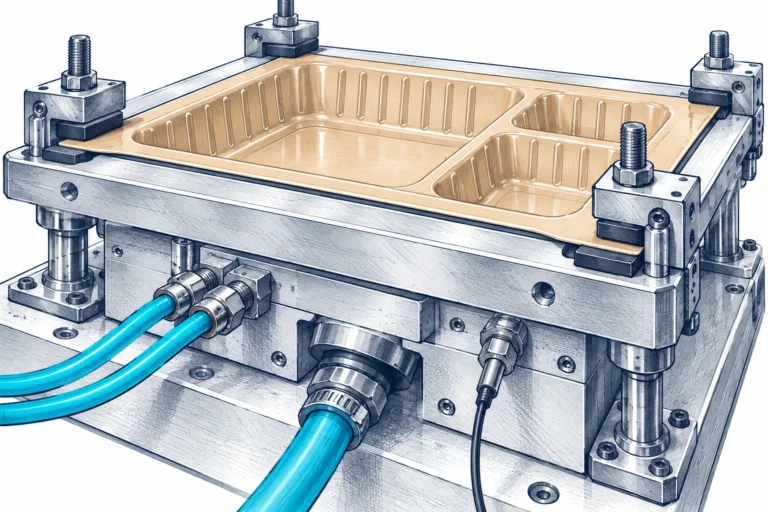
Mantener la forma durante el enfriamiento
La pieza necesita permanecer apoyada hasta que el proceso permita su liberación. La duración y el nivel de vacío se coordinan con la receta térmica. Una fuga que aparece durante la espera puede alterar el resultado. Comprueba el mantenimiento de la presión y no solo la rapidez con que se alcanza al principio.
El proceso mantiene las condiciones que necesita la pieza durante la estabilización. La presión se interpreta junto con la temperatura y la geometría del molde.
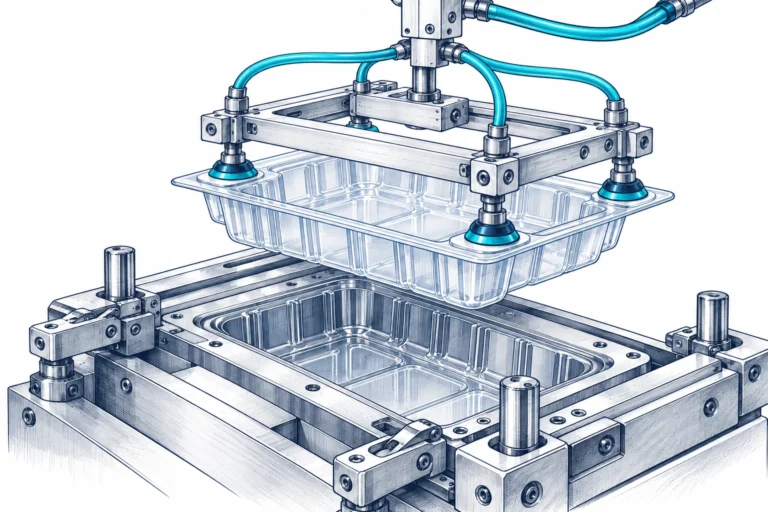
Liberar y recuperar el ciclo
La ventilación de la cavidad y la retirada de la pieza deben seguir una secuencia estable. Un vacío residual puede retrasar el desmoldeo o deformar el producto. Verifica válvulas, pasos de aire y tiempos de control. La recuperación completa de la instalación prepara la siguiente pieza y evita acumular diferencias entre ciclos consecutivos.
La máquina libera la pieza y restablece las condiciones para el ciclo siguiente. Hay que contemplar tanto el molde como la reserva de vacío, cuando exista.
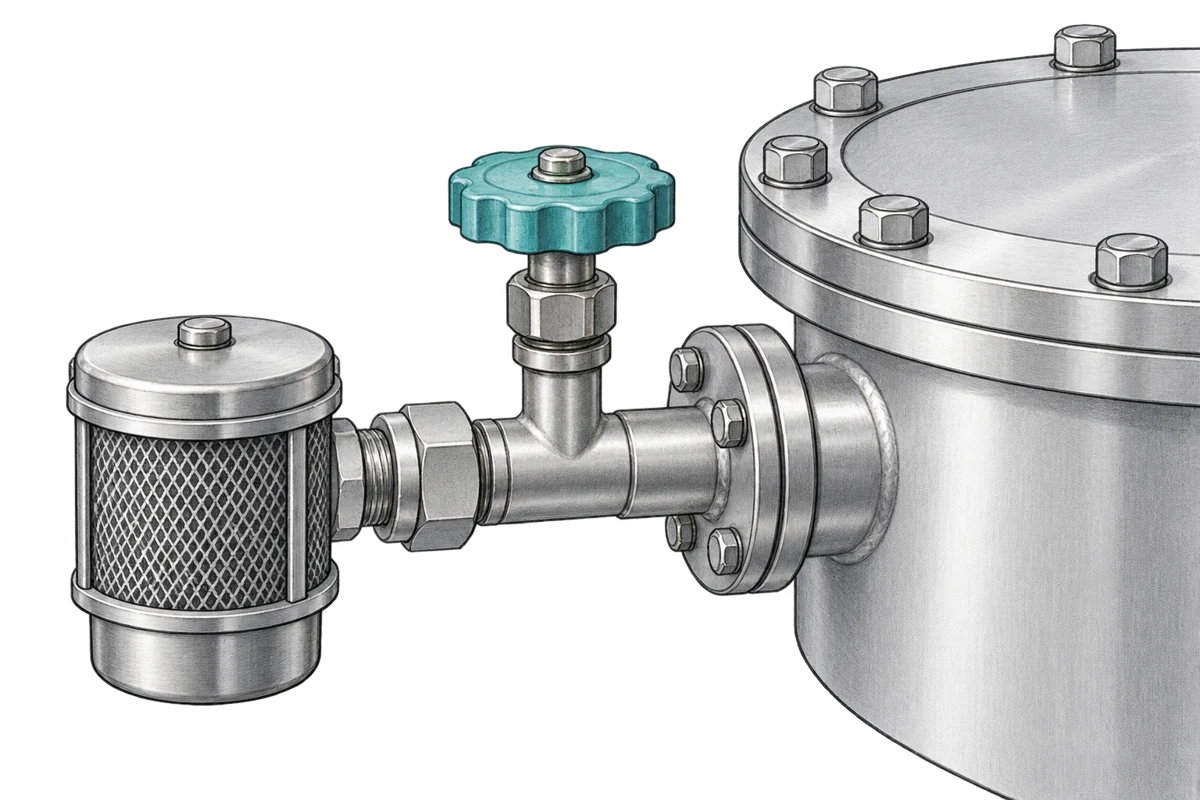
Controlar la recuperación de presión del molde
La liberación de una pieza termoformada necesita la secuencia de la máquina, además del enfriamiento previsto. Describe la admisión de aire o gas autorizada y el momento en que el útil puede retirarse. El punto de admisión, el paso disponible y la filtración influyen en cómo se recupera la presión. La secuencia de apertura y liberación debe corresponder al diseño de la máquina y al producto tratado.
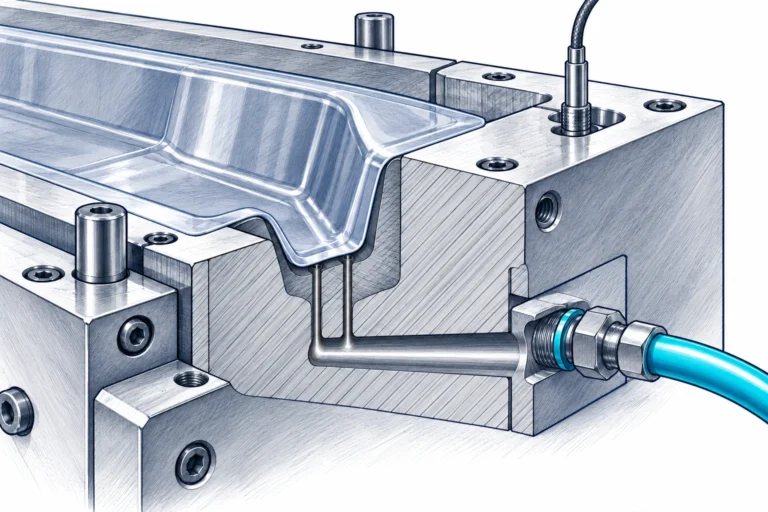
Mantener libres los pasos del molde
Los canales y orificios pequeños pueden acumular residuos y limitar la evacuación local. Una zona mal definida en la pieza puede corresponder a un paso obstruido, aunque la presión general parezca correcta. Sigue el método de limpieza previsto para el útil y compara resultados con una receta y una lámina de referencia.
La temperatura de la lámina, la geometría y los puntos de aspiración condicionan cómo copia el molde. Para evaluar la evacuación se relacionan volumen conectado, presión y tiempo disponible; los canales deben comunicar las zonas profundas con la toma.
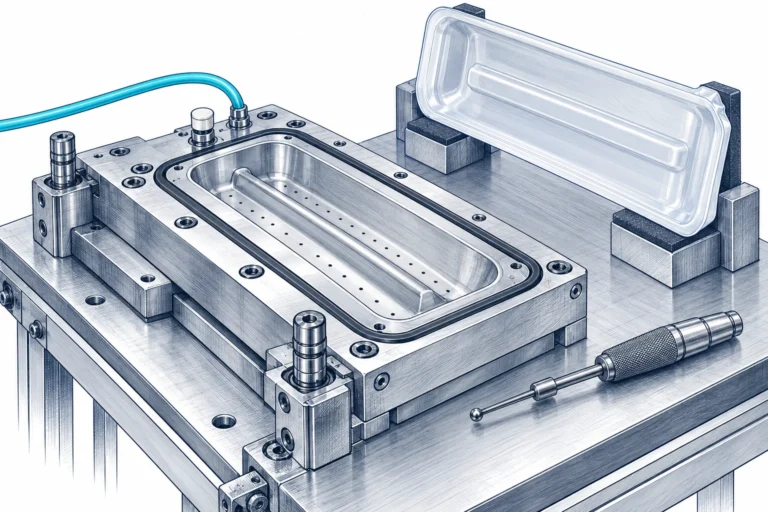
Validar un molde nuevo
Un útil diferente puede cambiar volumen, distribución de pasos y velocidad de evacuación. No asumas que la receta anterior sigue siendo válida porque la bomba sea la misma. Compara la curva de presión, la temperatura y la definición de la pieza. La validación debe identificar qué ajustes corresponden al proceso y cuáles a la instalación.
Al cambiar de molde varían volumen, canales y sellado. Compara presión cerca de la cavidad, tiempo de conformado y temperatura de la lámina.
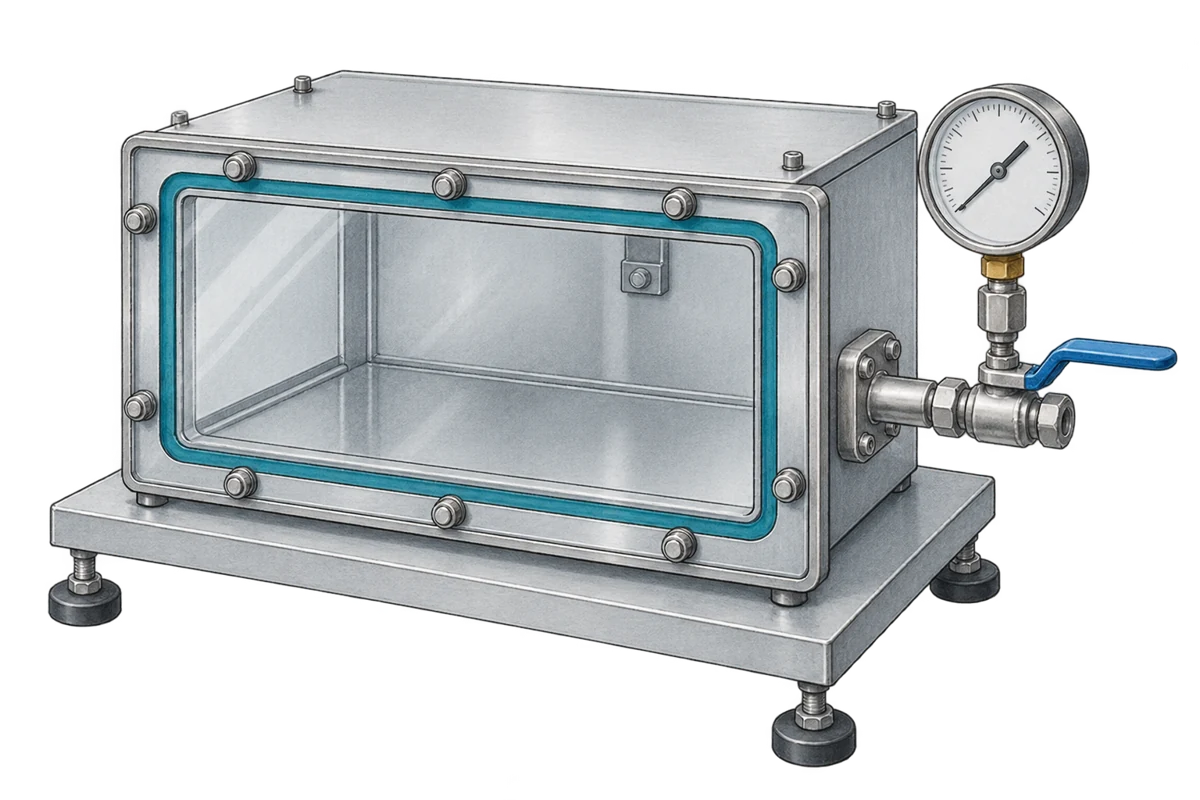
Revisar el cierre antes de cambiar la bomba
Una comparación de estanqueidad del conjunto de moldeo ayuda a estudiar pérdidas en marco, juntas o conexiones. Mantén el formato y la condición térmica conocidos al registrar el comportamiento de presión. Una subida de presión puede estar relacionada con fugas, liberación de gas del material o variaciones térmicas. La comparación necesita volumen, temperatura, tiempo y configuración conocidos; una lectura aislada no localiza por sí sola el origen.
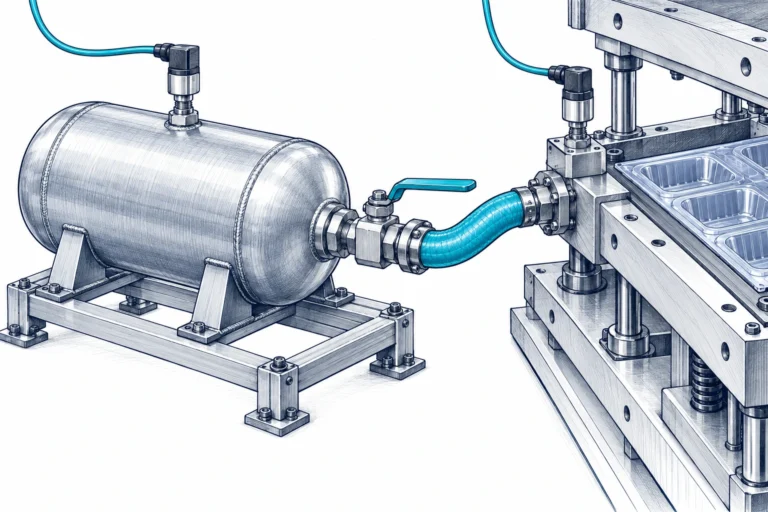
Comprobar la repetición de ciclos
Si la primera pieza es correcta y las siguientes cambian, revisa recuperación del depósito, temperatura y tiempos de operación. La instalación puede no recuperar sus condiciones entre ciclos. Un ensayo aislado no detecta ese comportamiento. Registra una secuencia completa a la cadencia habitual antes de estudiar una ampliación de capacidad.
Un depósito preparado puede atender la primera pieza y recuperarse insuficientemente después. Registra presión en depósito y molde, fases del ciclo y estaciones simultáneas.
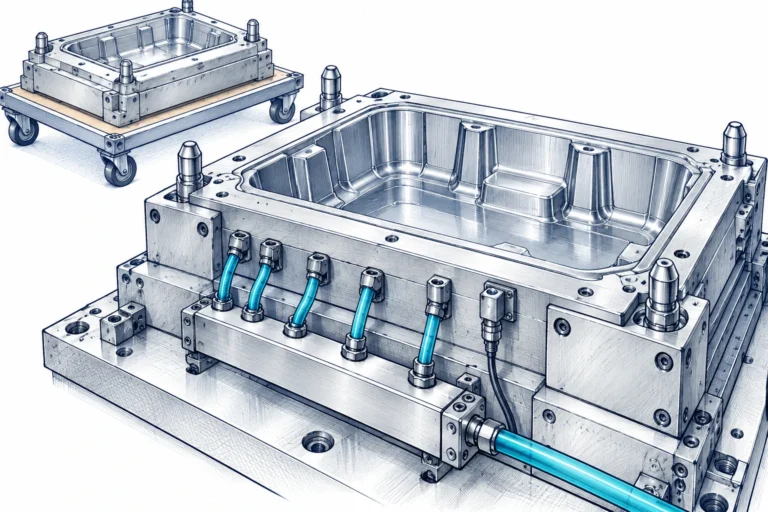
Recalcular al aumentar el formato
Un molde mayor o con más cavidades aumenta el volumen y puede exigir otra velocidad de evacuación. La cadencia solicitada debe acompañar ese dato. Evalúa también válvulas y conexiones: una bomba de mayor tamaño no corrige un cuello de botella en el útil. El estudio debe revisar todo el recorrido del aire.
Un molde mayor aumenta el volumen conectado. Para mantener la cadencia, registra la evolución de presión y revisa canales, válvulas, depósito y conductos durante evacuación y recuperación.
Extrusión y desgasificación
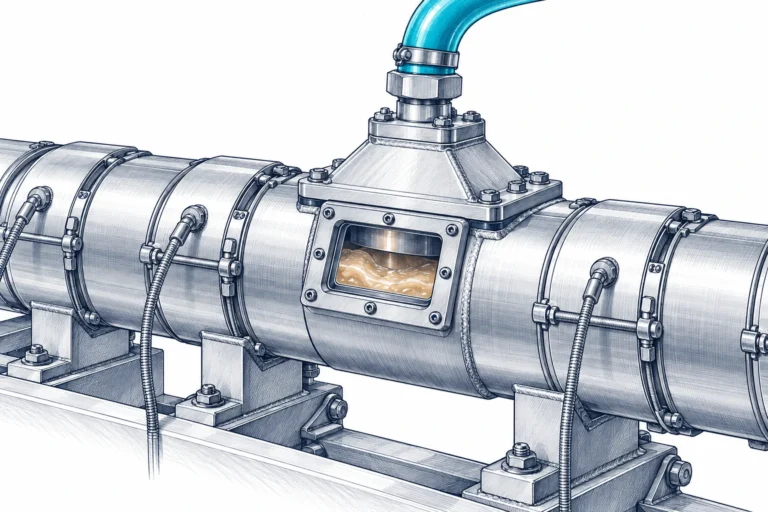
Desgasificar durante la extrusión
La toma de vacío extrae gases desde una zona preparada de la extrusora. La composición del efluente, su temperatura y la presencia de condensables condicionan el equipo. El material no debe alcanzar directamente la bomba. Documenta polímero, aditivos y condiciones de trabajo para estudiar la protección y la ejecución adecuadas.
Caso práctico: La desgasificación cambia con la formulación
Describe polímero, aditivos, humedad y temperatura, además del comportamiento del efluente. Una receta distinta puede modificar vapores y arrastre. La protección y la ejecución deben confirmarse para ese servicio; conservar la misma presión de consigna no garantiza que las condiciones de entrada al generador permanezcan equivalentes.
La revisión debe avanzar desde los elementos propios del punto afectado hacia los componentes compartidos. Registra las condiciones antes y después de cada intervención autorizada y conserva las piezas identificadas cuando sea necesario analizarlas. No se deben anular protecciones para reproducir una incidencia. Una mejora solo resulta concluyente si se obtiene con condiciones comparables y se mantiene durante la prueba prevista. Si aparece una limitación del diseño, prepara los datos de demanda y del circuito antes de estudiar otra ejecución o una modificación de la instalación.
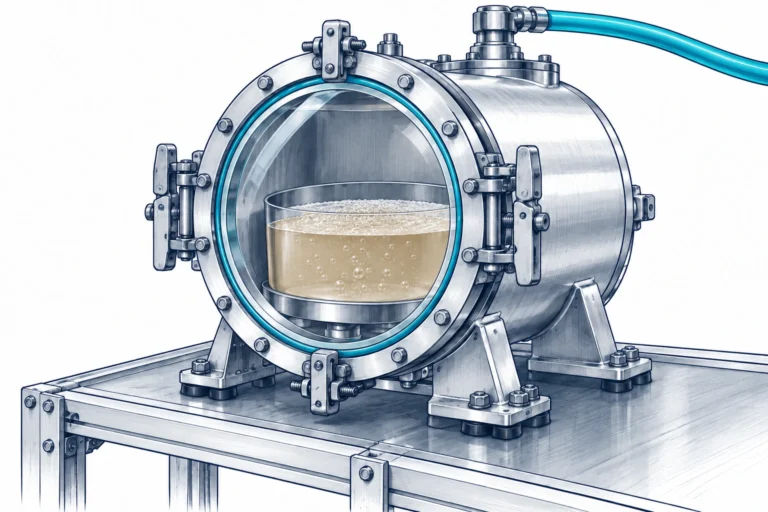
Liberar gas del material
La desgasificación reduce la presión para facilitar la salida de gases retenidos. El comportamiento depende de viscosidad, temperatura y composición. El recipiente debe dejar espacio para la expansión y la espuma. La bomba se selecciona con la carga gaseosa y los vapores esperados, junto con un sistema que evite el arrastre de material.
Al reducir la presión, el gas presente en líquidos o pastas puede liberarse. El ciclo se adapta al comportamiento del material.
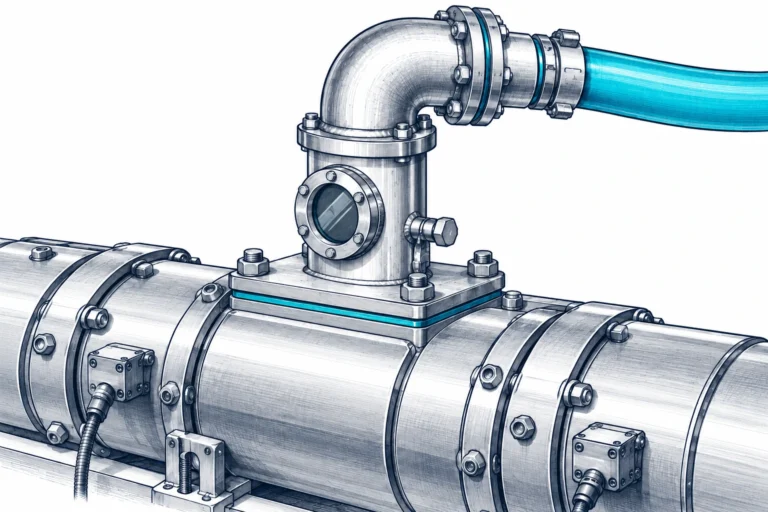
Proteger la toma de la extrusora
La extracción necesita gestionar vapores, finos y posibles condensados antes de la entrada al equipo. Comprueba el estado de separadores y la pérdida de presión que introducen. Su capacidad debe corresponder a la carga del proceso. La protección no se considera correcta únicamente porque impida ver partículas en una inspección puntual.
La toma de desgasificación retira componentes volátiles del material fundido. Polímero, aditivos, temperatura y carga determinan qué gases salen y qué separación o condensación necesitan antes de llegar al equipo.
Granza, transporte y separación
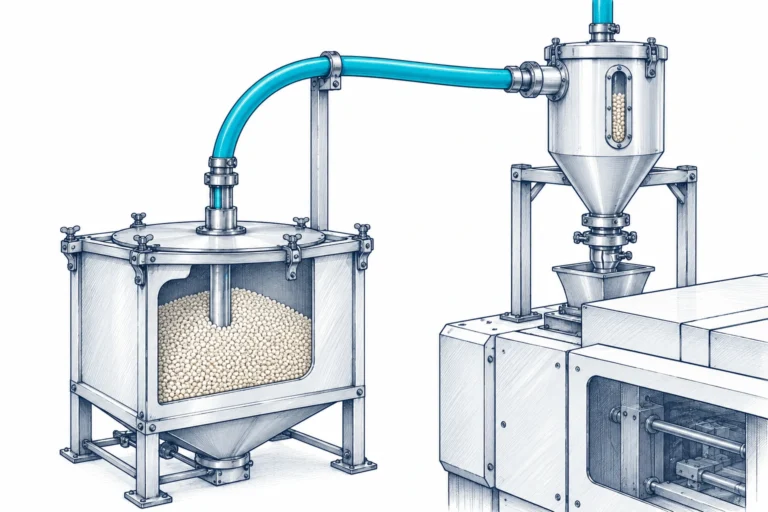
Alimentar con granza
La aspiración mueve el material hasta un receptor donde se separa del aire. Distancia, desnivel, codos y cantidad por hora determinan la demanda. Las propiedades del granulado también importan: densidad, tamaño y fragilidad. Un caudal insuficiente puede dificultar el transporte, mientras que un ajuste inadecuado puede aumentar desgaste o generación de finos.
El aire arrastra la granza por tuberías hasta un receptor, que separa el material. Recorrido, producción y receptores simultáneos definen la demanda.
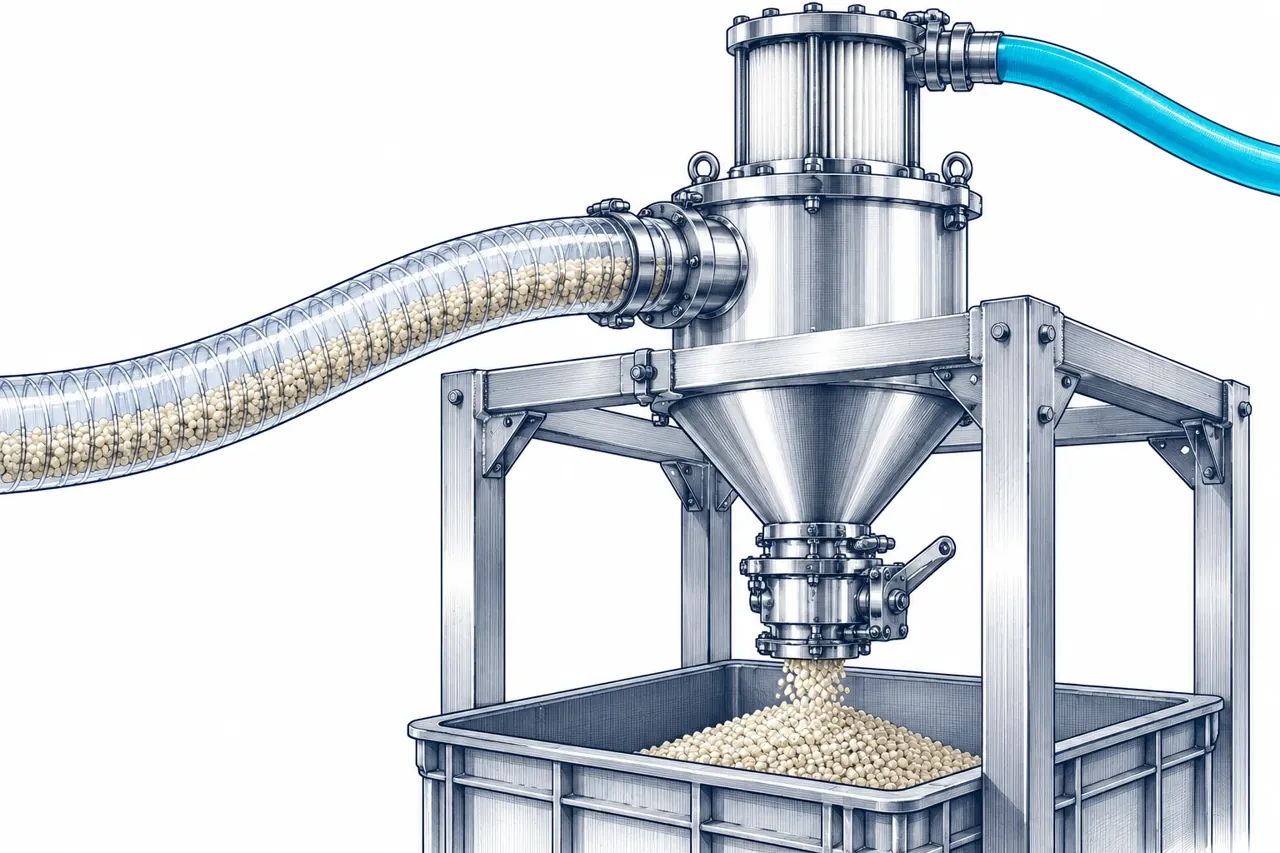
Separar la granza en el receptor
El receptor debe separar el material del aire de transporte antes de la descarga. Describe caudal, cantidad por ciclo y estado del filtro de recepción. La granza se dirige a la etapa siguiente mediante su sistema de descarga; no debe atravesar el generador de vacío por esa función.
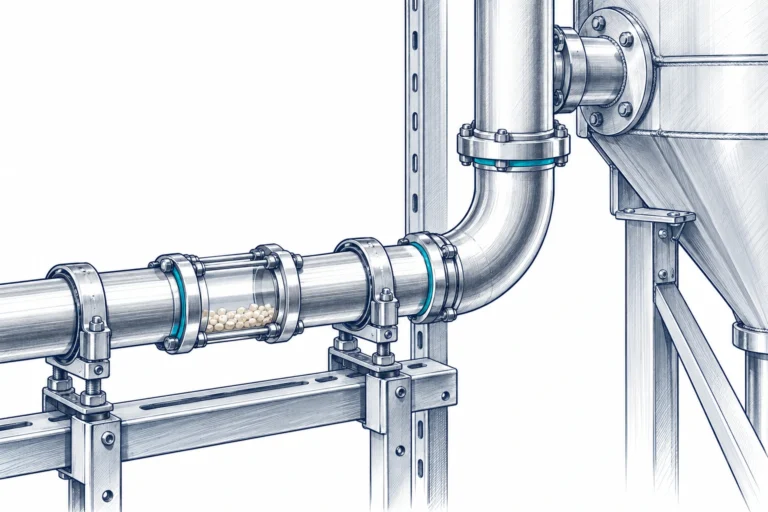
Revisar el recorrido de transporte
Codos, mangueras y cambios de sección pueden influir en el movimiento de la granza. Anota su disposición al comparar dos instalaciones. Si aumenta el tiempo de carga, revisa suministro de material, filtro del receptor y estanqueidad. Cambiar la bomba sin localizar la causa puede mantener el problema y elevar el consumo.
El aire arrastra la granza y el receptor la separa antes del generador. Distancia, elevación, diámetro, codos y receptores simultáneos condicionan el transporte. La presencia de finos añade una carga de filtración que cambia durante el servicio.
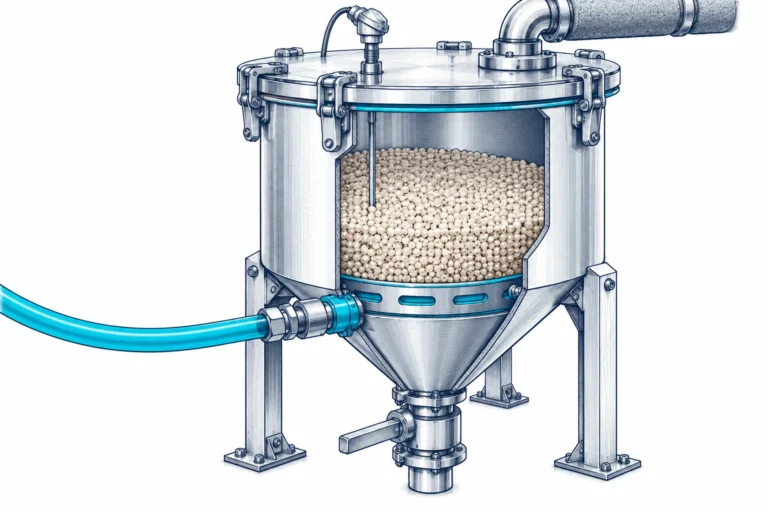
Secar granulado con el sistema adecuado
El aire de proceso debe cumplir las condiciones definidas para el polímero, incluyendo temperatura y humedad cuando corresponda. La soplante solo aporta una función dentro del secador. No permite deducir por sí sola el resultado de secado. Describe el circuito, el tratamiento del aire y la cantidad de material para estudiar la selección.
La circulación de aire se evalúa con caudal, diferencia de presión y temperaturas de entrada y proceso. Filtros, intercambiadores y distribuidores introducen resistencias; sus pérdidas determinan cuánto caudal llega al punto de uso.
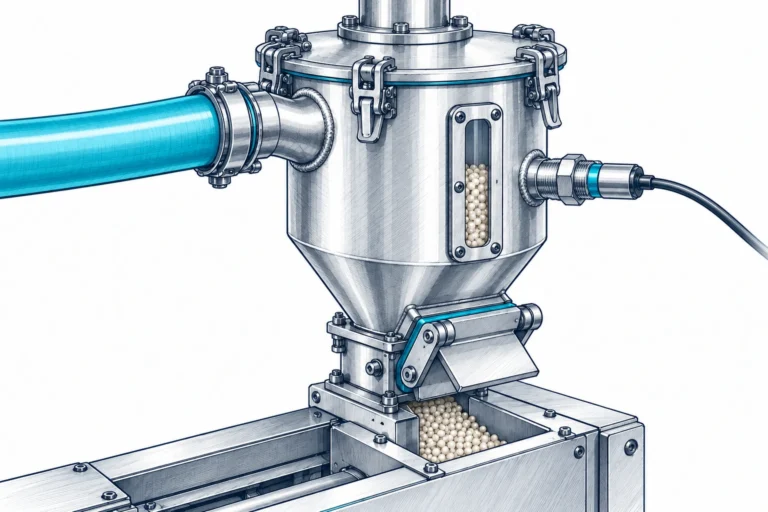
Diagnosticar una carga lenta de granza
Comprueba nivel de material, entrada de aire, manguera, receptor y filtro. Una restricción creciente puede reducir el caudal disponible para transportar. Anota masa transferida y duración de cada carga con el mismo material. Esta referencia permite distinguir un cambio de suministro de un problema en el generador o en la conducción.
Una línea nueva o una materia prima diferente puede alargar el llenado. Compara recorrido, diámetros, filtros y ciclos del receptor; el caudal másico exige estudiar el transporte.
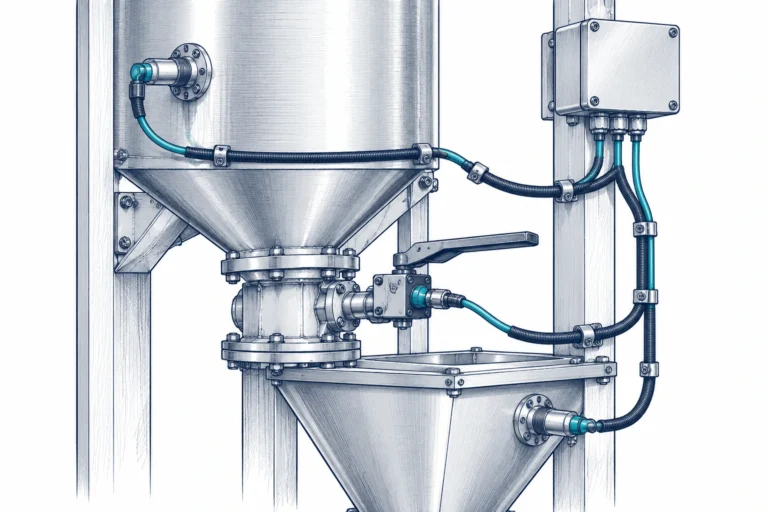
Confirmar el final de la carga de granza
Las señales de nivel y posición ayudan a coordinar la recepción y la descarga hacia la máquina de plástico. Identifica cuál termina el transporte y cuál autoriza el siguiente ciclo. Un receptor lleno o una compuerta fuera de posición pueden explicar una demora que no procede de la bomba.
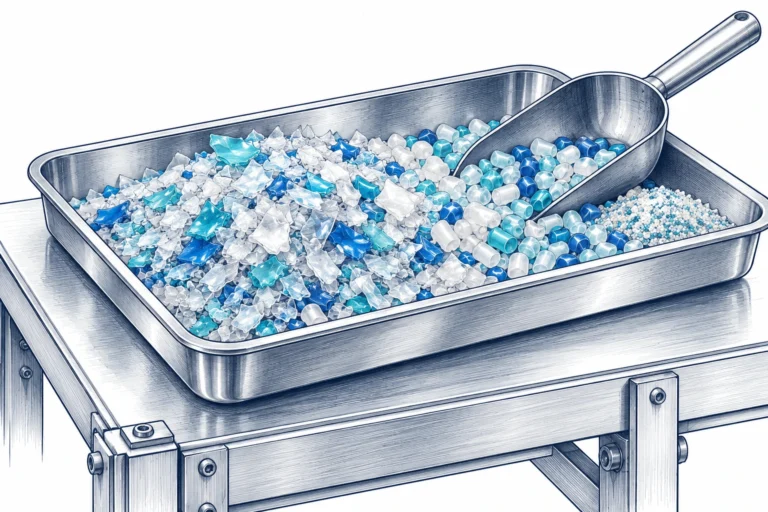
Distinguir granza, reciclado y finos
La mezcla puede tener una distribución de tamaños y densidades diferente a la de granza virgen. Esto afecta al transporte y a la carga de filtración. Documenta proporciones y variaciones del material. Las comparaciones de capacidad necesitan un producto de referencia para que un cambio de mezcla no se interprete como fallo del equipo.
Granza o pellet: material granulado que alimenta el proceso. Reciclado: describe el origen del material, que puede tener distinta geometría. Finos: partículas pequeñas que condicionan separación y filtración.
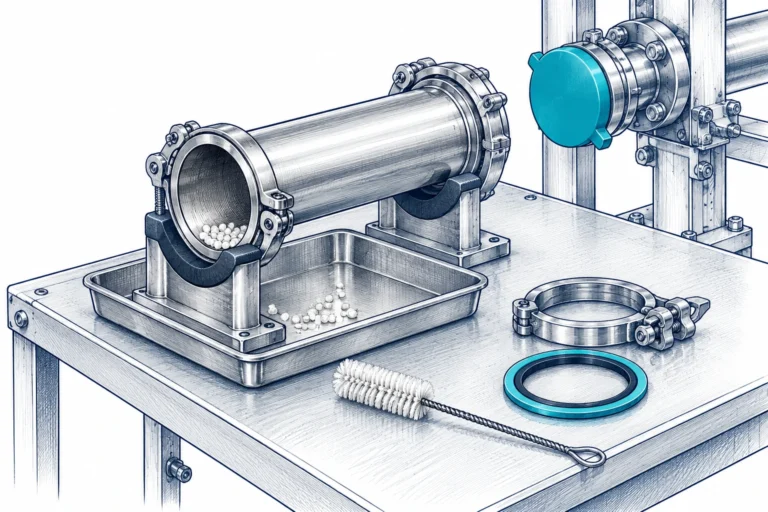
Preparar el cambio de material
Una conducción desmontable facilita inspeccionar residuos al cambiar de resina, color o material reciclado. Define las piezas que se retiran y la configuración que debe recuperarse. La limpieza sigue el procedimiento de la línea y se comprueba antes de comparar el comportamiento de la siguiente campaña.
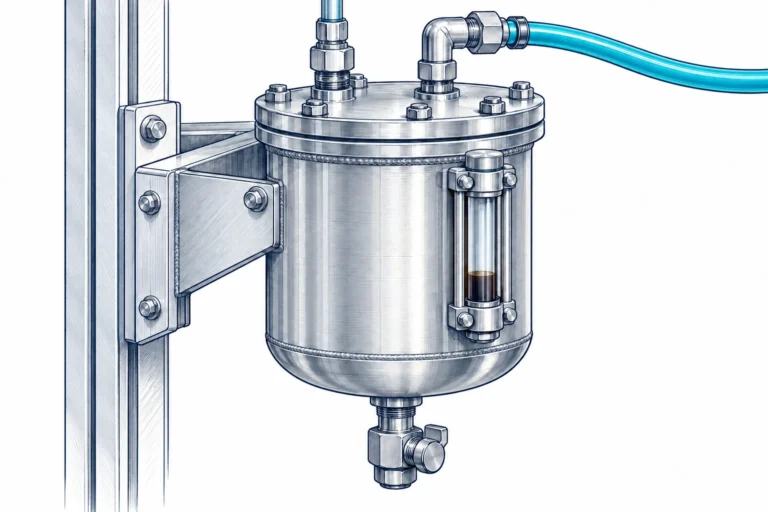
Mantener los separadores
Los residuos retenidos necesitan una retirada compatible con el proceso y con el diseño del recipiente. Revisa nivel, sellado y pérdida de presión. Un separador lleno puede favorecer arrastre o limitar el caudal. La frecuencia de revisión debe responder a la carga real y al manual, no a un intervalo elegido para otra instalación.
Registra líquidos y residuos recogidos en la desgasificación. Un cambio de carga puede acompañar variaciones de material o temperatura y alterar el tratamiento previo.
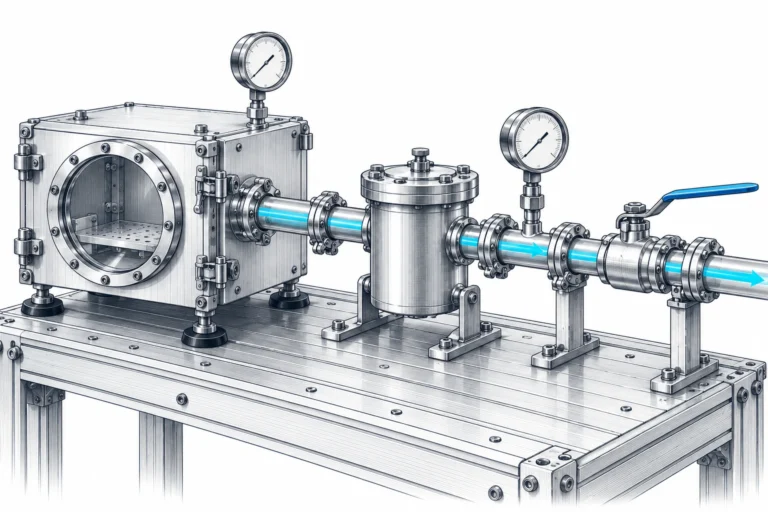
Relacionar filtro y respuesta del proceso
La resistencia del filtro puede afectar al transporte de granza o a un servicio auxiliar de vacío. Identifica el circuito medido y conserva material, caudal y fase del ciclo al registrar la diferencia de presión. Compara la presión antes y después del elemento filtrante bajo un caudal conocido. Conserva una referencia de filtro limpio y las condiciones de cada lectura; la tendencia ayuda a diferenciar una restricción de un cambio de demanda.
Aporte de aire al film
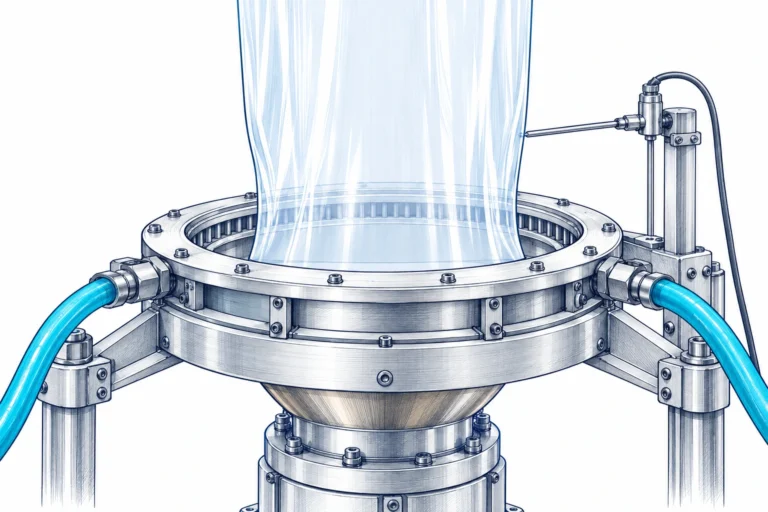
Aportar aire al film
En procesos con película, el aire participa en operaciones de refrigeración o estabilización según el diseño de la máquina. La uniformidad de distribución resulta tan importante como el caudal total. Identifica temperatura, presión y calidad de aire requeridas. La selección debe seguir la función concreta y el rango de regulación de la instalación.
Manipulación y fijación de piezas
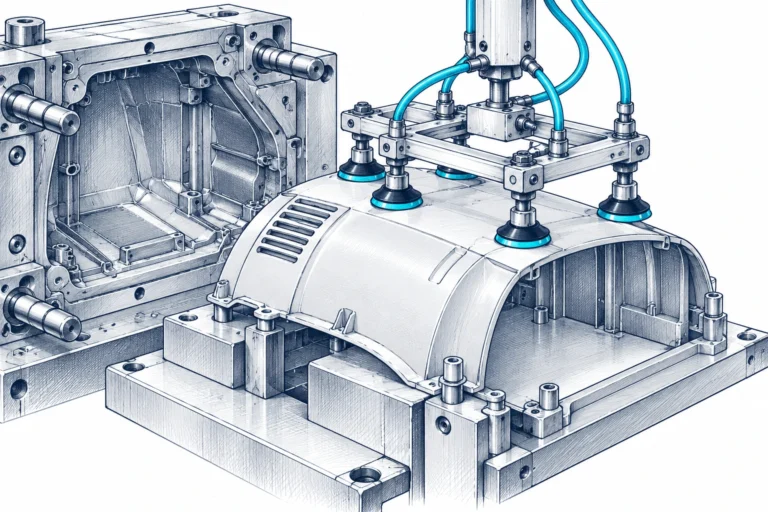
Retirar piezas moldeadas
Las ventosas toman la pieza para trasladarla sin esperar a una manipulación manual. Temperatura de salida, geometría y flexibilidad afectan al contacto. Ensaya el agarre con el producto en sus condiciones reales. El vacío, el material de las ventosas y la trayectoria deben permitir una toma repetible sin marcas ni deformaciones no previstas.
Las ventosas toman la pieza y la retiran del molde. Peso, geometría, temperatura y flexibilidad condicionan el cabezal y la secuencia de movimiento.
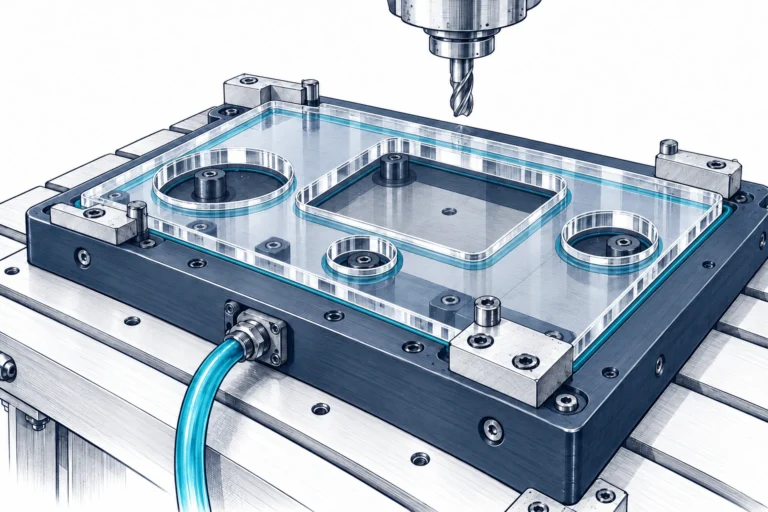
Sujetar paneles para mecanizado
Un panel plástico puede sellar bien y a la vez deformarse bajo la diferencia de presión. Comprueba el apoyo y la distribución de zonas. La fijación debe resistir las fuerzas del proceso sin impedir el acceso de la herramienta. El comportamiento de una mesa porosa para madera no se traslada automáticamente a cualquier material plástico.
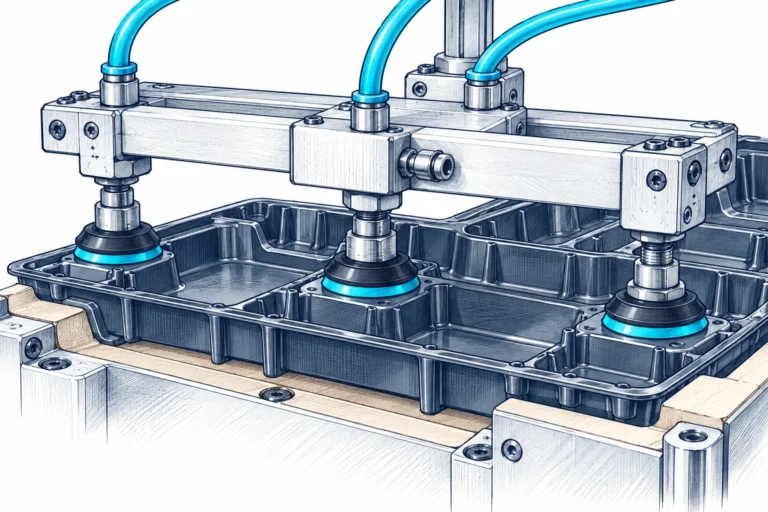
Adaptar el agarre a piezas flexibles
Una pieza delgada puede hundirse bajo la ventosa o curvarse durante el movimiento. Distribuir apoyos y regular la toma ayuda a controlar ese efecto. Comprueba el contacto en la fase más caliente o flexible del ciclo. Una prueba con una pieza fría no representa necesariamente las condiciones de desmoldeo.
La toma se ensaya con la pieza a su temperatura real. El útil distribuye apoyos, limita deformaciones y gestiona las fugas durante toma, movimiento y liberación; válvulas y conducciones afectan a la respuesta en el cabezal.
DEL PROCESO A LA CURVA DEL EQUIPO
Criterios para seleccionar la solución
Ocho criterios para comparar soluciones BECKER a partir del proceso, la instalación y las condiciones de servicio.
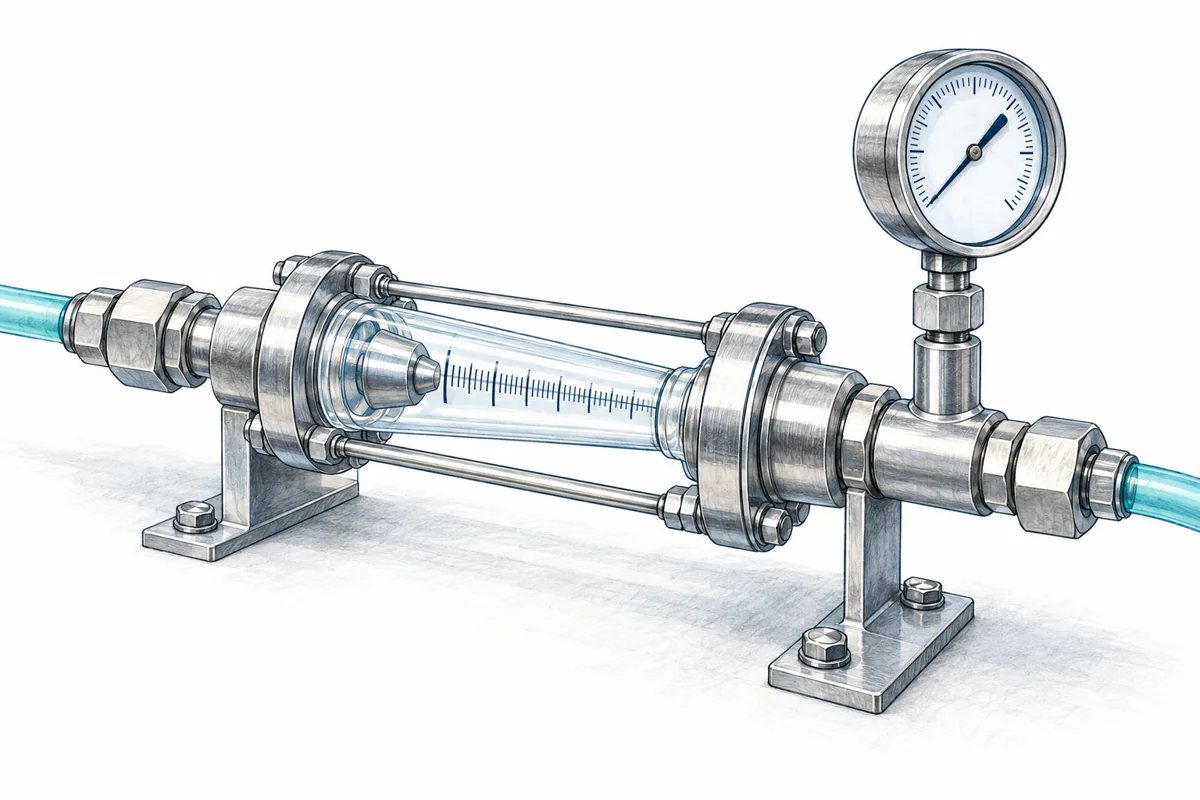
Función y punto de trabajo
En transformación de plásticos, distingue sujeción, termoformado, transporte de granza y desgasificación. Todos pueden utilizar vacío, pero no comparten necesariamente el mismo generador. Describe el material y la operación que debe realizarse en el punto de uso; esa separación evita escoger una bomba de manipulación para una función de proceso con exigencias distintas.
Una selección empieza por el resultado que debe conseguir el consumidor. Conviene describir por separado aspiración, soplado, evacuación y circulación: pueden compartir una máquina, pero no utilizan necesariamente la misma presión ni el mismo caudal. El punto de trabajo reúne ambos valores bajo unas condiciones definidas. La potencia del motor, el diámetro de una boca o el parecido exterior de dos equipos no sustituyen esa información.
Cómo comprobarlo en la instalación
La curva del fabricante permite comprobar cómo cambia el caudal disponible cuando aumenta la exigencia de presión. Para usarla, hay que identificar la ejecución, la frecuencia y la referencia de presión empleada. También importa dónde se han tomado los datos. Una lectura junto al generador incluye condiciones diferentes de las existentes al otro lado de un filtro, un distribuidor o una manguera larga. Registra ambos puntos cuando sea posible y conserva las unidades originales.
Describe una situación habitual y otra exigente que realmente pueda producirse. Indica el material, el número de consumidores y el tiempo durante el que debe mantenerse cada condición. Después contrasta el resultado con la ventana de funcionamiento de la máquina. Una reserva razonada puede cubrir variaciones conocidas; un margen añadido sin identificar su causa dificulta comparar alternativas, aumenta el tamaño de la instalación y no corrige una restricción situada en el circuito.
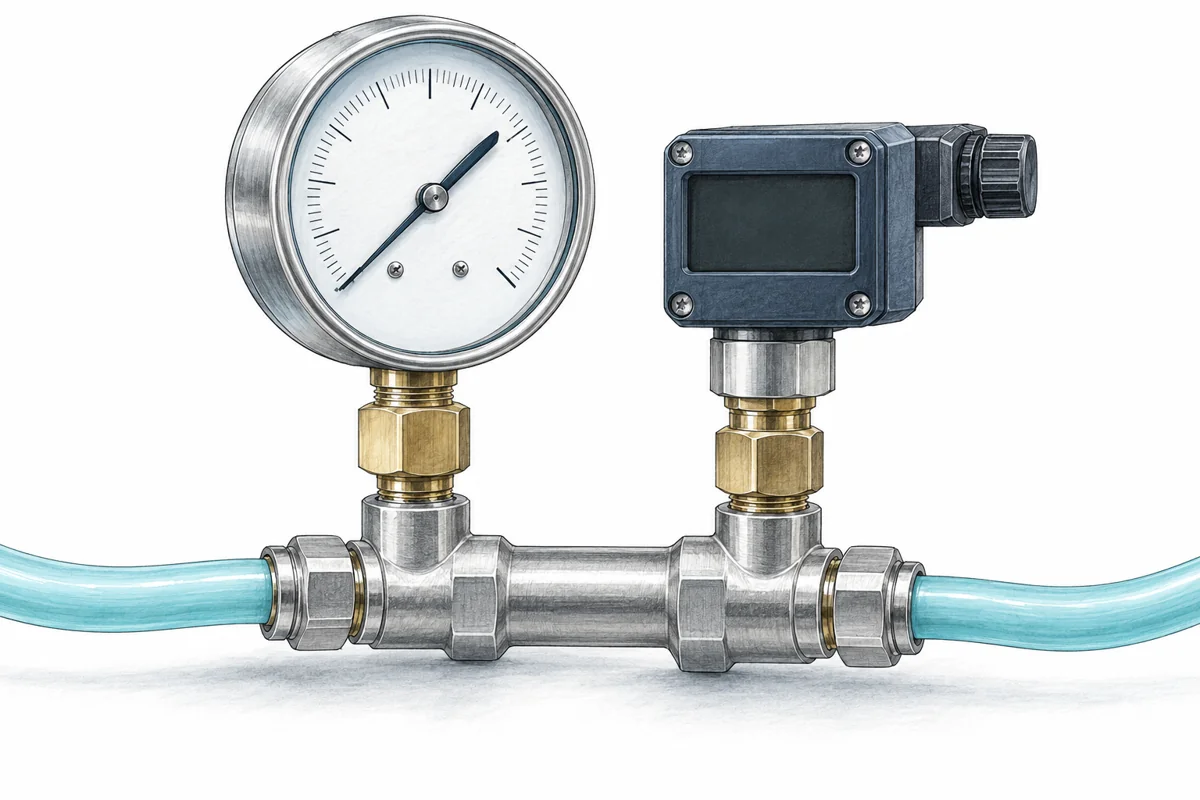
Presión absoluta y relativa
En termoformado interesa la presión alcanzada en el molde durante la ventana disponible; en una ventosa importa la condición mientras sostiene la pieza. Sitúa la medida cerca del consumidor y relaciona la lectura con la fase de máquina. La presión observada con el circuito cerrado no representa por sí sola la respuesta durante producción.
La presión absoluta utiliza como origen el vacío absoluto. La presión relativa compara con la atmósfera del lugar donde se encuentra el instrumento. Por eso una cifra negativa en un vacuómetro y una cifra positiva en mbar absolutos pueden describir una misma condición física utilizando referencias diferentes. Anota siempre número, unidad, referencia y ubicación de la medida. Evita intercambiar directamente bar, kPa, mbar y porcentaje de vacío sin conocer qué representa la indicación.
Cómo comprobarlo en la instalación
El rango del sensor debe permitir distinguir los cambios que importan al proceso. Un instrumento pensado para presiones elevadas puede aportar poca resolución cerca del punto de trabajo de una aplicación de vacío. También hay diferencias entre una lectura estabilizada y un mínimo breve durante una maniobra. Define si buscas una presión sostenida, un tiempo para alcanzar un umbral o una caída transitoria. Esa decisión determina cómo registrar y comparar los datos.
La altitud y la presión atmosférica local influyen en la interpretación de las medidas relativas. Al trasladar una máquina entre ciudades, conserva los datos originales y solicita una revisión de la ejecución y del servicio en el destino. No apliques una corrección universal a cualquier bomba. Para comparar una propuesta, pide que presión requerida, presión disponible y límites admisibles estén expresados con referencias compatibles; así se evita aceptar una oferta que describe otra condición.
Caudal útil, fugas y volumen
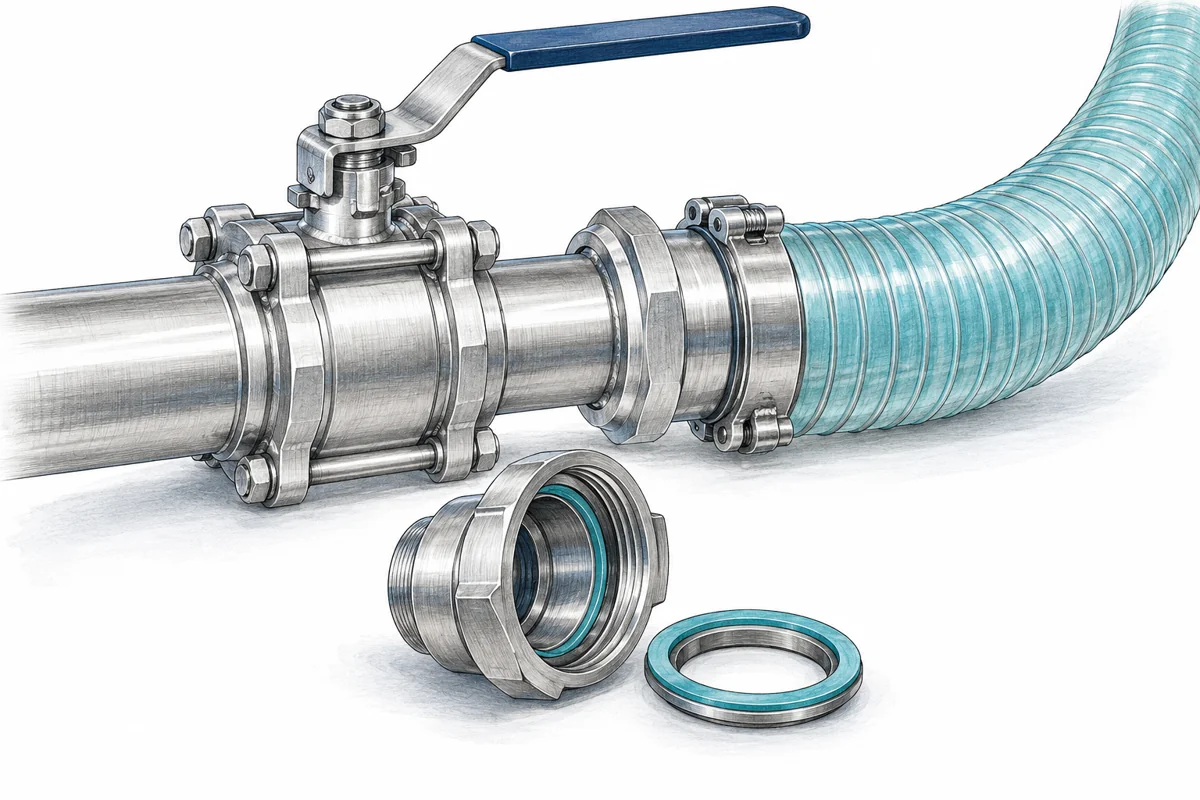
Considera el volumen del molde, los pasos de evacuación y las entradas de aire durante el ciclo. En transporte, añade recorrido, material y modo de alimentación. Un cambio de formato puede alterar mucho la demanda sin modificar la bomba. Registra dimensiones y configuración antes de comparar capacidad o solicitar una sustitución.
El caudal debe llegar al consumidor después de atravesar todos los elementos del recorrido. Una reducción de paso, un filtro cargado o una válvula parcialmente abierta pueden limitar el suministro aunque el equipo generador tenga capacidad. Conviene separar tres demandas: retirar inicialmente el gas de un volumen, compensar entradas continuas y responder a cambios rápidos del proceso. Cada una afecta de forma distinta al tamaño del equipo y a la respuesta de la instalación.
Cómo comprobarlo en la instalación
Distingue el caudal referido a las condiciones de entrada del caudal normalizado cuando aparezcan ambos en documentos comerciales. Para compararlos se necesitan sus condiciones de referencia, incluida la temperatura y la presión. Tampoco debe tratarse el caudal nominal de una ficha como si estuviera disponible a cualquier vacío. La comparación se hace sobre la curva y se completa con las pérdidas de tuberías, conexiones, filtros y accesorios previstos.
Documenta longitud, diámetro interior y trazado de los ramales importantes. Las mangueras flexibles pueden cambiar de sección cuando se doblan o no corresponden al servicio. Las fugas se localizan por sectores siguiendo el procedimiento de la máquina, sin anular sus protecciones. Una vez conocido el origen de la demanda, se puede decidir si conviene reducir volumen, mejorar estanqueidad, ampliar un paso o estudiar otra capacidad. Aumentar caudal sin ese diagnóstico no garantiza una mejora.
Ciclo y consumidores simultáneos
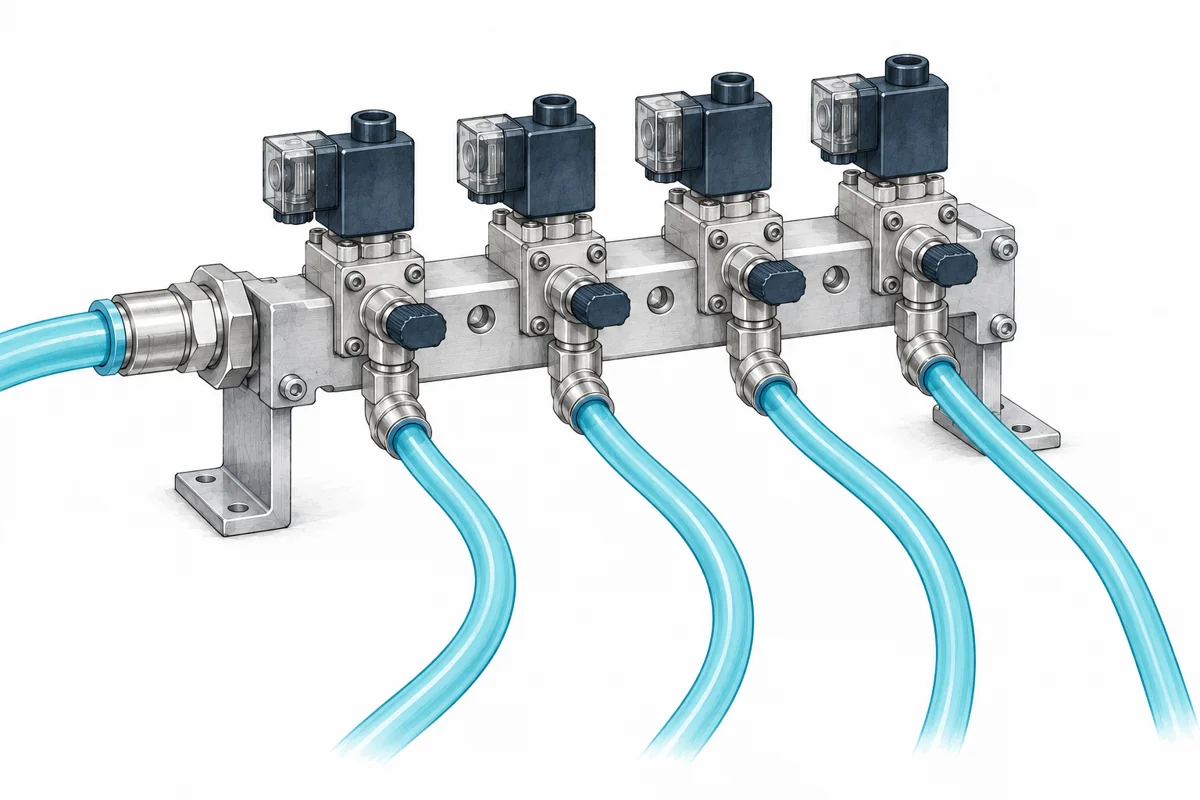
El calentamiento, conformado, enfriamiento y desmoldeo crean ventanas de demanda diferentes. Identifica cuándo se solicita vacío y cuándo debe recuperarse la instalación para la siguiente pieza. Si varios moldes comparten suministro, comprueba la coincidencia real de ciclos y los cambios de programa que puedan concentrar la demanda en un mismo instante.
La cantidad de máquinas conectadas no describe por sí sola la demanda simultánea. Hay instalaciones en las que varios consumidores trabajan de forma alternada y otras en las que todos solicitan aire o vacío durante el mismo instante. Registra la secuencia real, incluyendo arranque, producción estable, cambio de formato y recuperación tras una pausa. Los picos de demanda deben relacionarse con una maniobra concreta para poder valorar su duración y frecuencia.
Cómo comprobarlo en la instalación
Una medida media puede ocultar la caída que provoca un rechazo de pieza o una parada. Cuando el proceso es rápido, conviene utilizar un registro con respuesta suficiente para observar la fase crítica. Acompáñalo de la señal de ciclo o de una descripción temporal clara. La finalidad es distinguir una limitación sostenida de una respuesta demasiado lenta. Un depósito, una válvula próxima al consumidor o una estrategia de regulación se estudian a partir de esa diferencia.
La regulación no se limita a instalar un variador. La ejecución debe admitir el rango de funcionamiento propuesto y conservar sus condiciones de refrigeración y protección. En sistemas centralizados también se estudian escalonamiento, reserva y comportamiento cuando una unidad está fuera de servicio. No se presupone que todos los equipos puedan arrancar, parar o variar de velocidad con la misma frecuencia. Esa información debe proceder de la documentación y del diseño del conjunto.
Gas, partículas, humedad y temperatura
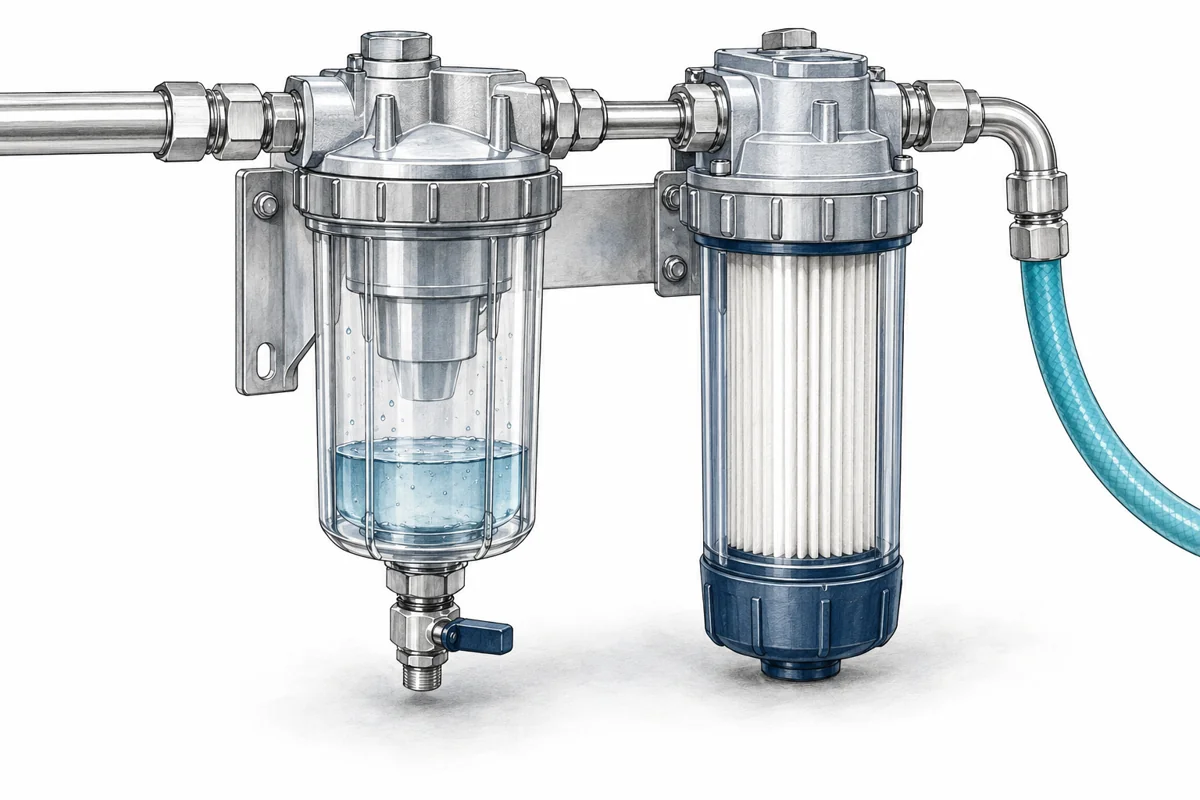
Polvo de polímero, humedad, vapores y aditivos deben describirse según el proceso. La aspiración de aire de una ventosa limpia no equivale a la desgasificación de una masa caliente. La filtración y separación se seleccionan para lo que llega realmente a la entrada, y la compatibilidad del equipo se confirma para esa condición.
La compatibilidad se comprueba con el gas que llega realmente a la entrada, no solo con el nombre general del proceso. Hay que distinguir aire limpio, aire húmedo, mezclas con vapores y gases utilizados en circuitos cerrados. Describe concentraciones conocidas, temperatura, condensados y partículas. Cuando el producto cambia de estado o desprende componentes durante el ciclo, indica en qué fase sucede. Esa información condiciona la ejecución, los materiales y la protección necesaria.
Cómo comprobarlo en la instalación
Filtrar partículas y separar líquidos son funciones diferentes. El medio filtrante se elige por la carga y las características del contaminante, mientras que un recipiente separador debe tener capacidad, drenaje y vigilancia adecuados al arrastre previsto. Un filtro saturado puede proteger menos y añadir una pérdida de presión importante. Por eso sus condiciones de servicio forman parte del cálculo inicial y de las medidas de mantenimiento, no se añaden al final como un accesorio indiferente.
En un circuito de gas, la estanqueidad y la temperatura de entrada también pueden afectar al resultado del proceso. No se debe asumir compatibilidad con gases corrosivos, inflamables o enriquecidos en oxígeno a partir de una denominación de familia. Esas aplicaciones necesitan una validación específica. La ficha de consulta debe describir el fluido y sus cambios, y la propuesta debe identificar expresamente qué ejecución se ha considerado y bajo qué condiciones de funcionamiento.
Alimentación, altitud e integración
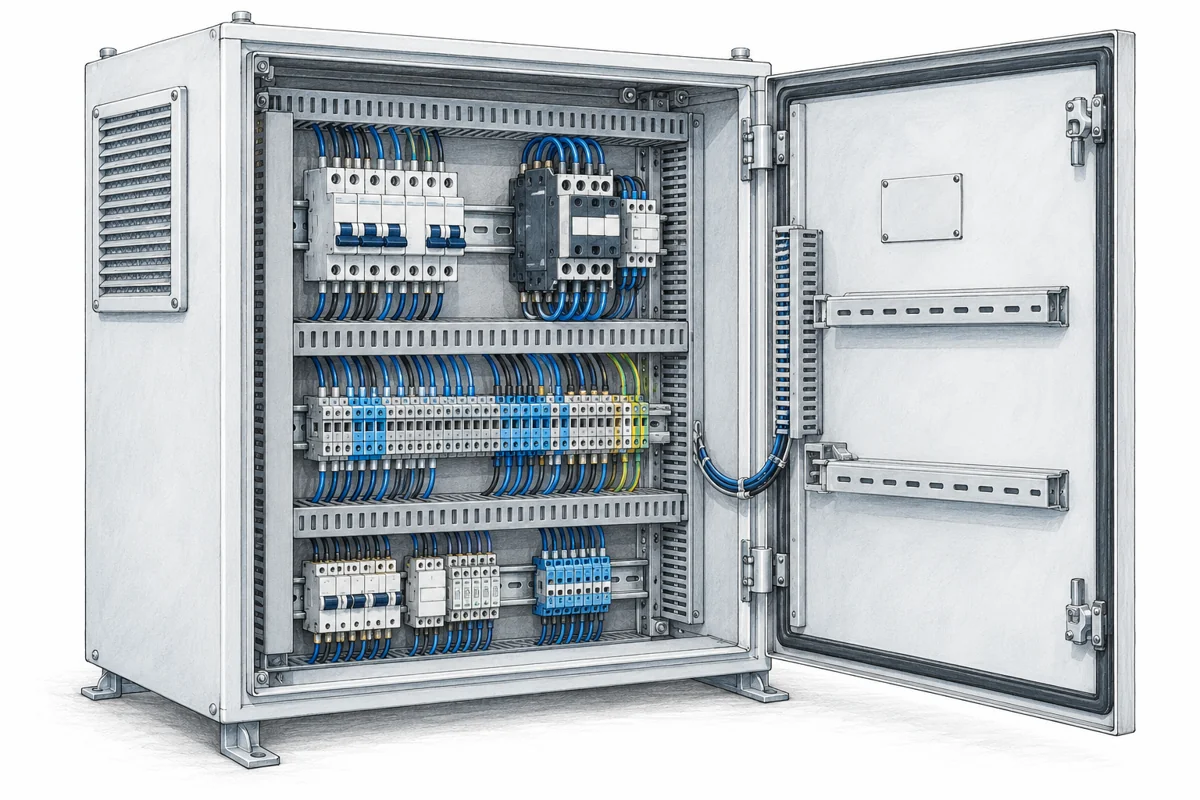
Documenta ubicación respecto al molde o extrusora, temperatura ambiente y recorrido de tuberías. El montaje debe permitir retirar filtros y revisar conexiones sin interferir con zonas calientes o movimientos de máquina. Compara la ejecución eléctrica con la instalación y conserva las señales de supervisión que intervienen en la secuencia de producción.
Solicita los datos reales de la instalación: tensión, fases, frecuencia, disponibilidad de regulación y condiciones del cuadro eléctrico. Una referencia comercial puede tener varias ejecuciones de motor. La comparación entre 50 y 60 Hz debe utilizar sus datos correspondientes, incluida la potencia y la curva aplicable. La conexión eléctrica y sus protecciones se definen por personal cualificado; cambiar puentes, ajustes o sentidos de giro sin documentación no es una forma válida de adaptar un equipo.
Cómo comprobarlo en la instalación
El lugar de montaje condiciona acceso, ventilación y recorrido de las conexiones. Deja identificadas las entradas y salidas de aire de refrigeración y los espacios que exige el manual. Una cabina acústica, un armario o una sala cerrada modifican la evacuación del calor y deben evaluarse como parte de la instalación. También interesa saber si hay polvo ambiental, exposición a lavado, temperaturas elevadas o dificultad para retirar filtros y piezas durante una intervención.
La integración incluye apoyos, vibración, flexibilidad de las conexiones y facilidad de inspección. Anota la altitud y las condiciones ambientales del destino, especialmente cuando se reutiliza una propuesta preparada para otra planta. Comprueba además qué recibe el cliente: equipo, accesorios, regulación, cableado o documentación. Una oferta comparable debe delimitar esas partidas y las tareas de montaje y puesta en servicio. El suministro de una bomba no equivale automáticamente a una instalación completa.
Regulación y consumo energético
En termoformado, compara el consumo con la misma lámina, molde y cadencia de piezas aceptadas. En transporte de granza o extrusión, utiliza una referencia propia del servicio y del material procesado. Los periodos de espera y la recuperación de vacío pueden influir de forma diferente. La regulación se estudia con cada circuito, sin asumir que una estrategia sirve para toda la planta de plástico.
Compara la energía consumida durante un periodo de producción representativo y conserva el resultado útil obtenido. La potencia nominal del motor no equivale al consumo medido de la instalación. Una solución de velocidad variable, como una ejecución BECKER VARIAIR compatible, se estudia con el perfil de demanda, el rango autorizado y la respuesta requerida. El ahorro debe justificarse con condiciones comparables, sin aplicar un porcentaje general a cualquier equipo.
Cómo comprobarlo en la instalación
Registra horas de producción, espera y parada, junto con presión, caudal y cantidad de piezas o ciclos aceptados. Cuando cambia la carga, conviene comparar periodos equivalentes o expresar el consumo por una unidad de producción definida. Incluye los auxiliares que correspondan a cada alternativa para que la comparación cubra el mismo alcance de suministro.
La regulación propuesta debe respetar las condiciones del equipo y de la máquina. Confirma su rango de velocidad, señales de mando y comportamiento durante una variación de demanda. Estima el coste energético con las horas previstas y la tarifa de la planta de destino. Las medidas eléctricas corresponden a personal cualificado; la información de placa sirve para identificar la ejecución, no para sustituir esa medición.
Mantenimiento, repuestos y continuidad
La resina, los finos y los posibles arrastres condicionan el mantenimiento de la línea de plástico. Identifica filtros y separadores según pertenezcan al transporte de granza, a la extrusora o al moldeo. Programa los consumibles del generador con su ejecución exacta. Después del servicio, compara tiempo de respuesta y condición del material con una campaña conocida, manteniendo el formato y la receta.
La selección también debe prever cómo se mantendrá disponible el servicio durante la vida del equipo. Identifica modelo, ejecución y número de serie para consultar consumibles y repuestos ORIGINALES BECKER. El plan de mantenimiento se apoya en el manual correspondiente, las horas de trabajo y el ambiente real. Diferencia mantenimiento programado, disponibilidad de piezas y tiempo de recuperación; son datos distintos al precio inicial de compra.
Cómo comprobarlo en la instalación
Solicita la lista de consumibles, las referencias aplicables y la documentación necesaria para programar el servicio. Confirma disponibilidad y plazos para el país y la ciudad de destino en Latinoamérica. La existencia de un repuesto en catálogo no significa que esté disponible de inmediato. Un kit debe corresponder a la versión concreta del equipo, incluidos los accesorios que se hayan instalado.
Relaciona cada intervención con la parada admisible del proceso y con quién realizará el trabajo. Si se estudia una unidad de reserva, verifica que pueda sostener el servicio previsto y que su integración sea compatible. Conserva una referencia de funcionamiento para comprobar la recuperación después del mantenimiento. Así se comparan propuestas por su capacidad de mantener la producción, además del equipo suministrado.
DIAGNÓSTICO Y REPUESTOS
Conservar las condiciones de trabajo
Conservar una referencia de funcionamiento
Guarda referencias por material, espesor, molde y receta. Si una pieza cambia de aspecto, revisa conjuntamente el ciclo térmico y la evolución del vacío. Una marca o deformación no demuestra por sí sola una avería de bomba; relacionar el defecto con medidas repetibles permite orientar la revisión del proceso y del circuito.
Una referencia útil describe cómo trabaja la instalación cuando cumple su objetivo. Debe incluir fecha, producto o formato, ritmo, consumidores activos, presión medida y tiempo de respuesta. Si existe medida de caudal, corriente o temperatura, conserva también sus condiciones de lectura. Una cifra aislada pierde valor cuando se desconoce el punto de medida o si el filtro acababa de sustituirse. El registro inicial sirve para comparar cambios bajo condiciones equivalentes.
Cómo comprobarlo en la instalación
Relaciona las desviaciones con el proceso antes de atribuirlas al generador. Una variación de material, una nueva manguera o un cambio de programa pueden alterar el comportamiento sin que exista una avería de la bomba. Compara tendencia y repetibilidad: cuándo aparece, cuánto dura y si afecta a todos los consumidores. Si hay señales anormales, se sigue el procedimiento de parada y diagnóstico de la instalación; el registro no sustituye sus protecciones.
Después de una intervención, repite la condición de referencia que sea segura y representativa. Documenta la pieza cambiada, los ajustes autorizados y las lecturas posteriores. Así se distingue una reparación comprobada de una mejora aparente obtenida con otro material o una cadencia menor. El historial ayuda a preparar repuestos y a revisar la frecuencia de inspección según el servicio real. No se fija un intervalo universal para todas las familias BECKER ni para todos los ambientes.
Revisar primero el circuito
Inspecciona pasos del molde, juntas, válvulas y mangueras siguiendo el procedimiento de máquina. Los depósitos en un conducto pueden ralentizar la evacuación aunque el generador alcance su presión habitual. Comprueba también cambios de útil y conexiones realizadas durante el último cambio de formato antes de modificar la selección del equipo.
El diagnóstico se organiza desde el punto donde falla el proceso hacia los elementos que lo alimentan. Comprueba primero el contacto, el cierre o la salida útil y después recorre válvulas, mangueras, distribuidores, filtros y separadores. Una diferencia de presión entre dos puntos puede orientar sobre una restricción. Una pérdida que aparece solo al conectar un ramal puede orientar sobre su demanda o estanqueidad. Ninguna de estas observaciones, por sí sola, identifica una pieza averiada.
Cómo comprobarlo en la instalación
Las conexiones flexibles se revisan por deformación, grietas, abrasión y curvaturas demasiado cerradas. En las uniones interesa comprobar el estado de juntas, asiento y montaje, además del apriete que corresponda a su documentación. No se compensan fugas apretando indiscriminadamente. Si se necesita abrir una línea, se aísla y se elimina la energía residual conforme al procedimiento de la instalación. La inspección debe mantener las condiciones de seguridad y limpieza del proceso.
Tras localizar un sector sospechoso, cambia una condición cada vez y registra el efecto cuando la prueba esté permitida. Sustituir varios elementos y modificar simultáneamente la regulación puede recuperar producción, pero dificulta saber qué originó el problema. Al cerrar la intervención, confirma que todos los consumidores vuelven a la configuración autorizada y que no quedan derivaciones abiertas, válvulas de prueba o elementos de protección fuera de servicio. Conserva fotografías y referencias de los componentes revisados.
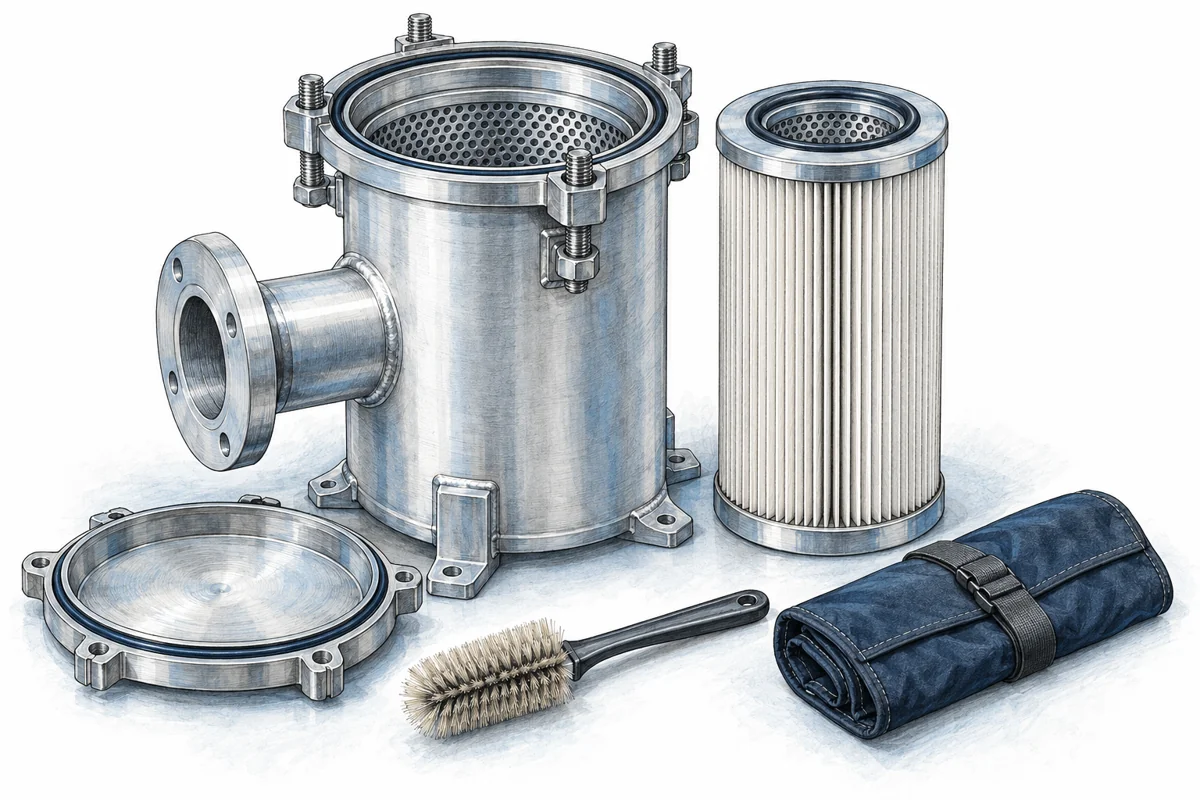
Aplicar el mantenimiento de la ejecución
Adapta las inspecciones a la carga real de polvo y vapores, manteniendo los métodos autorizados para cada elemento. Las tareas de una bomba lubricada y una de paletas en seco son diferentes. Documenta el estado de filtros y separadores junto al material procesado para detectar campañas que exijan atención adicional.
El plan comienza con el modelo completo y su documentación. Una bomba de paletas en seco, una bomba lubricada y una soplante de canal lateral tienen tareas diferentes. No se trasladan automáticamente procedimientos de una tecnología a otra. Los elementos de desgaste, la lubricación cuando exista, la filtración y la refrigeración se revisan según la ejecución. El manual y las condiciones de servicio determinan qué inspeccionar, cómo hacerlo y qué personal debe realizar la operación.
Cómo comprobarlo en la instalación
La limpieza de un filtro depende del tipo de elemento y del contaminante. Algunos materiales requieren sustitución; una limpieza no autorizada puede dañar el medio filtrante o dejar pasar residuos. Conviene inspeccionar también la carcasa, sus juntas y el asiento antes de volver a montar. No debe entrar suciedad en la línea durante la intervención. En procesos con humedad o producto arrastrado, se revisan separadores y drenajes como parte del mismo trabajo.
Antes de intervenir se aíslan las fuentes de energía y se consideran vacío, presión y temperatura residual. El acceso a componentes internos y los ajustes eléctricos corresponden a personal cualificado. El trabajo termina con una comprobación de montaje y funcionamiento según la documentación aplicable. Registra horas, piezas y observaciones para adaptar la vigilancia al ambiente real. Un servicio con polvo, condensados o cambios frecuentes de producto puede necesitar controles distintos de una aplicación estable con aire limpio.
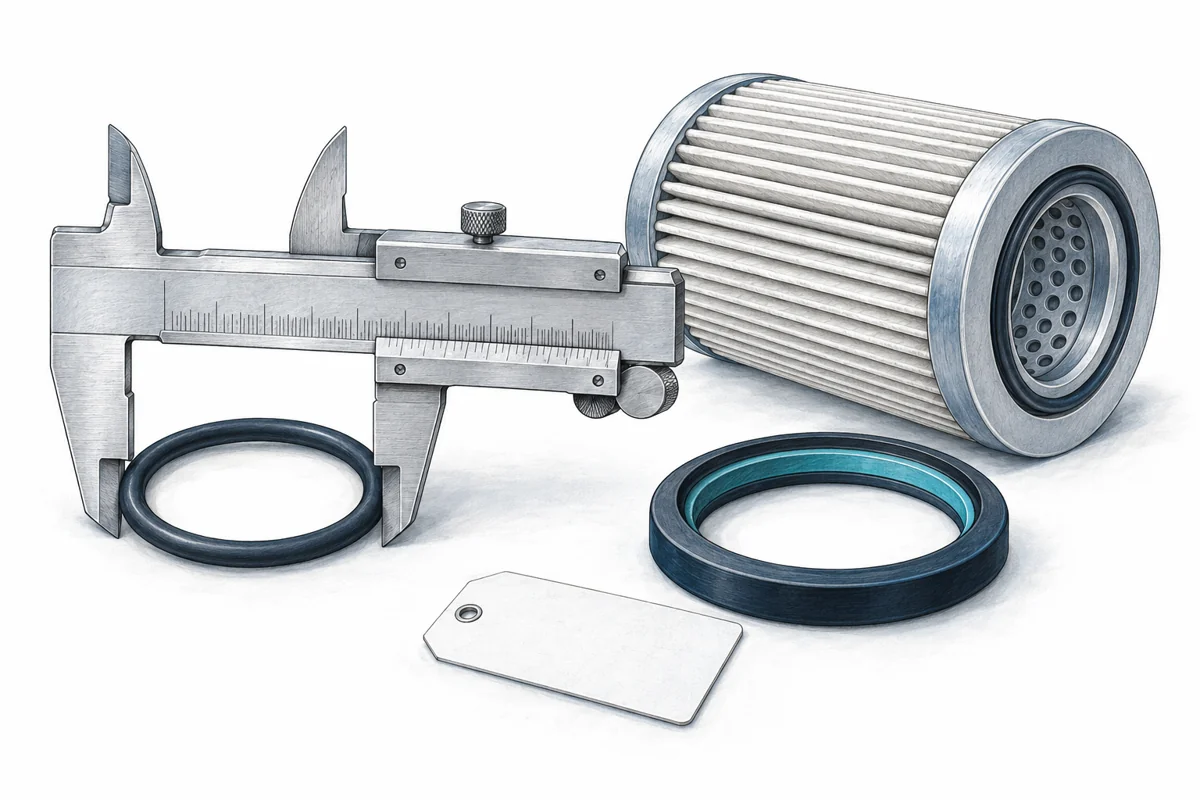
Identificar el repuesto correcto
Identifica la bomba por su placa y los accesorios por sus referencias, no solo por el nombre de la extrusora o termoformadora. Una máquina puede haberse equipado con distintas versiones a lo largo de su vida. Para paletas, filtros y juntas, adjunta serie y fotografías legibles antes de confirmar el suministro ORIGINAL.
La identificación reúne la placa del equipo, el número de serie y la referencia de la pieza cuando esté disponible. La placa del motor aporta datos eléctricos, pero no sustituye la identificación de la bomba o soplante. Envía fotografías legibles y conserva las letras, puntos, barras y sufijos del modelo. Una referencia incompleta puede omitir una variante importante para filtros, paletas, juntas, accesorios o regulación.
Cómo comprobarlo en la instalación
Las medidas ayudan a contrastar una pieza, pero no bastan para demostrar compatibilidad. Pueden cambiar material, geometría, tolerancia o contenido de un juego aunque dos componentes tengan dimensiones similares. Para un kit, comprueba si la propuesta incluye todas las piezas previstas para la intervención y qué elementos se suministran por separado. Diferencia siempre cantidad de juegos y cantidad de piezas: esa distinción evita recibir menos material del necesario.
En consultas desde Latinoamérica se utilizan términos como repuesto, recambio, refacción, paleta, aspa o aleta. Acompaña el nombre local con la referencia original BECKER y una imagen de la pieza para evitar ambigüedades. Indica cantidad y destino de entrega; disponibilidad y plazo se confirman para el pedido concreto. Después del montaje, conserva el código suministrado en el historial de la máquina y verifica el resultado de la intervención bajo sus condiciones habituales.
DATOS PARA UNA PROPUESTA TÉCNICA
Preparar la consulta de industria del plástico
Para consultar una solución de industria del plástico, reúne los datos del proceso y del equipo antes de comparar referencias. Esta ficha sirve tanto para una instalación nueva como para revisar una existente. Los criterios anteriores y sus ilustraciones permiten identificar qué información falta y dónde obtenerla.
Describir el resultado que debe aceptar la máquina
Antes de comparar equipos, redacta una condición de aceptación que pueda observarse. Debe indicar qué consumidor trabaja, con qué material o fluido, durante cuánto tiempo y bajo qué configuración. Si el proyecto incluye varias recetas, distingue las habituales de la más exigente que se deba cubrir. Evita expresiones como «más vacío» o «más fuerza» sin un punto de medida y un resultado asociado. Una condición bien descrita permite revisar una propuesta, organizar una prueba y verificar después si la instalación cumple. También ayuda a identificar qué parte del resultado depende del generador y cuál depende del útil, del producto o de la secuencia.
Preparar una ficha de medidas comparable
Reúne las lecturas disponibles sin cambiar sus unidades ni su referencia. Para cada valor, anota instrumento, ubicación, momento del ciclo y condiciones del ensayo. Diferencia una lectura observada de un requisito que todavía no se ha medido. Si falta información, indícalo expresamente para que la propuesta explique qué supuesto utiliza y qué comprobación queda pendiente. Esta separación evita convertir una estimación en una prestación garantizada. Cuando varias personas toman datos, utiliza los mismos nombres de puntos y de fases; así se pueden comparar registros de producción, mantenimiento e ingeniería sin interpretar cada cifra de una manera diferente.
Documentar la configuración física y eléctrica
Adjunta fotografías legibles de la placa del generador y de la placa del motor, identificando cuál es cada una. Añade conexiones, filtro externo, separador y espacio de instalación. Indica tensión, frecuencia, fases y existencia de regulación, junto con ciudad y altitud aproximada del destino cuando sean relevantes para la revisión técnica. La documentación de una máquina importada puede describir otra ejecución eléctrica; por eso conviene contrastarla con lo realmente instalado. Una imagen general permite reconocer la disposición, mientras las fotografías de placas aportan los datos necesarios para buscar documentación y confirmar repuestos.
Delimitar el suministro y los accesorios
Solicita que la propuesta identifique equipo, ejecución y componentes incluidos. Filtros, separadores, válvulas, silenciadores, instrumentación y regulación pueden formar parte de partidas diferentes. También debe quedar claro quién realiza conexiones, montaje y puesta en servicio. Al comparar precios, revisa ese alcance antes de interpretar dos importes como ofertas equivalentes. Si se propone reutilizar un accesorio existente, confirma sus condiciones y compatibilidad con la nueva selección. La descripción debe permitir reconocer qué se entrega, qué se conserva y qué comprobaciones se necesitan para que el conjunto funcione bajo las condiciones previstas.
Acordar cómo se verificará la puesta en servicio
Define una prueba representativa con material o fluido autorizado, configuración conocida y puntos de medida identificados. Incluye la condición habitual y aquella que limite realmente el proceso, sin superar las condiciones permitidas por la instalación. Registra el estado de filtros y accesorios durante la prueba para conservar una referencia útil. La aceptación puede incluir tiempo de respuesta, estabilidad o resultado sobre la pieza, según la función. No basta con confirmar que el motor arranca: interesa comprobar el servicio que recibe el consumidor y documentar las diferencias respecto a los requisitos acordados.
Conservar el historial para la siguiente intervención
Archiva la referencia suministrada, número de serie, documentación técnica, lecturas iniciales y listado de consumibles confirmados. Añade fecha, motivo y resultado de cada intervención relevante. Si cambia la configuración, actualiza también la ficha del proceso; de lo contrario, una futura consulta puede basarse en condiciones que ya no existen. El historial permite distinguir desgaste, cambios de material y modificaciones de la red. Para planificar repuestos, utiliza las referencias verificadas y el servicio real del equipo, sin trasladar automáticamente la lista de una unidad parecida o los intervalos de otra planta.
VOCABULARIO TÉCNICO Y CONSULTAS
Industria del plástico en Latinoamérica
Términos habituales de esta guía: bomba de vacío para plástico, vacío para termoformado, vacuum forming, moldeo al vacío, desgasificación de extrusora, vacío para extrusión, transporte de granza, transporte de pellets plásticos, alimentador de resina, cargador de tolva, secado de granulado, enfriamiento de film soplado. Utiliza el nombre que corresponda a tu proceso y acompáñalo de una descripción; la coincidencia de una palabra no demuestra que dos aplicaciones utilicen el mismo equipo.
En una consulta industrial, conviene escribir primero la función y después el nombre utilizado en la planta. «Vacío», «succión» y «aspiración» pueden aparecer en conversaciones comerciales, pero no describen siempre el mismo servicio. Del mismo modo, «soplante», «soplador» y «blower» pueden utilizarse para buscar equipos con tecnologías diferentes. Acompaña el término con presión, caudal y proceso para que la consulta pueda interpretarse correctamente.
Para solicitar suministro o mantenimiento en Latinoamérica, indica país, ciudad de destino, datos eléctricos y referencia completa del equipo. Si se utiliza una denominación local del material o de la máquina, añade una descripción o una fotografía. México, Colombia, Perú, Chile, Argentina y los demás mercados de la región pueden compartir vocabulario comercial sin compartir necesariamente alimentación, altitud ni condiciones de instalación. Esos datos se confirman para cada planta y cada propuesta.
En repuestos se emplean expresiones como paletas, álabes, aspas, aletas, paletas de grafito o carbones, según el interlocutor. No deben tratarse como equivalencias técnicas automáticas: una palabra puede referirse a piezas distintas. Identifica la pieza en la lista del fabricante y confirma modelo y serie. Para filtros, juntas y kits, utiliza igualmente la referencia documentada y detalla el contenido requerido antes de cerrar el pedido.
Una búsqueda por «precio», «cotización», «repuesto», «refacción» o «recambio» expresa una necesidad comercial, pero no aporta todos los datos de selección. La consulta resulta más precisa cuando añade la aplicación, el modelo conocido y las condiciones reales. Si se solicita un repuesto ORIGINAL BECKER, incluye placa y referencia disponible para comprobar correspondencia. La disponibilidad, el alcance del suministro y las condiciones de entrega deben confirmarse en la propuesta concreta.
Preguntas sobre industria del plástico
¿Sirve la bomba de transporte para termoformado?
Solo si sus prestaciones y configuración satisfacen el otro servicio. No se presupone equivalencia entre ambas funciones.
¿Qué cambia al usar material reciclado?
Pueden variar polvo, humedad y comportamiento del material. La selección se contrasta con las condiciones reales de esa materia prima.
¿Puedo elegir una bomba solo por los kW?
La potencia del motor no indica por sí sola el caudal disponible ni la presión de trabajo. Dos equipos de potencia similar pueden utilizar tecnologías y curvas diferentes. Para compararlos se necesitan función, punto de trabajo, gas, ciclo y alimentación. En una sustitución también se revisan conexiones, espacio, regulación y condiciones de mantenimiento.
¿Una bomba más grande resolverá una caída de rendimiento?
Depende de la causa. Una fuga, una válvula mal ajustada, un filtro saturado o una conducción estrecha pueden limitar el sistema aunque aumente la capacidad del generador. Primero conviene localizar dónde y cuándo cae el rendimiento. Con esas medidas se puede decidir si corresponde reparar el circuito, cambiar la regulación o estudiar otro equipo.
¿Qué cambia entre 50 Hz y 60 Hz?
La velocidad y las prestaciones de una ejecución pueden cambiar con la frecuencia. Deben compararse los valores publicados para cada alimentación, sin aplicar una conversión automática a cualquier motor. Indica la placa del equipo y la red disponible. Si existe variador, también se verifica el rango permitido y la configuración prevista por el fabricante.
¿Qué información envío para pedir una propuesta?
Describe el proceso, el problema o la mejora buscada, y añade modelo instalado si lo conoces. Son útiles fotografías de placa, conexiones y punto de trabajo, junto con presión, caudal o tiempo de ciclo disponibles. Indica cantidad y país de entrega. Si falta algún dato, se puede comenzar con la información existente y concretar las medidas necesarias.
TÉRMINOS DEL PROCESO
También se conoce como
Estas denominaciones ayudan a identificar máquinas, operaciones y necesidades que pueden aparecer con nombres distintos en los mercados latinoamericanos.
Procesos relacionados
TECNOLOGÍA BECKER
12 modelos BECKER para esta industria
Estas referencias permiten comparar funciones y tecnologías. Cada ejemplo se confirma con el punto de trabajo y la ejecución requerida; no son doce sustitutos equivalentes.
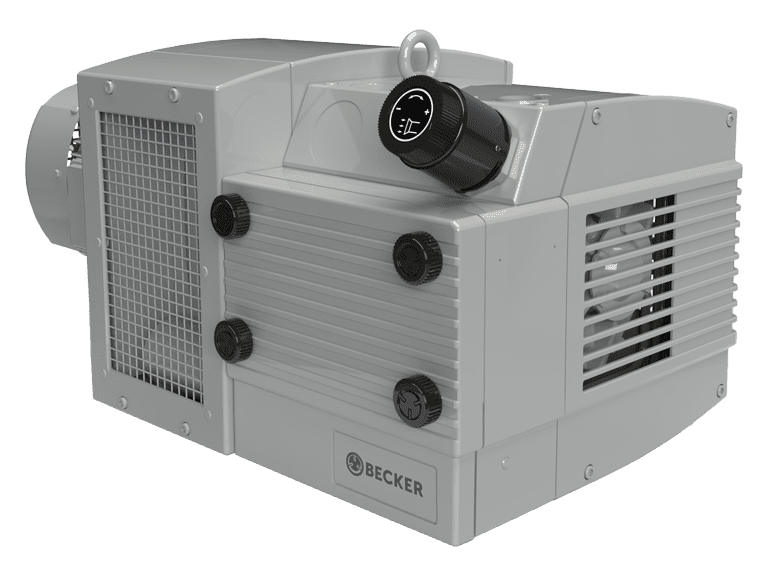
Paletas en seco
BECKER KVT 3.60
Para estudiar manipulación de piezas plásticas y sujeción de láminas mediante vacío. El útil, las fugas y el tiempo disponible para alcanzar la presión requerida determinan la comparación con otras tecnologías.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Vacío disponible en el consumidor · BECKER KVT 3.60
Registra la presión junto al útil o la cámara, además de la lectura en la bomba. Anota fugas previstas, consumidores simultáneos y estado de los filtros. Para comparar alternativas, utiliza la curva de la ejecución y conserva la frecuencia, la tensión y las condiciones de referencia. La selección debe cubrir el ciclo real sin deducir la capacidad únicamente de la potencia del motor.
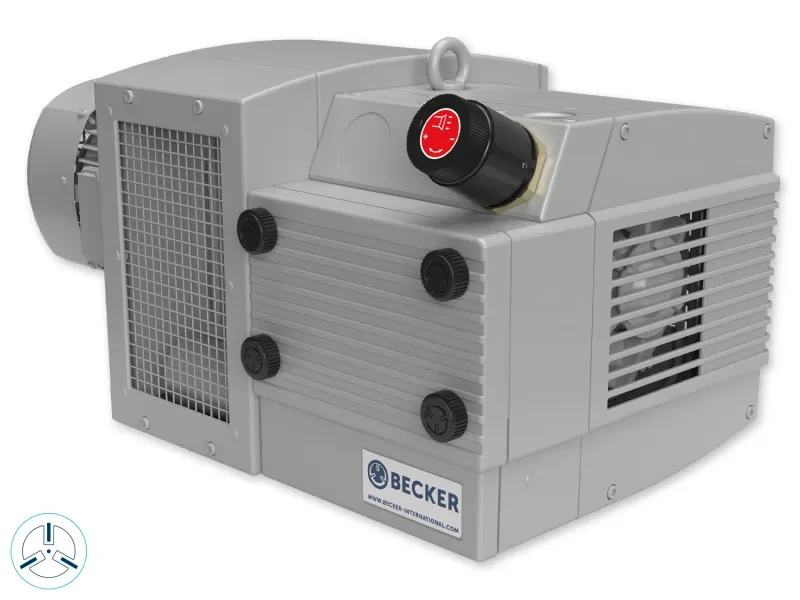
Paletas en seco
BECKER KVT 3.80
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Conexiones y montaje · BECKER KVT 3.80
Comprueba orientación de bocas, diámetro interior útil, posición de montaje y espacio para mantenimiento. La adaptación debe conservar el paso necesario y evitar cargas mecánicas no previstas sobre las conexiones. Incluye filtros y separadores en la comparación dimensional. Dos referencias que caben en el mismo espacio pueden requerir recorridos o accesorios distintos para prestar el servicio bajo las condiciones previstas.
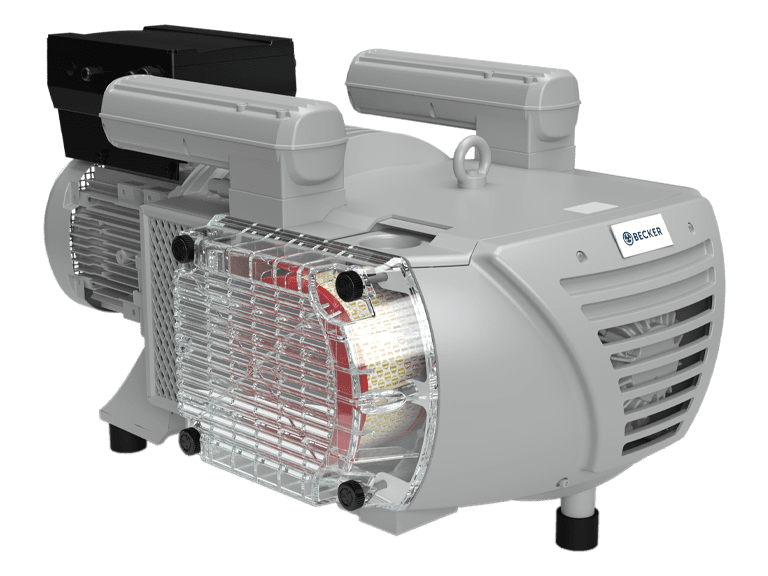
Paletas en seco
BECKER VARIAIR VTLF 2.250/0-400
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Ejecución eléctrica · BECKER VARIAIR VTLF 2.250/0-400
Verifica tensión, fases y frecuencia de la unidad ofrecida, junto con los datos del motor y sus protecciones. Si existe regulación de velocidad, confirma el rango admitido y las condiciones de refrigeración. No se aplica una conversión genérica entre frecuencias a todas las referencias. La documentación debe corresponder al equipo concreto que se entrega y a la alimentación disponible en destino.
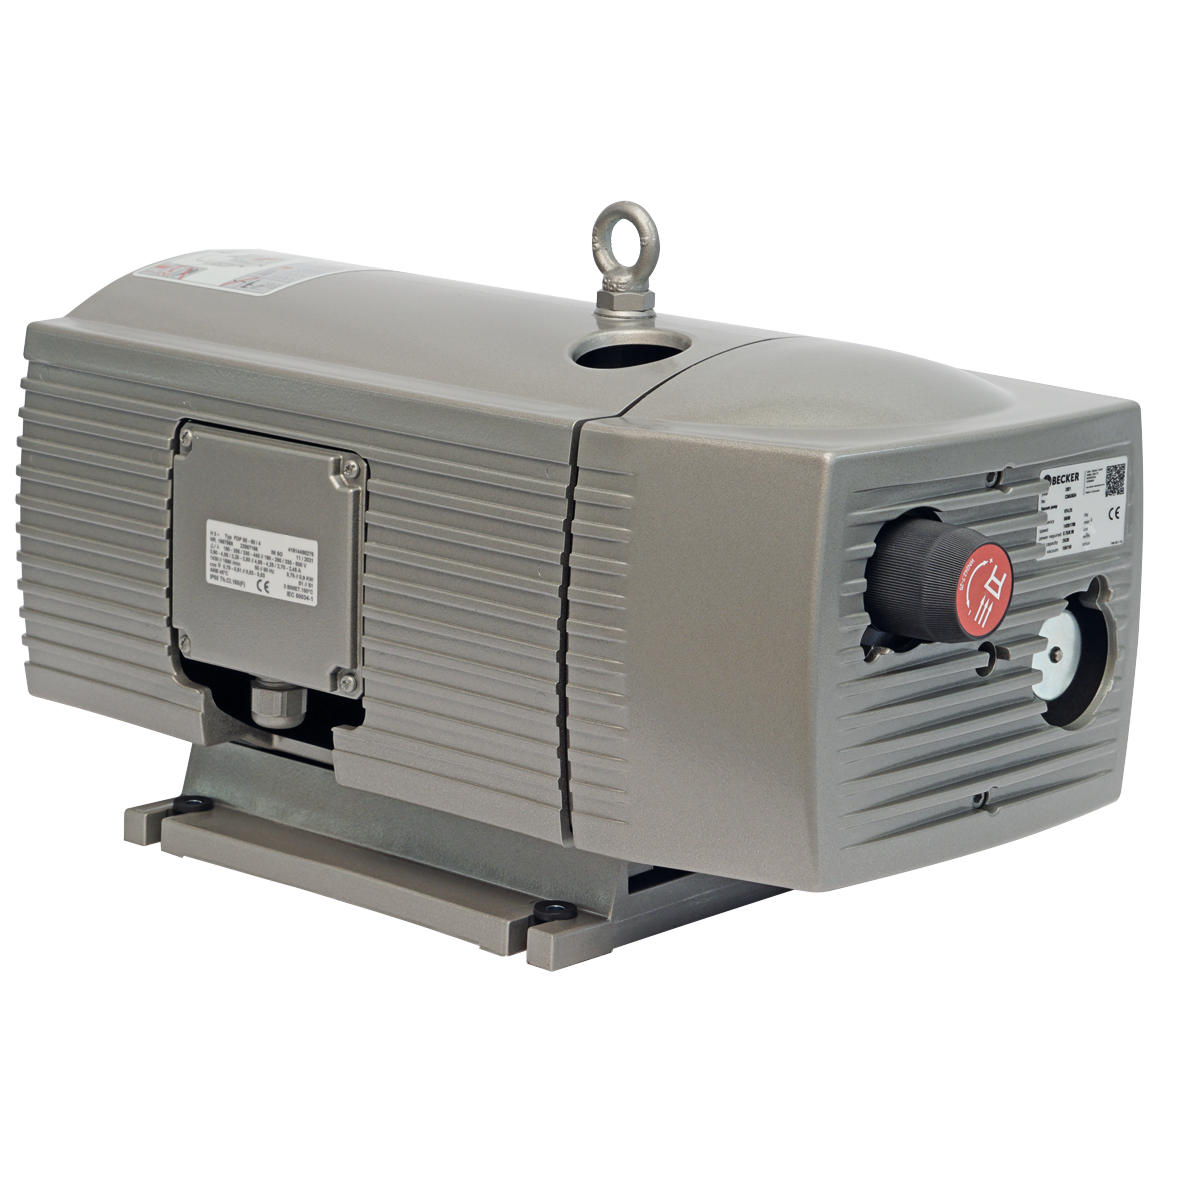
Paletas en seco
BECKER VT 4.40
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Punto de trabajo · BECKER VT 4.40
Pide la curva correspondiente a la ejecución y localiza el caudal disponible a la presión requerida. Conserva la frecuencia y las condiciones de referencia indicadas en la documentación. La cifra de caudal nominal ayuda a identificar el equipo, pero no demuestra por sí sola que cubra la condición más exigente del consumidor. Contrasta el resultado con las pérdidas y accesorios de la instalación.
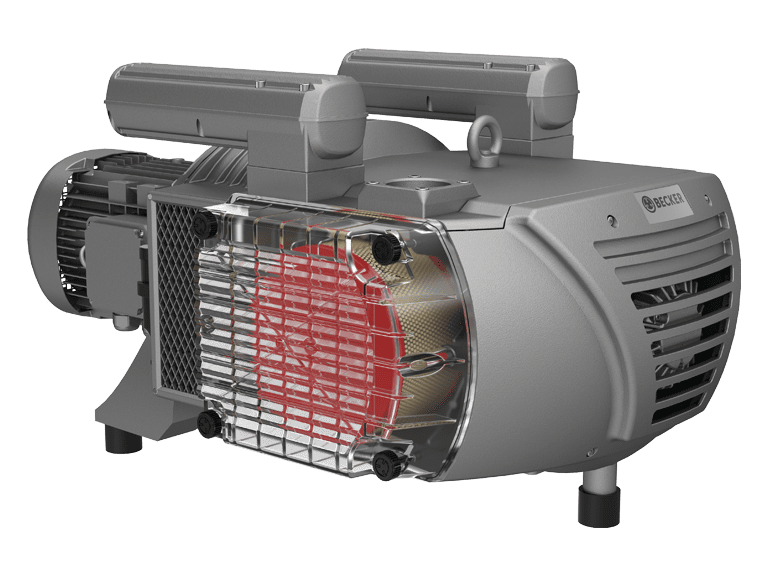
Paletas en seco
BECKER VTLF 2.200
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Respuesta durante el ciclo · BECKER VTLF 2.200
Relaciona la capacidad con el tiempo disponible y con los consumidores que coinciden. Una prueba estabilizada puede ocultar una caída breve que afecte a la producción. Para esta referencia, solicita revisar también arranque, recuperación y forma de regulación autorizada. La comparación debe reproducir la secuencia real del proceso y separar los picos de demanda de las necesidades sostenidas.
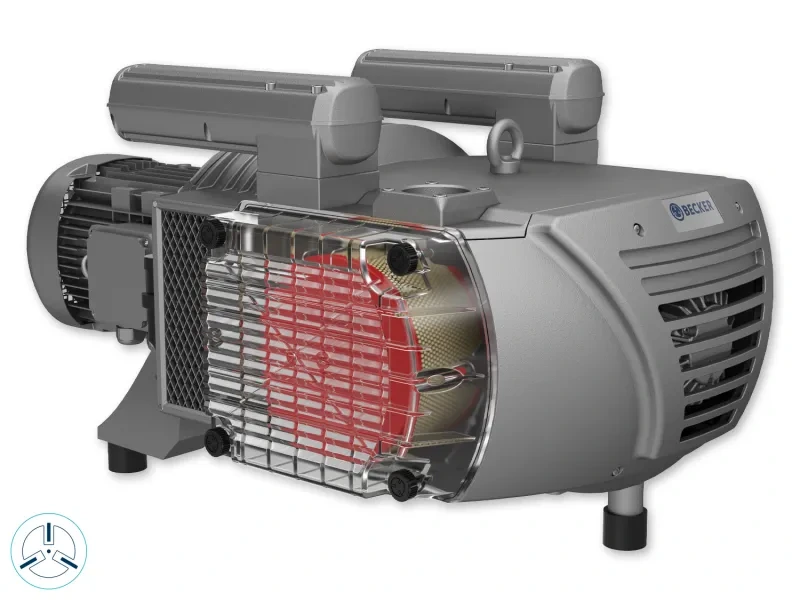
Paletas en seco
BECKER VTLF 2.250
Referencia para evaluar aspiración en conformado o fijación de láminas cuando el punto de trabajo está dentro de su curva. Se registran volumen, temperatura de entrada y secuencia de la máquina.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Vacío disponible en el consumidor · BECKER VTLF 2.250
Registra la presión junto al útil o la cámara, además de la lectura en la bomba. Anota fugas previstas, consumidores simultáneos y estado de los filtros. Para comparar alternativas, utiliza la curva de la ejecución y conserva la frecuencia, la tensión y las condiciones de referencia. La selección debe cubrir el ciclo real sin deducir la capacidad únicamente de la potencia del motor.
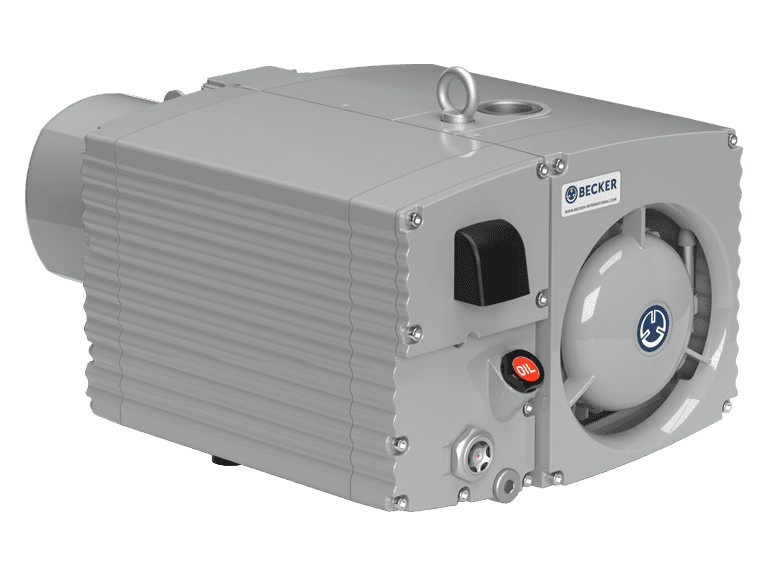
Paletas lubricadas
BECKER U 5.71
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Condiciones del gas · BECKER U 5.71
Describe temperatura, humedad, partículas y composición del fluido que llegará a la entrada. La compatibilidad se confirma para la ejecución concreta y para las protecciones incluidas. Una aplicación habitual de la familia no demuestra que cualquier variante admita el mismo efluente. Mantén separados los requisitos del proceso y las prestaciones documentadas del equipo al comparar una alternativa de suministro.
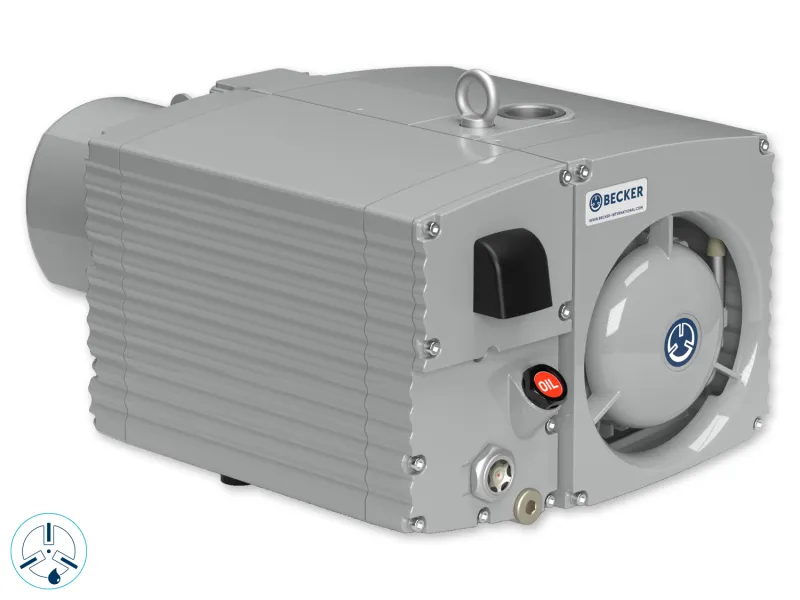
Paletas lubricadas
BECKER U 5.101
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Filtración y pérdidas · BECKER U 5.101
Incluye el estado previsto de los filtros, separadores y válvulas en la revisión del circuito. Un accesorio restrictivo puede reducir la prestación útil aunque la referencia del generador resulte adecuada. Solicita identificar los elementos incluidos y sus condiciones de mantenimiento. La comparación debe considerar el recorrido completo hasta el consumidor, con espacio suficiente para inspeccionar y sustituir los consumibles.
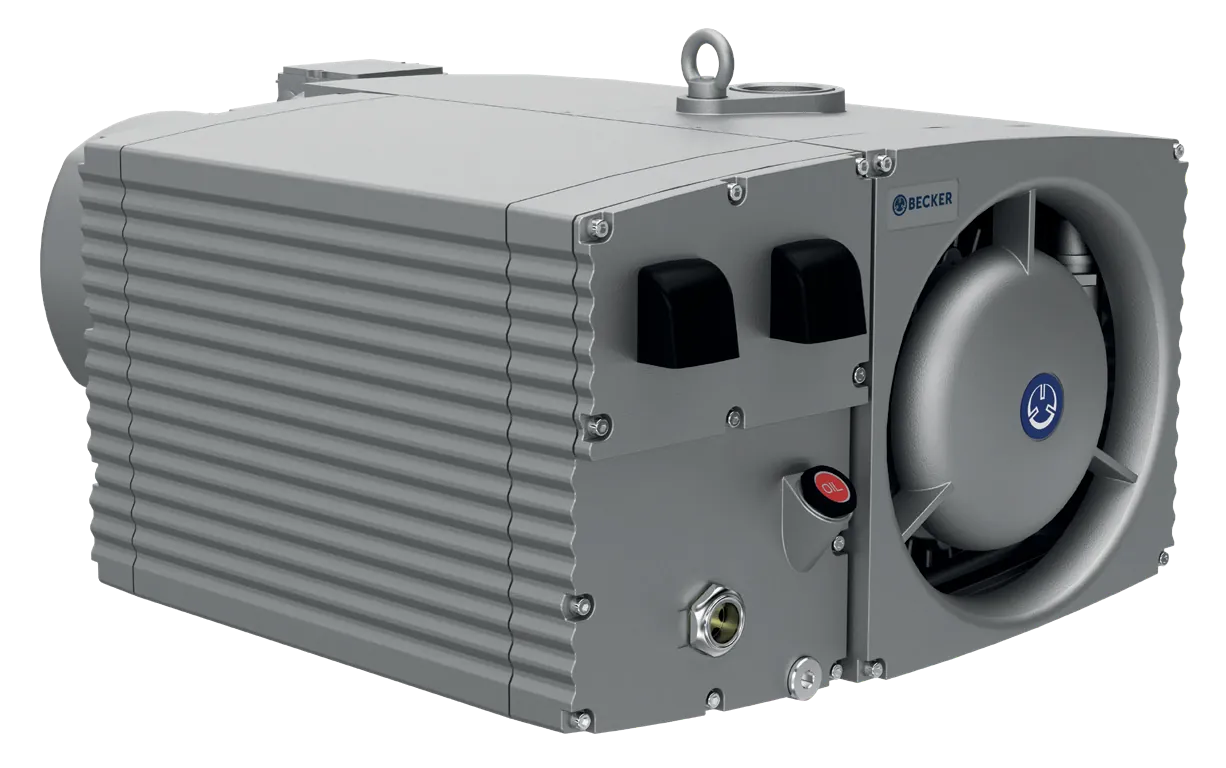
Paletas lubricadas
BECKER U 5.201
Formado, evacuación o desgasificación, según la curva y la protección del circuito.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Refrigeración y ambiente · BECKER U 5.201
Revisa temperatura del lugar, ventilación y acceso a las entradas y salidas de refrigeración. Si la unidad se instala dentro de una cabina o sala técnica, evalúa el conjunto con las condiciones del manual. Incluye altitud y exposición a polvo cuando correspondan. La selección no termina al comprobar la curva: debe conservar sus condiciones de funcionamiento una vez montada.
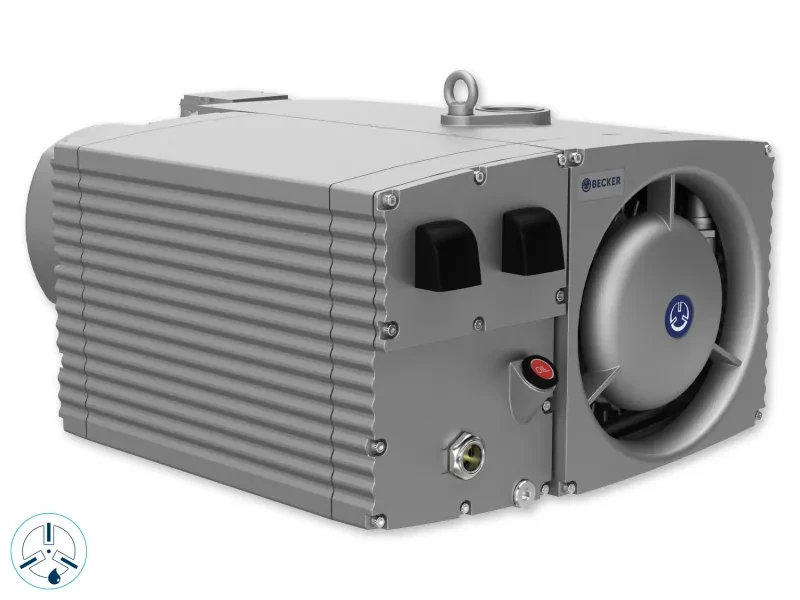
Paletas lubricadas
BECKER U 5.301
Para comparar evacuación en procesos de plástico que requieran una bomba lubricada. Deben revisarse presión final, tiempo de ciclo y medidas de protección frente a vapores, condensación y arrastres del material.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Controlar vapores y arrastres · BECKER U 5.301
Documenta el gas aspirado, la temperatura y la presencia de humedad, vapores o líquidos. Revisa con la documentación de la ejecución las medidas de separación y protección necesarias. La presión final y el tiempo de ciclo deben contrastarse con el volumen y la carga de gas del proceso. Conserva las condiciones de lubricación y mantenimiento indicadas para la unidad realmente instalada.
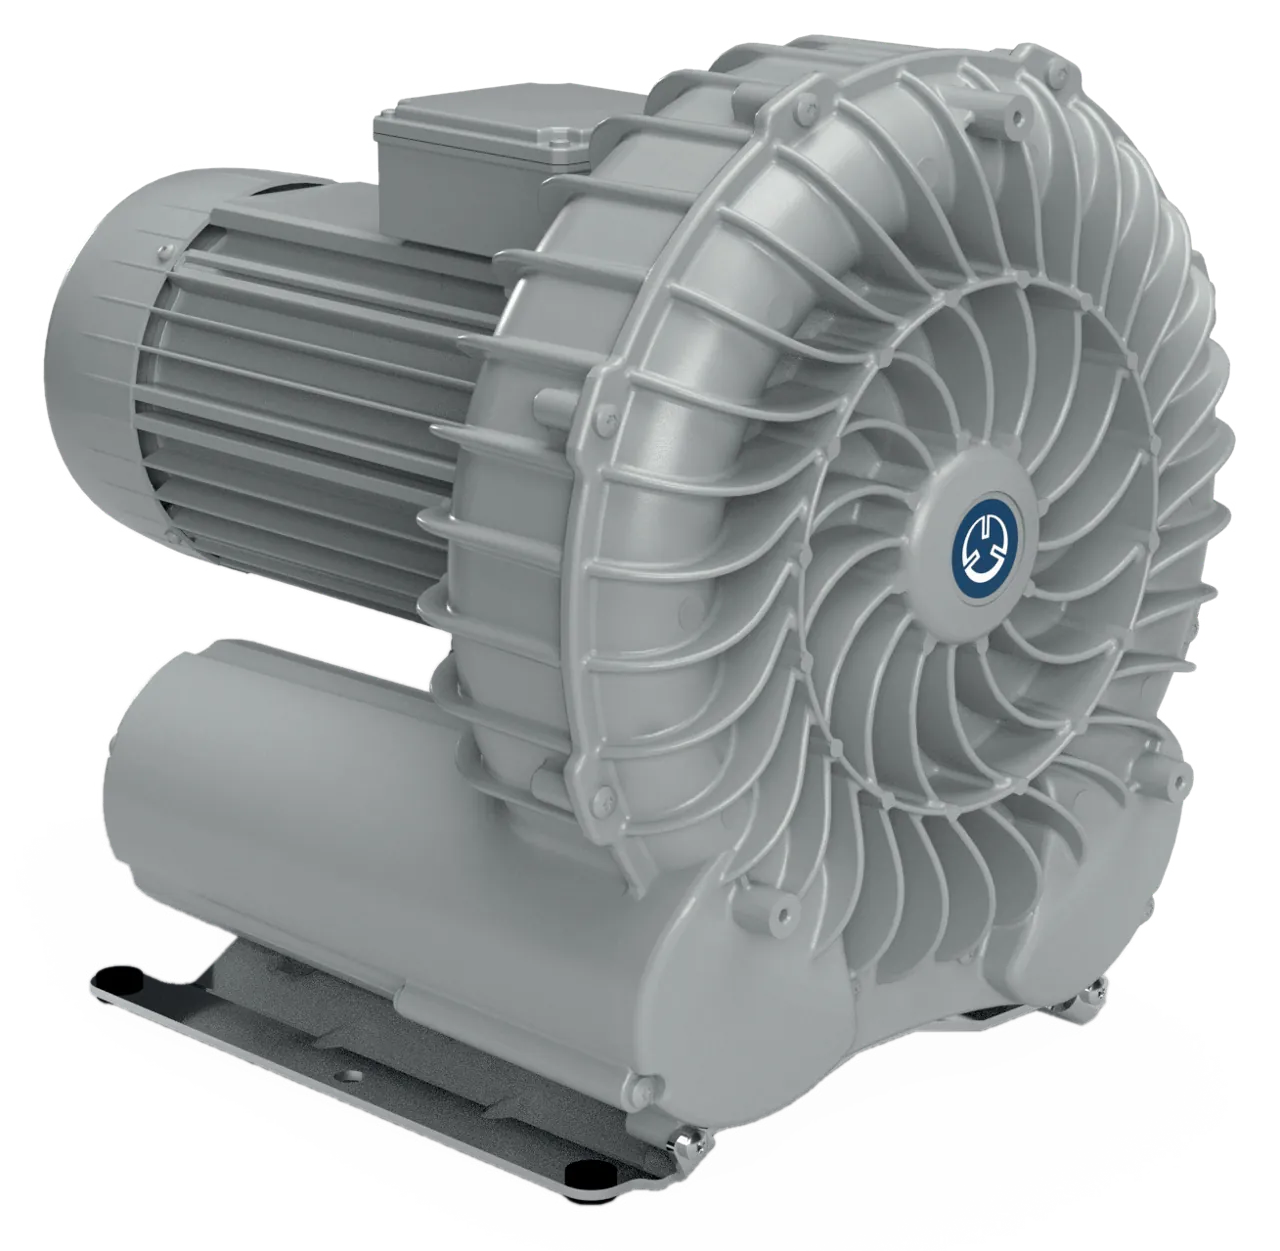
Canal lateral
BECKER SV 300/1
Transporte, manipulación o aire de proceso con su demanda independiente.
Se estudia para mover aire en el rango de presión diferencial de la ejecución. El punto de trabajo depende de la curva y de las pérdidas de tuberías, filtros y consumidores.
Mantenimiento y consumibles · BECKER SV 300/1
Solicita manual y referencias de consumibles correspondientes al número de serie y a la ejecución suministrada. Los trabajos dependen de la tecnología, de modo que no se trasladan listas de paletas, filtros o lubricantes entre modelos por semejanza exterior. Para planificar disponibilidad, distingue las piezas confirmadas de las que requieren inspección y conserva el historial de servicio de esta unidad.
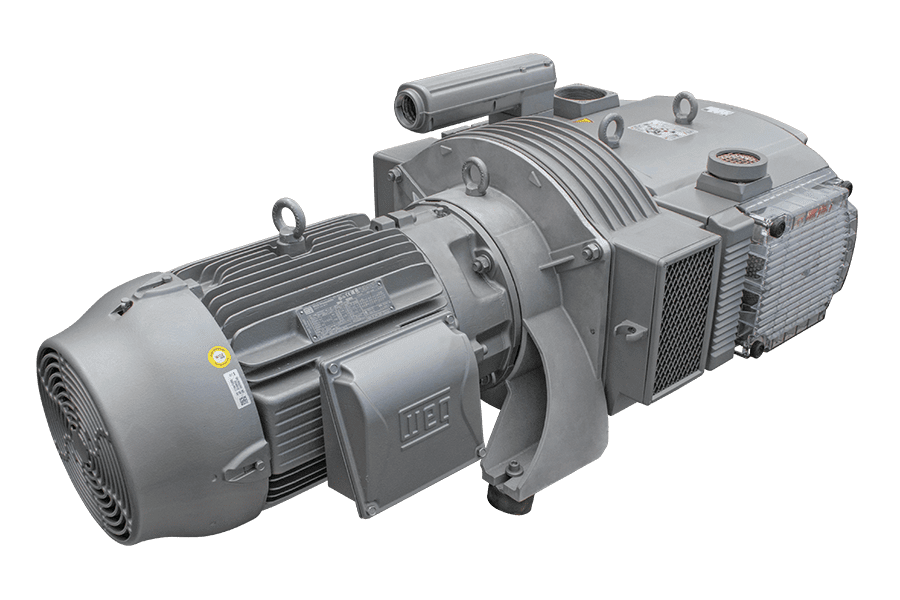
Compresor de paletas en seco
BECKER DTLF 2.200
Transporte, manipulación o aire de proceso con su demanda independiente.
Suministra aire a presión para circuitos de soplado. La demanda se compara con la curva de la ejecución y con la pérdida del recorrido hasta las boquillas o los puntos de inyección.
Comparación de la alternativa · BECKER DTLF 2.200
Contrasta la propuesta completa con el requisito de proceso y con los otros modelos estudiados. Anota qué condición cubre, qué accesorios necesita y qué supuesto falta comprobar. No ordenes las opciones únicamente por potencia o precio. Una comparación útil permite reconocer diferencias de curva, integración, regulación y mantenimiento, y justificar la selección a partir de las condiciones concretas de la instalación.
Imágenes procedentes del catálogo o de documentación oficial BECKER. La configuración, disponibilidad y plazo se confirman en la propuesta. Para una reposición, conserva el modelo completo y el número de serie.
EXPORTVACIO · ATENCIÓN COMERCIAL
Cuéntanos qué necesita tu instalación
Podemos estudiar un equipo, una sustitución o el repuesto original BECKER para industria del plástico. Describe la operación y el resultado que necesitas. Si existe una incidencia, indica cuándo aparece y qué cambió antes de detectarla. Añade las referencias y medidas que tengas disponibles.
Atención comercial para Latinoamérica desde Andorra. Indica país y ciudad de entrega para confirmar disponibilidad, transporte y condiciones de suministro. Preparamos consultas para México, Colombia, Chile, Perú, Argentina, Ecuador, Uruguay, Paraguay, Bolivia, Centroamérica y el Caribe, según las condiciones de cada pedido.
Para identificar un repuesto, envía modelo, número de serie, referencia anterior y cantidad. Para una aplicación nueva, indica también alimentación eléctrica, altitud y régimen de trabajo. Los plazos y la configuración se concretan en la oferta.