BECKER · EXPORTVACIO
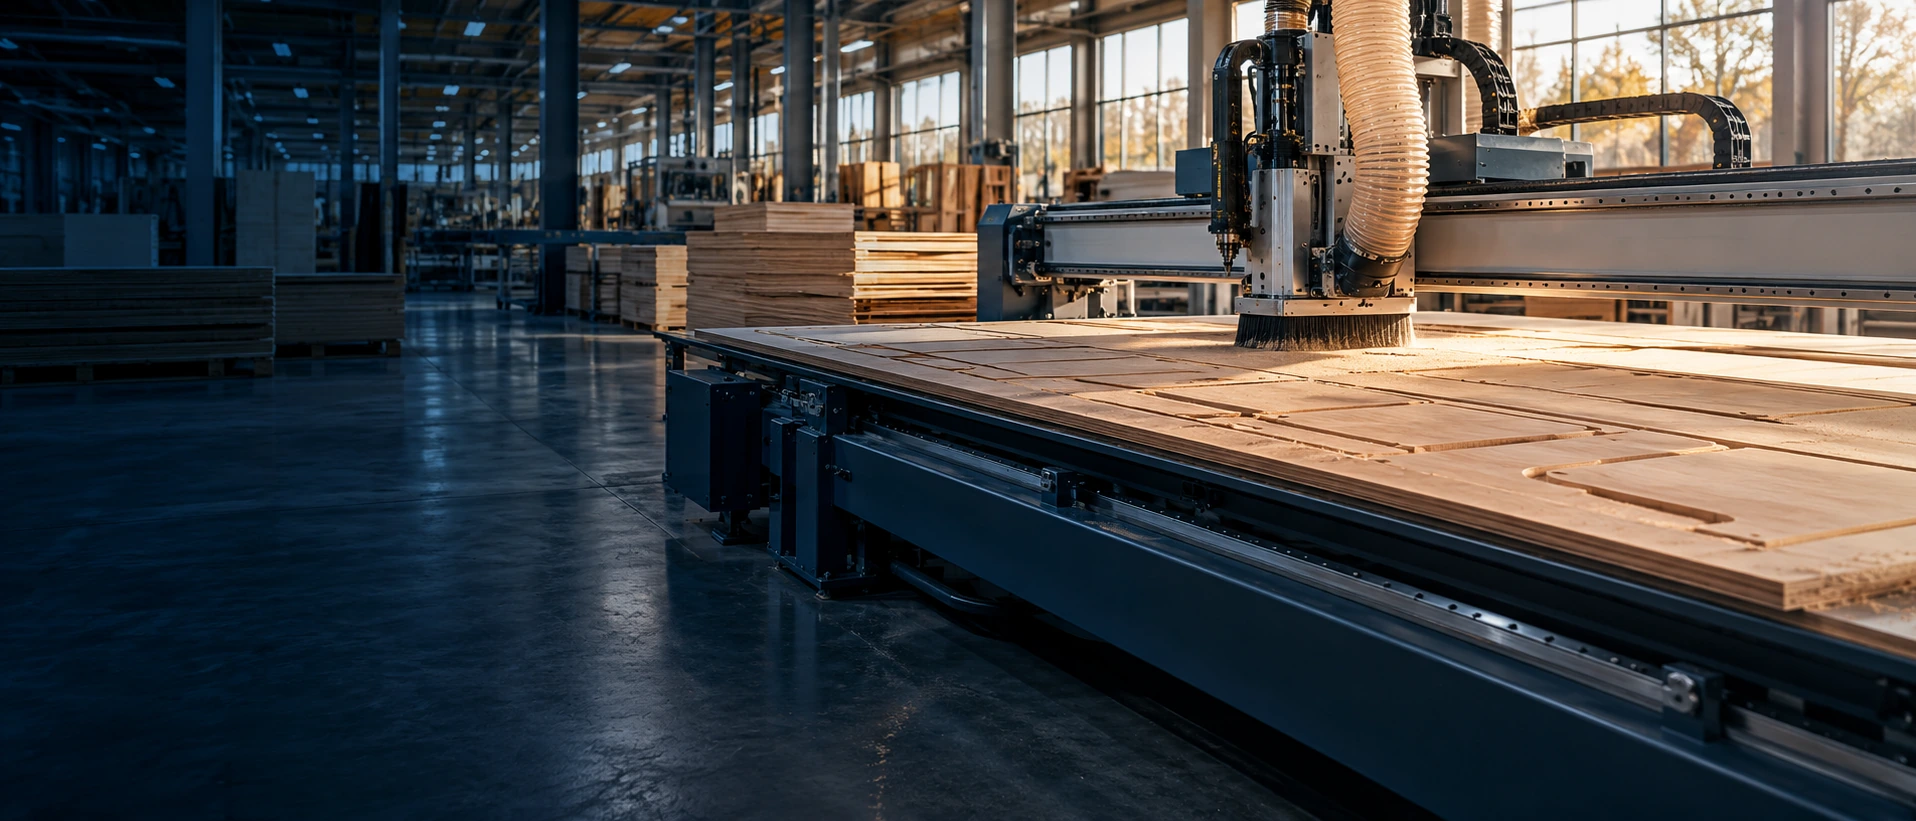
Bombas de vacío BECKER para CNC y mesas de corte
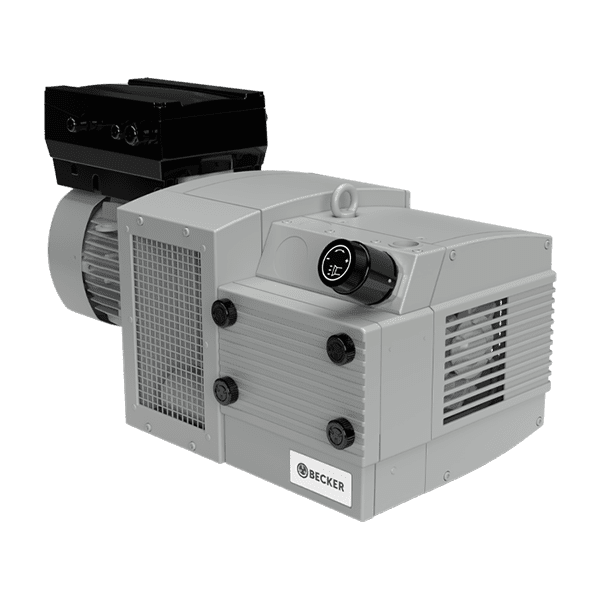
El vacío mantiene el tablero o la pieza contra su apoyo mientras se mecaniza. La superficie útil, las fugas y el momento más exigente del corte determinan la sujeción que necesita tu mesa.
Madera y mecanizado CNC
Qué mantiene la pieza en su sitio
La bomba debe mantener el vacío requerido mientras compensa las fugas reales. Medir cerca de la mesa ayuda a detectar pérdidas en tuberías, filtros y conexiones. Si trabajan varias mesas, hay que considerar las demandas simultáneas.
Identifica primero la operación y el punto donde se utiliza el vacío o el aire. Los dibujos siguientes muestran situaciones y detalles que ayudan a describir el proceso. La selección del equipo se confirma con las condiciones de la máquina, el material y la instalación.
OPERACIÓN, MATERIAL Y CONTROL
El proceso, detalle a detalle
Explora 28 aspectos de sujeción, materiales, mesas CNC y trabajo de la madera, con una ilustración distinta para cada punto del proceso.
Nesting y apoyos de vacío
Nesting de tableros sobre MDF
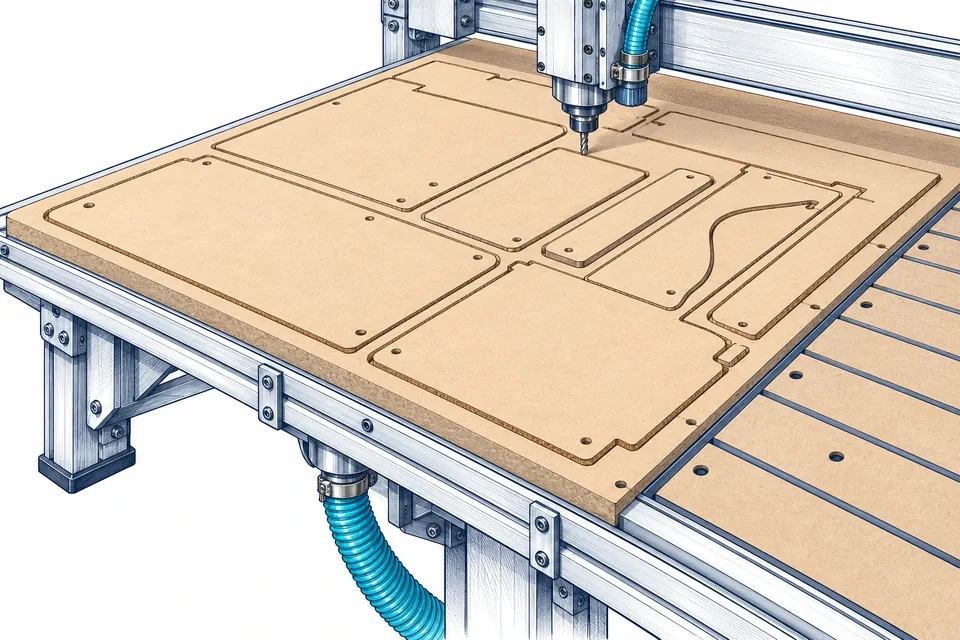
En el nesting, el aire atraviesa el tablero mártir y las zonas que deja abiertas el corte. Importan la permeabilidad, el espesor y el estado superficial del MDF. La selección de una bomba debe considerar esa entrada continua de aire. El tamaño exterior de la mesa no basta para calcular la demanda real de aspiración.
El nesting distribuye piezas y contornos sobre un tablero. El aire atraviesa el mártir y entra por las ranuras del mecanizado. La bomba debe compensar esas entradas manteniendo la presión de trabajo durante todo el programa.
Caso práctico: El rendimiento cambia después de renovar el MDF
Compara espesor, preparación de caras y cantos, superficie cubierta y ajustes de zonas. Un tablero de sacrificio diferente puede modificar el paso de aire y la demanda de caudal. La comprobación debe realizarse con el mismo formato y programa para distinguir el efecto del material de una pérdida de prestaciones de la bomba.
La revisión debe avanzar desde los elementos propios del punto afectado hacia los componentes compartidos. Registra las condiciones antes y después de cada intervención autorizada y conserva las piezas identificadas cuando sea necesario analizarlas. No se deben anular protecciones para reproducir una incidencia. Una mejora solo resulta concluyente si se obtiene con condiciones comparables y se mantiene durante la prueba prevista. Si aparece una limitación del diseño, prepara los datos de demanda y del circuito antes de estudiar otra ejecución o una modificación de la instalación.
Sujeción mediante ventosas
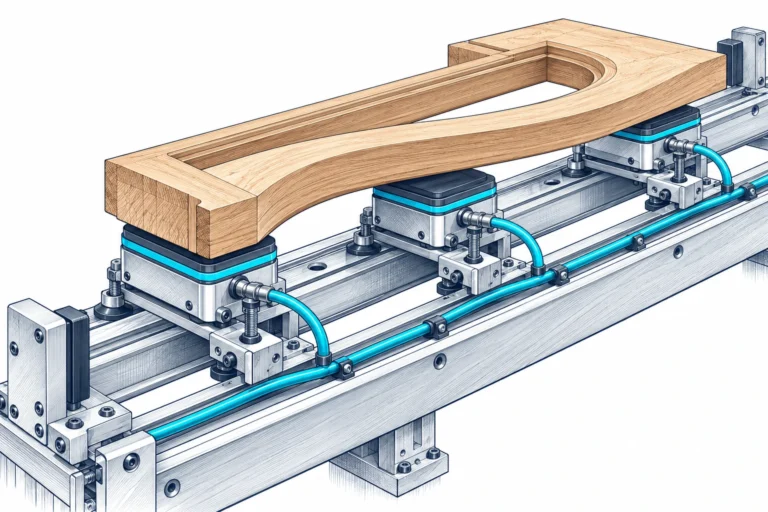
Una pieza apoyada sobre ventosas selladas tiene un comportamiento distinto al de una mesa porosa. La fuga suele estar más localizada y el área de cada apoyo influye directamente en la fuerza disponible. Comprueba distribución, estabilidad y accesibilidad de la herramienta. Las condiciones de esta fijación pueden justificar una tecnología diferente a la empleada en nesting.
Los pods o ventosas apoyan la pieza y delimitan superficies selladas. Área efectiva, juntas, disposición de apoyos y diferencial permitido definen la sujeción. El mecanizado añade esfuerzos laterales y momentos que deben validarse con el útil.
Caso práctico: Se necesita sustituir una Picchio o KVT
Fotografía la placa del equipo instalado y sus conexiones. Mantén separadas las referencias Picchio 2200 y KVT 3.80: son modelos distintos y sus consumibles no se eligen por parecido. Añade datos del servicio actual y de la red eléctrica, porque la configuración de la mesa puede haber cambiado desde la instalación original.
Al cerrar la revisión, documenta causa confirmada, acciones realizadas y condición verificada. Si la causa sigue siendo una hipótesis, indícalo y define qué medida falta para distinguirla de otras posibilidades. Esta práctica evita convertir una sustitución preventiva en una explicación técnica no demostrada. La selección de otro equipo, cuando proceda, debe conservar trazabilidad entre requisito, curva utilizada, accesorios previstos y resultado esperado. El historial será útil tanto para el equipo de mantenimiento como para una consulta posterior de repuestos o ampliación de capacidad.
Materiales y condición del lote
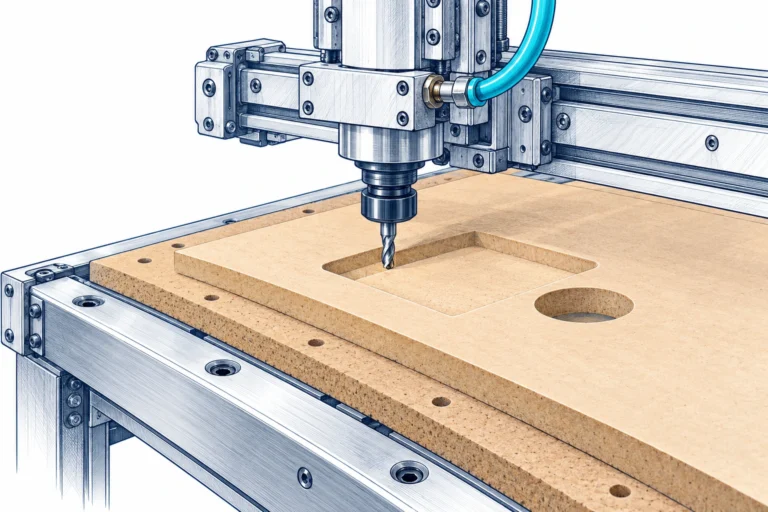
Trabajar con tableros MDF
La densidad y la permeabilidad pueden variar entre tableros que tienen el mismo espesor nominal. Registra el material utilizado cuando compares prestaciones. En una mesa porosa interesan tanto el vacío alcanzado como el caudal que entra de forma continua. Un cambio de proveedor o de acabado merece una nueva comprobación del apoyo y del ciclo.
Describe pieza y mártir por separado: material, espesor, preparación y superficie expuesta. El aire atraviesa ambas capas y los contornos del corte. Compara la presión durante el programa, incluyendo la pieza más pequeña.
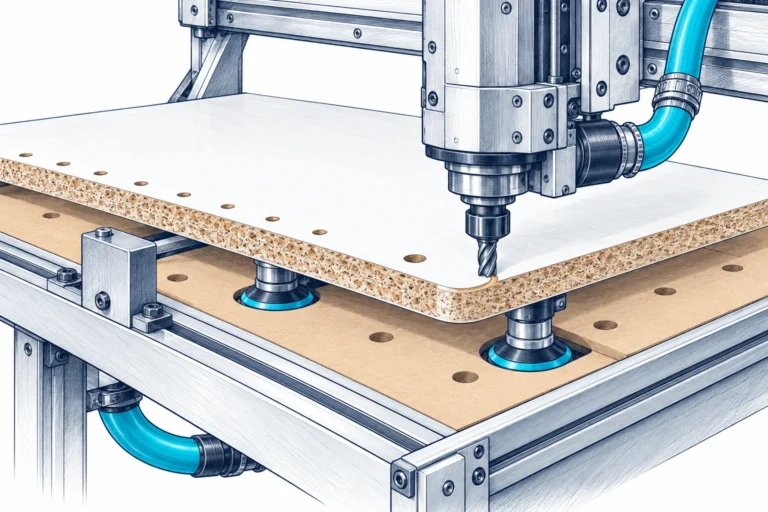
Mecanizar melamina
La cara revestida y el núcleo del tablero no dejan pasar el aire del mismo modo. La fuga puede concentrarse en cantos, ranuras y perforaciones. Comprueba orientación, planitud y superficie cubierta. El buen sellado inicial de una placa de melamina no garantiza que las últimas piezas mantengan el mismo margen al quedar separadas por el fresado.
El revestimiento de las caras no define todo el sellado. Cantos, perforaciones, cortes pasantes y apoyo también dejan recorridos al aire. Registra cuándo se separan las piezas y cambia la sujeción.
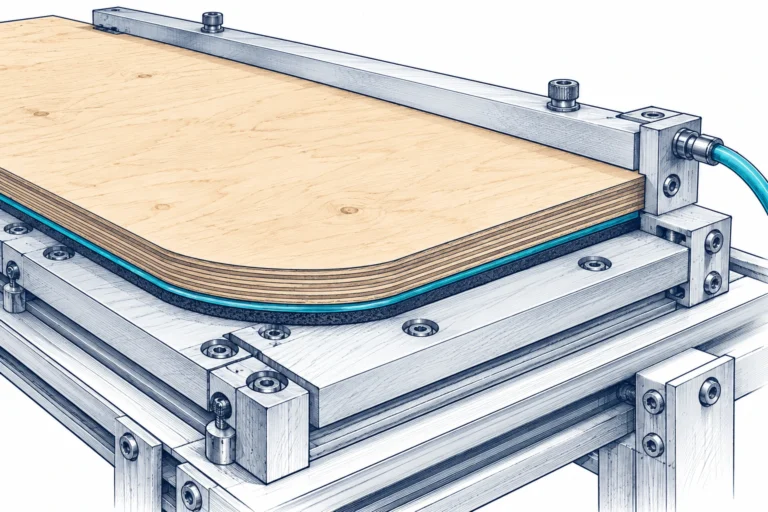
Sujetar contrachapado
El contrachapado combina capas y puede presentar diferencias de planitud. Una curvatura inicial crea espacios que dificultan el cierre del circuito. Comprueba el apoyo real antes de iniciar el mecanizado y registra si el problema depende del lote. La presión de trabajo debe interpretarse junto con la geometría y el grado de contacto de la pieza.
Identifica el tablero, espesor, planitud y área de apoyo. Compara piezas y lotes en las mismas condiciones; los tableros de madera no tienen necesariamente la misma permeabilidad.
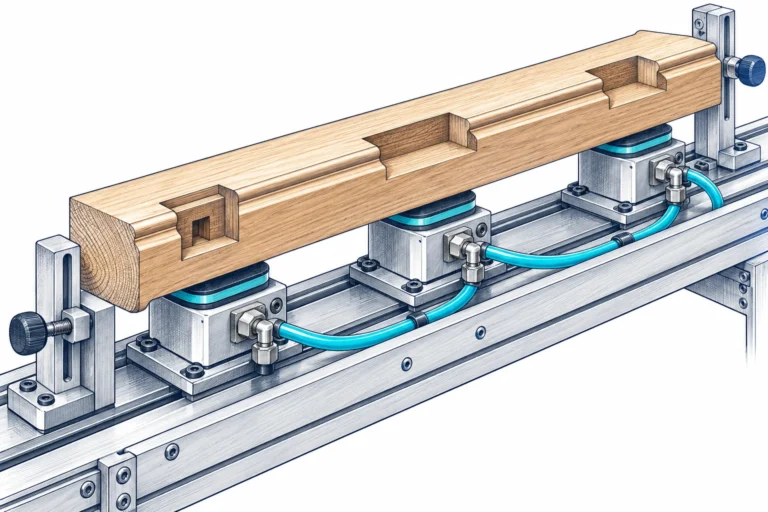
Fijar madera maciza
La geometría, la veta y las irregularidades de una pieza maciza pueden exigir apoyos específicos. Las ventosas o útiles sellados permiten localizar la sujeción donde existe superficie útil. Revisa estabilidad frente a momentos de vuelco y esfuerzos laterales. La elección del equipo debe corresponder al útil de fijación y al ciclo, además del tipo de madera.
Distingue tableros, puertas y piezas con geometría propia. Si usas ventosas o útiles, documenta cantidad, disposición y zonas selladas. Parte de la superficie exterior puede no participar en la sujeción.
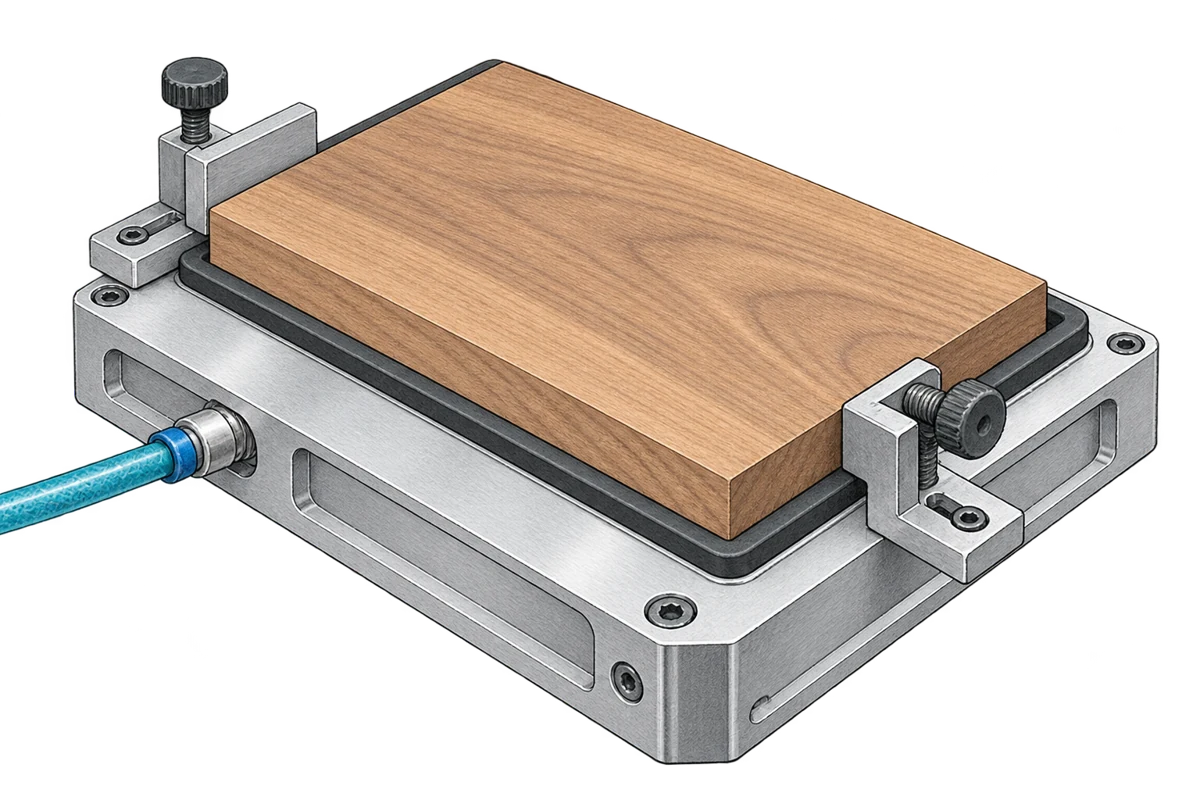
Repetir la posición contra topes
Los topes establecen la referencia de colocación de la pieza; el vacío aporta sujeción sobre el apoyo. Conserva ambos ajustes al repetir un trabajo de carpintería CNC. Comprueba que el tope no levante el tablero ni interrumpa la junta, especialmente cuando se cambia espesor, geometría o cara de mecanizado.
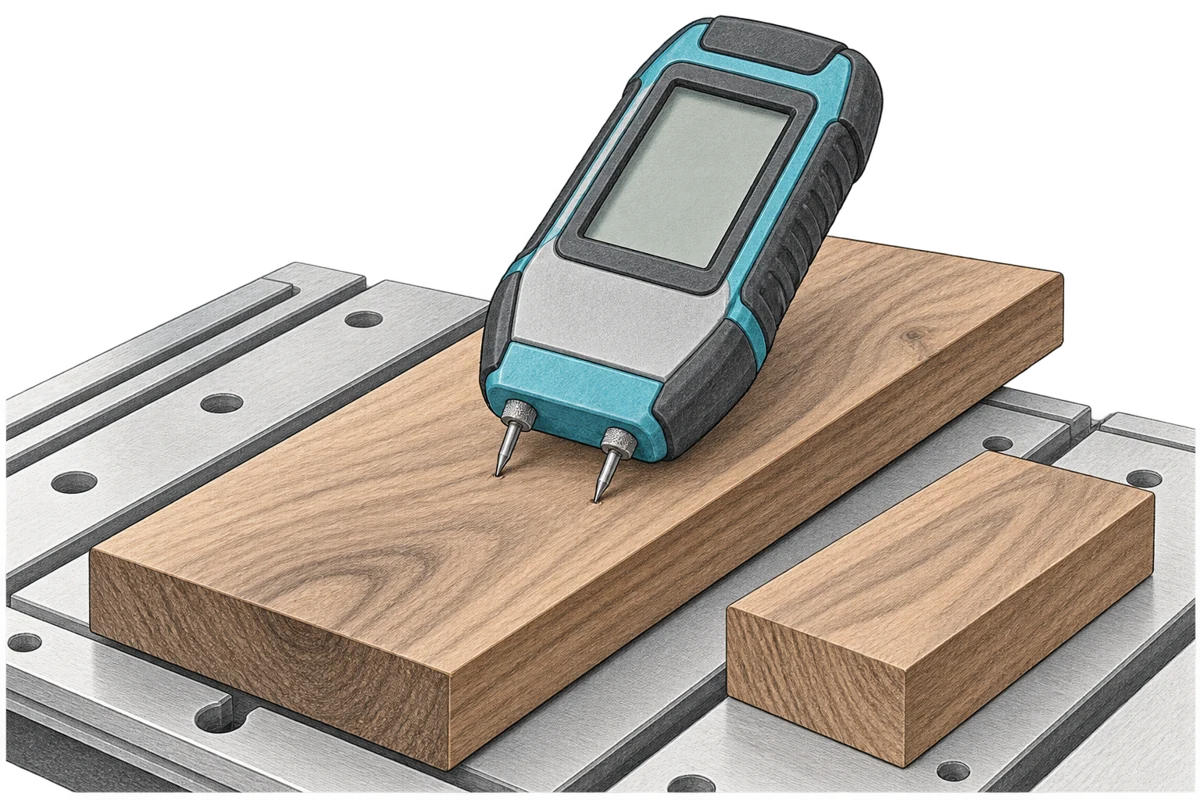
Registrar la condición del lote de madera
La humedad y el almacenamiento influyen en la estabilidad dimensional y el apoyo de la madera. Registra la condición del lote cuando cambien deformaciones o comportamiento sobre la mesa. El dato complementa la inspección de planitud y superficie; no sustituye la medida de vacío en el útil ni la comprobación de fugas.
Área efectiva, apoyo y estanqueidad
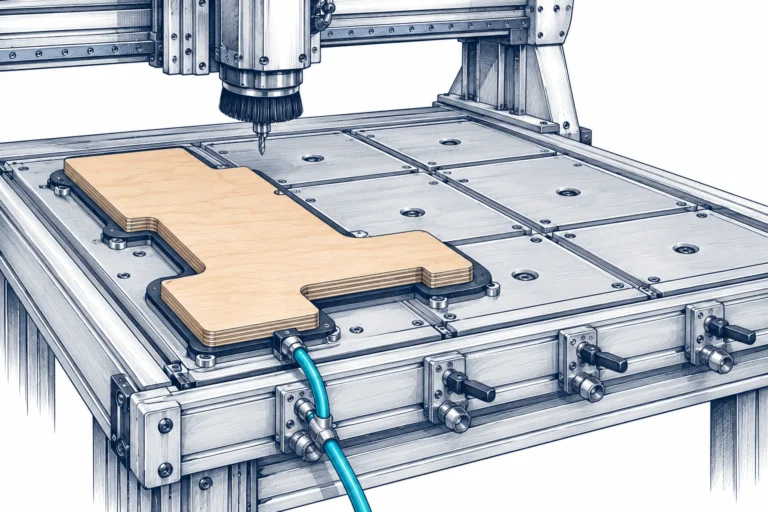
Distinguir área total y área efectiva
La fuerza de sujeción depende de la diferencia de presión aplicada sobre el área que realmente queda sellada. Huecos, perforaciones y bordes descubiertos reducen esa superficie útil. No multipliques el vacío por toda la mesa cuando solo una parte sostiene la pieza. La geometría de apoyo debe estudiarse junto con los esfuerzos de corte.
Una mesa de 2 × 3 m tiene 6 m², pero solo parte puede estar conectada al vacío. El área efectiva de cada pieza es la que queda sellada. Las zonas activas descubiertas introducen aire; el contorno exterior no define la fuerza útil.
Caso práctico: La pieza se mueve al finalizar el mecanizado
El recorte puede abrir nuevas entradas de aire y reducir la superficie útil de apoyo. Documenta geometría antes y después del corte, zonas activas y estado del tablero mártir. Revisa también el programa y el útil con el fabricante de la máquina. La presión inicial con el tablero completo no representa necesariamente el final del trabajo.
Para comprobar esta hipótesis, conserva primero una condición de referencia y cambia una sola variable cuando el procedimiento de la instalación lo permita. Anota qué se mantuvo constante y qué se modificó. Si la diferencia se repite, el dato ayuda a acotar la causa; si no se repite, amplía el registro antes de decidir una sustitución. Las observaciones deben vincularse con la fase del proceso y con los puntos de medida disponibles, de modo que el diagnóstico pueda revisarse y no dependa únicamente de una impresión del resultado final.
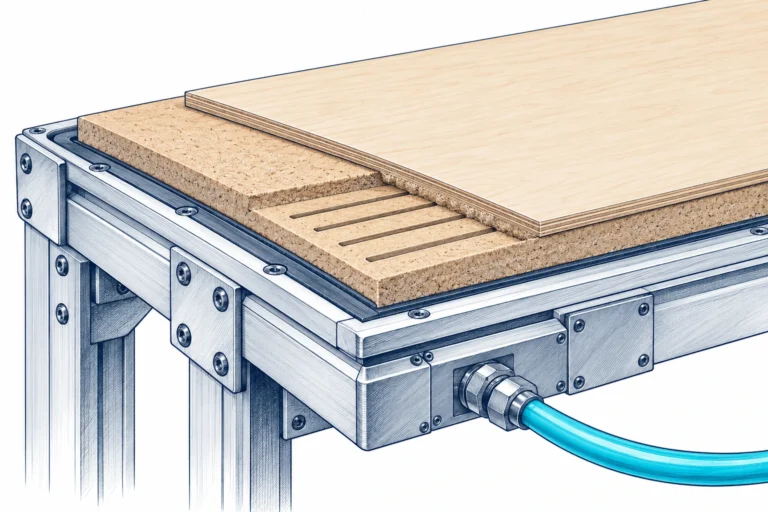
Transmitir el vacío a través del apoyo
El tablero mártir debe permitir el paso del aire y conservar una superficie plana. Una capa sellada, residuos de adhesivo o zonas compactadas pueden impedir una distribución homogénea. Comprueba ambas caras y el contacto con la mesa. El equilibrio entre paso de aire y fuga abierta cambia con el material y con su desgaste.
Define si el aire atraviesa mártir o tapete, o si la pieza sella sobre juntas o ventosas. Material, espesor, planitud y preparación del apoyo modifican el recorrido. La marca del CNC no determina esta configuración.
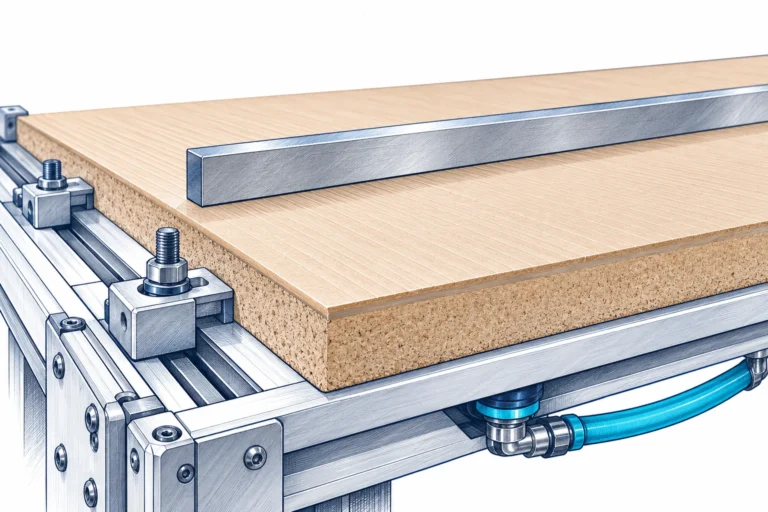
Mantener plano el tablero mártir
El planeado y la limpieza ayudan a que la pieza apoye de manera continua. Después de una intervención, vuelve a comprobar la presión y el comportamiento con un trabajo conocido. Anota el espesor restante y la fecha para relacionar cambios de sujeción con el estado del apoyo. No uses un intervalo universal para todos los materiales.
La capa sacrificable protege la mesa y distribuye el vacío. Material, espesor, preparación, desgaste y sellado de cantos modifican el paso de aire. Al cambiarla, compara resultados con igual material, programa y zonas. Planitud y permeabilidad son propiedades diferentes.
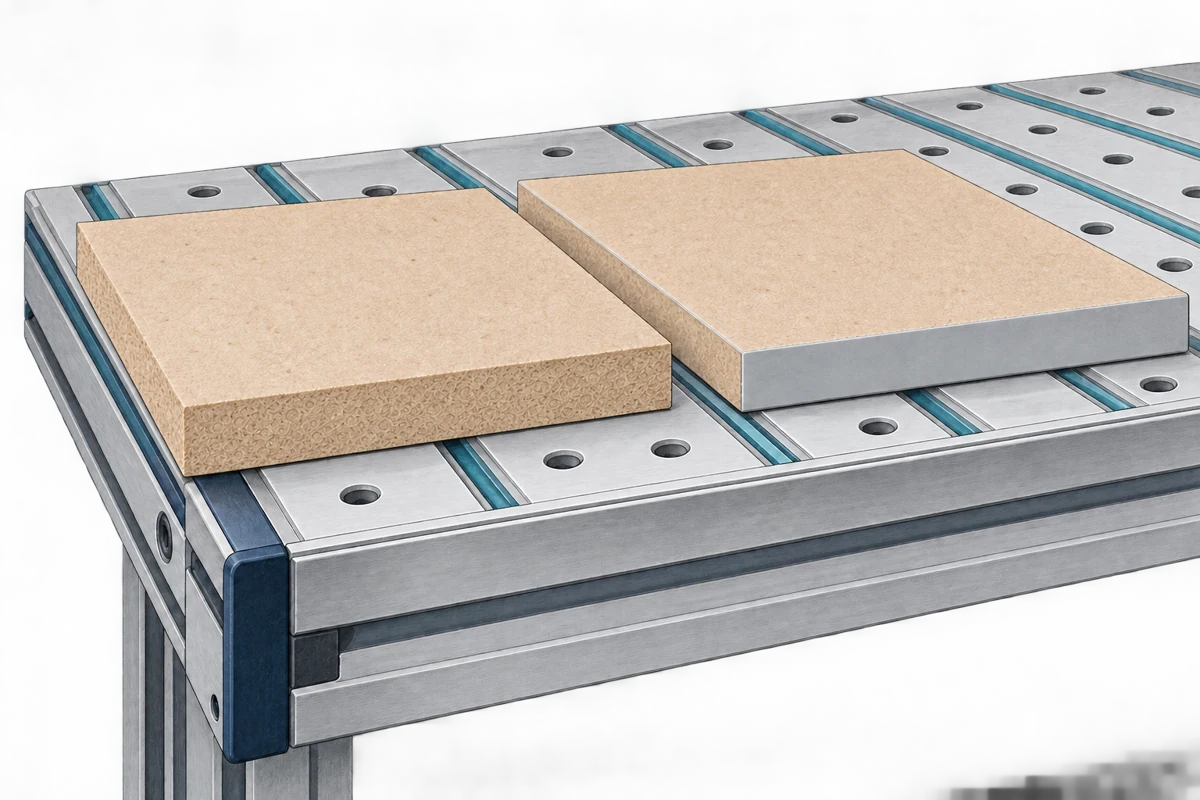
Controlar el paso de aire por los cantos
Los cantos expuestos del tablero mártir pueden aportar entradas de aire adicionales. Documenta el tipo de MDF y el tratamiento de sus bordes previsto por el fabricante de la mesa. Al comparar dos tableros, conserva espesor, preparación superficial y zonas abiertas para no atribuir toda la diferencia a la bomba BECKER.
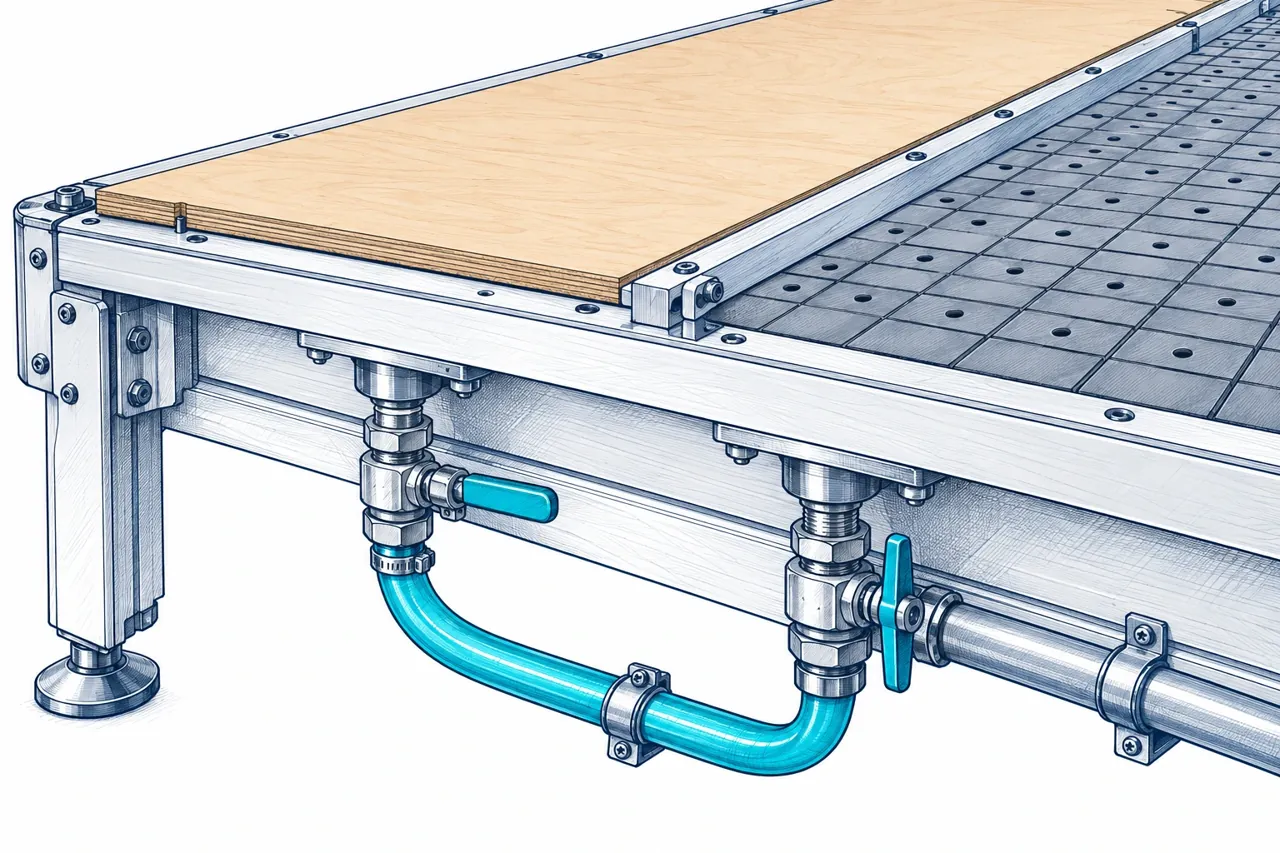
Cerrar las zonas sin material
La zonificación permite dirigir el vacío hacia el área ocupada por el tablero. Una válvula abierta en una zona descubierta consume capacidad sin aumentar la sujeción. Identifica los mandos y comprueba su estanqueidad. Al cambiar de formato, incluye la posición de las zonas entre los parámetros que el operario debe verificar antes de iniciar el ciclo.
Activa las zonas necesarias y verifica el cierre de las que quedan sin uso. El aire que entra por una zona descubierta consume capacidad de bombeo. El plano real debe identificar conexiones y válvulas de cada zona.
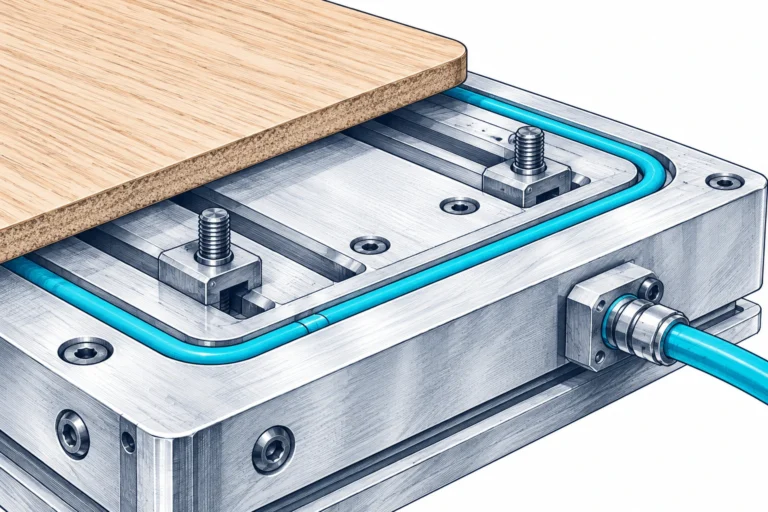
Revisar juntas y perímetros
El cordón de sellado necesita continuidad y compresión suficiente. Uniones mal terminadas, virutas o diferencias de altura pueden crear fugas largas difíciles de detectar. Comprueba el recorrido de la junta y su compatibilidad con el material de apoyo. Una corrección localizada puede recuperar sujeción sin cambiar el tamaño del equipo de vacío.
Comprueba juntas, útiles y superficies de contacto según el diseño de la mesa. Una fuga localizada puede afectar a toda la zona. El sellado define qué parte de la pieza participa en la sujeción.
Trayectorias, recortes y piezas pequeñas
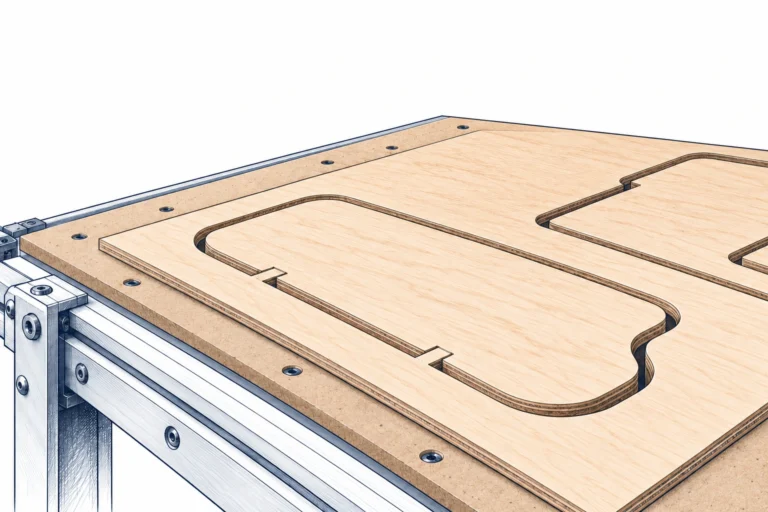
Coordinar trayectoria y retención
Las pestañas, puentes o pasadas finales deben definirse según la pieza y el proceso. El vacío forma parte de esa estrategia, pero no sustituye la evaluación del esfuerzo de corte. Revisa especialmente entradas, salidas y cambios de dirección de la fresa. Conserva un programa de referencia para comparar el comportamiento después de cualquier ajuste.
Valida el orden de mecanizado, el apoyo y la estrategia de retención con el responsable del proceso. Los cambios de avance, herramienta o amarre requieren comprobar el resultado en el tramo final del programa.
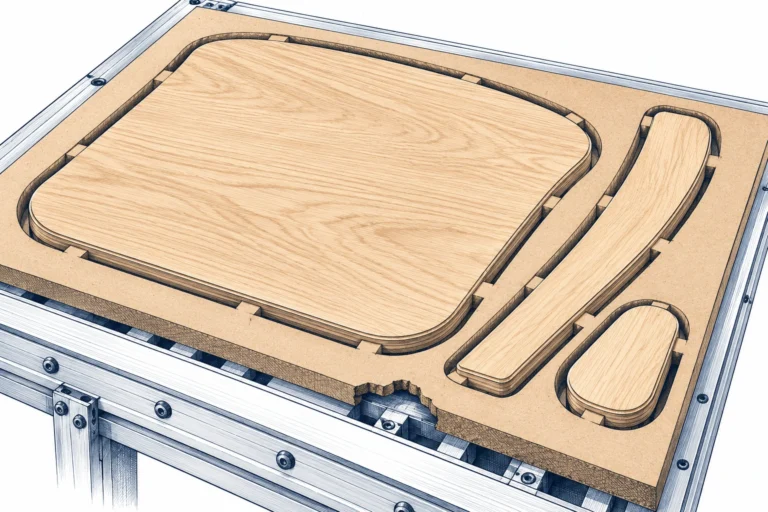
Controlar los contornos abiertos
Cada ranura que comunica con la atmósfera añade una vía de entrada de aire. La posición del último corte puede ser decisiva para una pieza pequeña. Estudia el orden de mecanizado, las zonas cubiertas y las retenciones previstas en el programa. El caudal requerido debe evaluarse en la configuración más desfavorable del trabajo habitual.
Los cortes abren nuevos caminos al aire. Revisa presión y área efectiva durante el tramo exigente, especialmente en piezas pequeñas o estrechas. El tablero entero no representa la condición de las piezas ya recortadas.
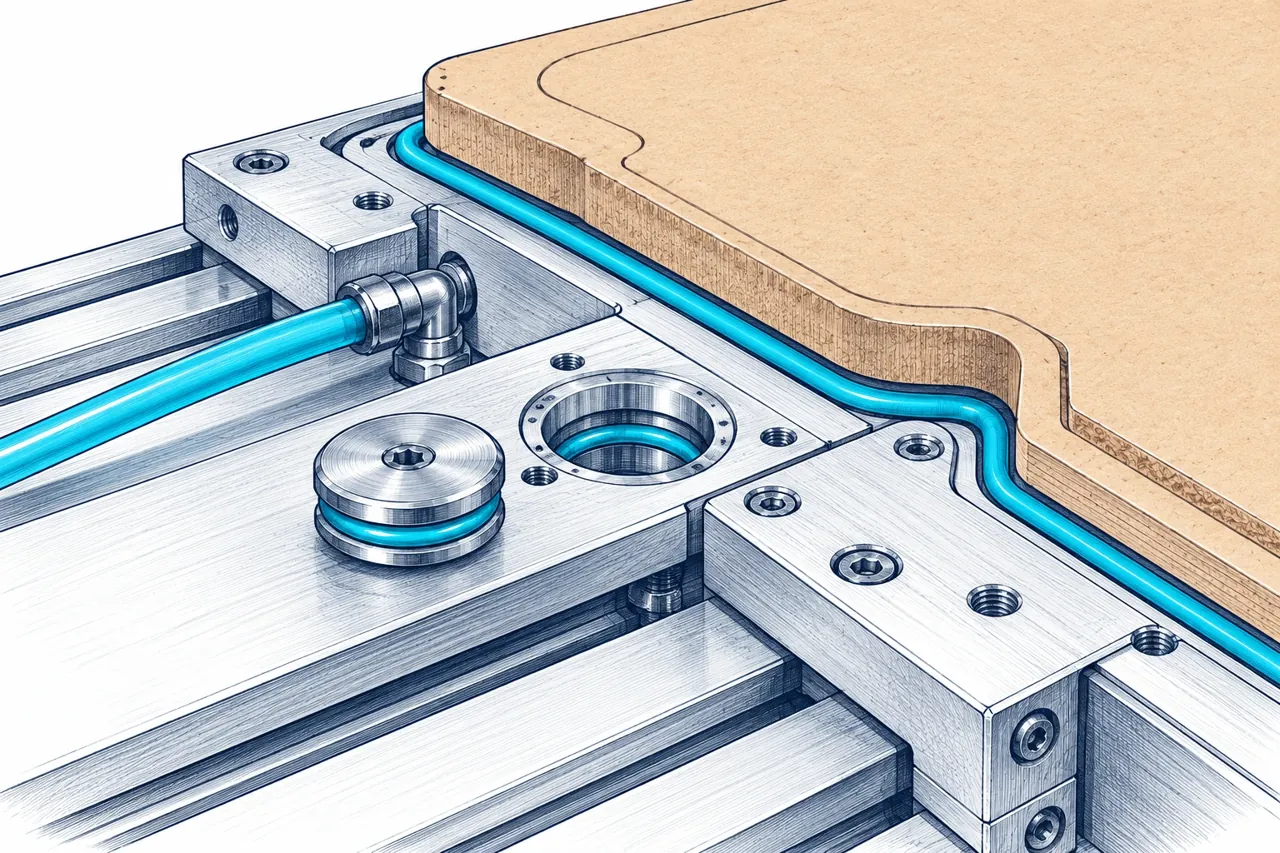
Reconocer el momento de mayor fuga
La demanda cambia durante el fresado: al abrir un contorno entra aire por zonas que antes estaban cubiertas. La prueba representativa debe incluir ese instante y la pieza más desfavorable. Una mesa que sujeta correctamente el tablero entero puede perder margen cuando quedan piezas pequeñas o numerosas ranuras abiertas.
Describe el material, los cortes pasantes y el último tramo del mecanizado. La sujeción debe evaluarse también cuando la pieza queda recortada.
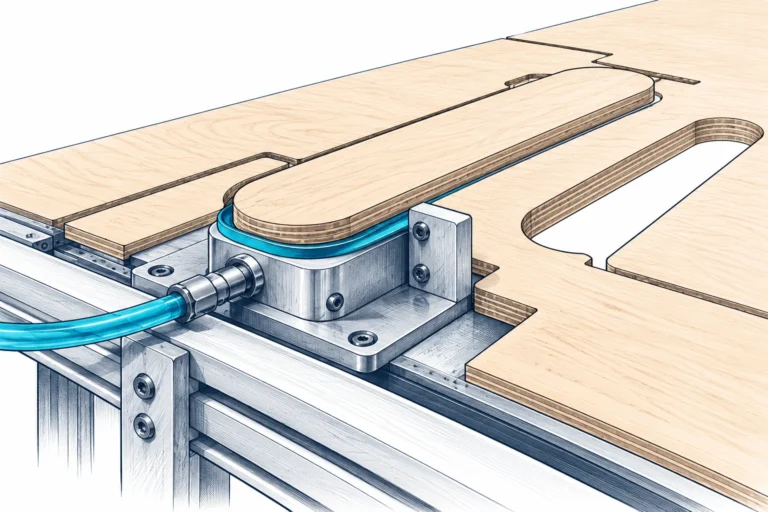
Estudiar las piezas pequeñas
Una pieza estrecha ofrece menos área de retención y puede recibir esfuerzos laterales importantes al terminar el contorno. Revisa avance, herramienta, profundidad de pasada y estrategia de corte con el responsable del mecanizado. La mejora puede requerir apoyos o cambios de trayectoria además de revisar el suministro de vacío.
Incluye la pieza más pequeña, su apoyo y las operaciones posteriores a separarla del tablero. Registra cuándo se abren contornos y qué zonas quedan descubiertas. Más caudal solo ayuda si mantiene el diferencial frente a las entradas de aire.
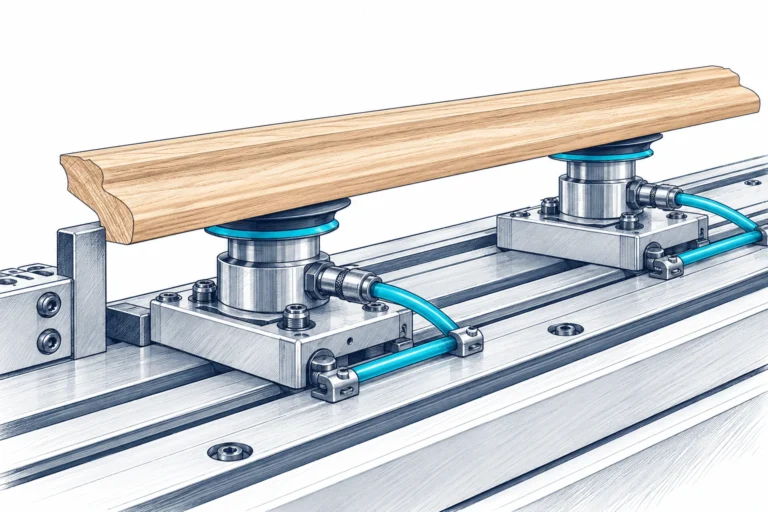
Evitar desplazamientos de piezas estrechas
Cuando una pieza se mueve, registra dirección y momento del desplazamiento. La fuerza lateral de la herramienta, la poca superficie sellada y la fuga pueden actuar a la vez. Revisa la estrategia con el fabricante del CNC o del útil. Aumentar la capacidad de vacío debe responder a una medición, junto con una fijación mecánicamente adecuada.
La pieza pequeña se evalúa con su apoyo, su área efectiva y la operación que coincide con el desplazamiento.
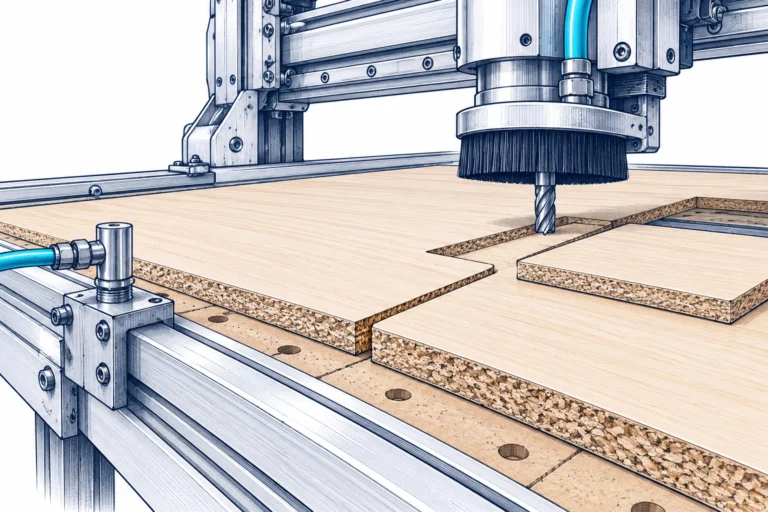
Diagnosticar una caída al finalizar el corte
Si el vacío cae al abrir el último contorno, compara la superficie restante con la entrada de aire añadida. Revisa el estado del mártir, las zonas abiertas y el orden de las trayectorias. Esta información distingue una demanda creciente de una restricción permanente. Es especialmente útil al valorar Picchio 2200, KVT 3.80 o equipos de mayor caudal.
Compara la presión en momentos del mismo programa y relaciona la caída con las aperturas. Conserva material, mártir y zonas. Una lectura con tablero entero no caracteriza la condición final.
Conexiones, control y separación del polvo
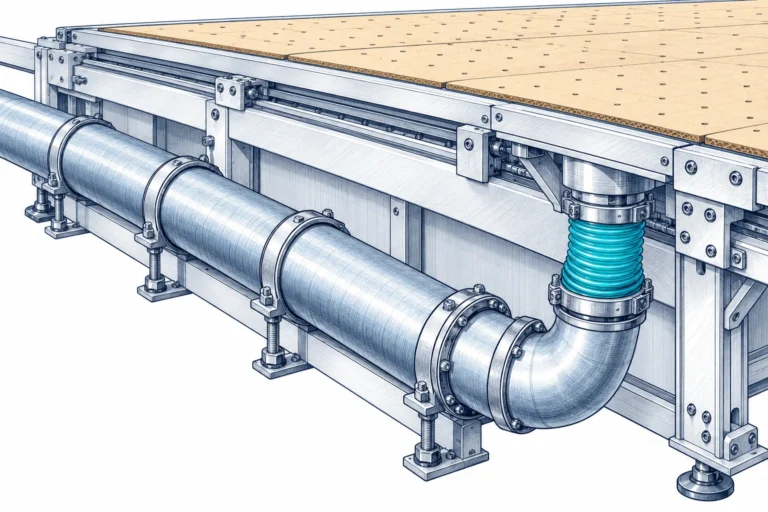
Dimensionar el recorrido hasta la mesa
Una conducción larga con numerosas curvas añade resistencia al paso del aire. Describe longitud, diámetro interior y derivaciones cuando consultes una instalación. La bomba puede trabajar correctamente y aun así no entregar en la mesa la respuesta necesaria. La comparación debe incluir filtros, válvulas y colectores, no solo la tubería principal.
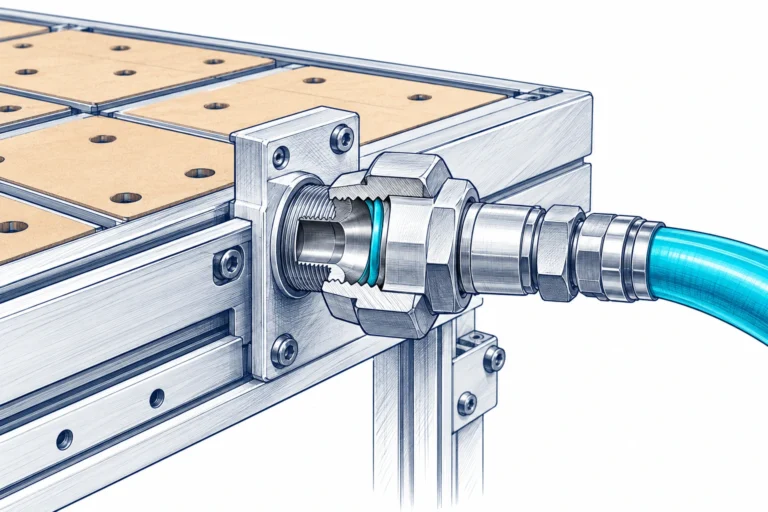
Comprobar racores y acoplamientos
El diámetro exterior de una conexión no demuestra su paso interior. Reducciones y acoplamientos rápidos pueden limitar un circuito de gran demanda. Revisa también que el movimiento de la máquina no comprima las mangueras. Al sustituir componentes, conserva la capacidad de paso y la compatibilidad de los elementos con el servicio previsto.
Incluye racores, adaptadores, válvulas y mangueras. El tamaño nominal puede diferir del paso interior; una reducción añade resistencia. La bomba trabaja con ese circuito, no conectada directamente a la pieza.
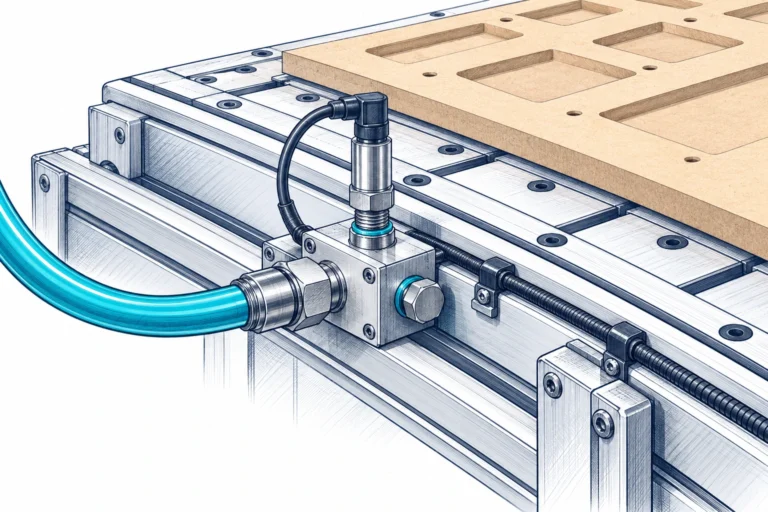
Situar las tomas de medida
Una toma próxima a la mesa ayuda a observar la presión útil, mientras que otra en la entrada del equipo permite comparar la caída del recorrido. Ambas lecturas deben tomarse durante la misma fase. Anota la unidad y si la referencia es absoluta o relativa. Un valor sin esas condiciones resulta ambiguo para dimensionar o diagnosticar.
Compara presión en bomba y mesa durante la misma fase, con igual referencia y unidades. Identifica instrumentos y horarios. Para el registro inicial conserva material, programa, zonas y configuración, de forma que las comparaciones posteriores sean repetibles.
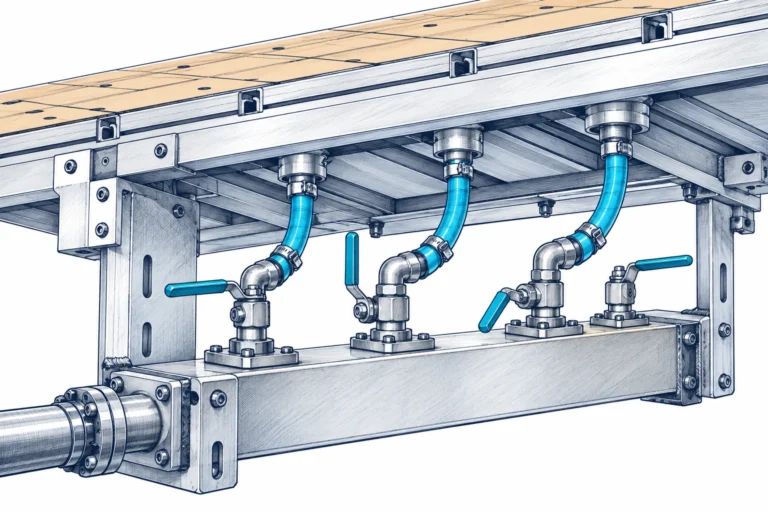
Verificar válvulas de zona
Una válvula puede parecer cerrada y dejar pasar aire por desgaste o suciedad. Comprueba cada zona con un procedimiento seguro y repetible. Identifica si la caída se produce al activar una zona concreta o al usar varias simultáneamente. Esta separación de pruebas permite localizar pérdidas antes de decidir una ampliación del sistema de vacío.
El croquis identifica zonas, conexiones y lógica de apertura. El porcentaje del configurador solo resume superficie conectada; no determina la secuencia. El método de regulación se define para la bomba y la máquina, sin cerrar arbitrariamente aspiración o descarga.
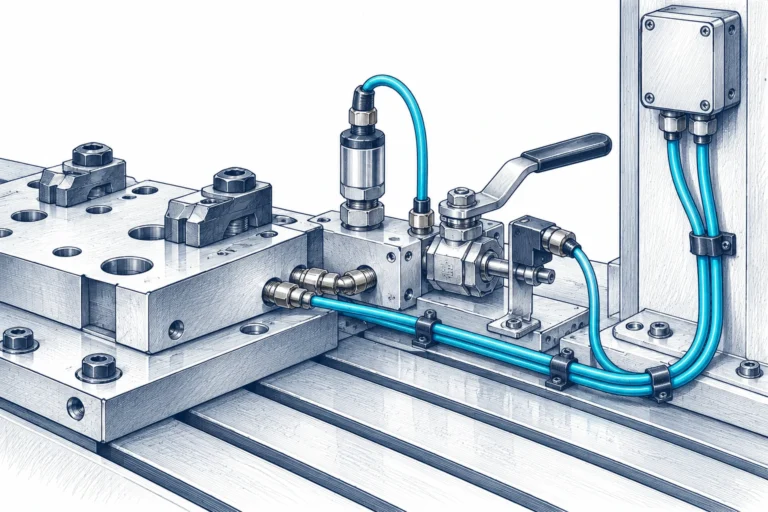
Relacionar sensores y ciclo
El umbral de autorización del mecanizado debe corresponder al útil y a las condiciones previstas por el fabricante. Observa cuándo se alcanza la señal y si se mantiene durante el corte. Un sensor lento, una toma obstruida o un ajuste incorrecto pueden alterar la lectura. No cambies protecciones de la máquina para ocultar una pérdida de sujeción.
El CNC gobierna movimientos y secuencia; el circuito de vacío aporta sujeción. El integrador define señales y condiciones que deben cumplirse para mecanizar. Los controles de esta página describen datos y no validan enclavamientos ni gobiernan la máquina.
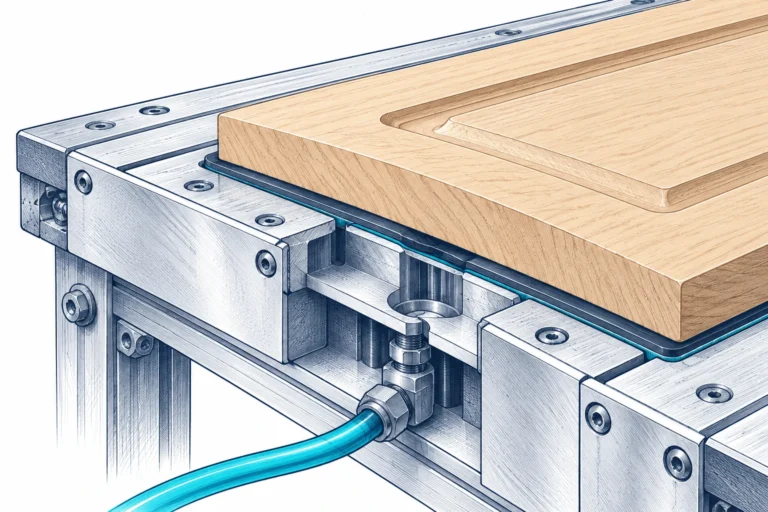
Medir en el punto de trabajo
La presión a la entrada de la bomba y la presión bajo la pieza pueden diferir por las pérdidas de la red. Mide en una conexión representativa de la mesa durante el mecanizado. Registra el estado de las zonas abiertas y del tablero mártir. Comparar medidas tomadas en condiciones distintas puede conducir a un diagnóstico equivocado.
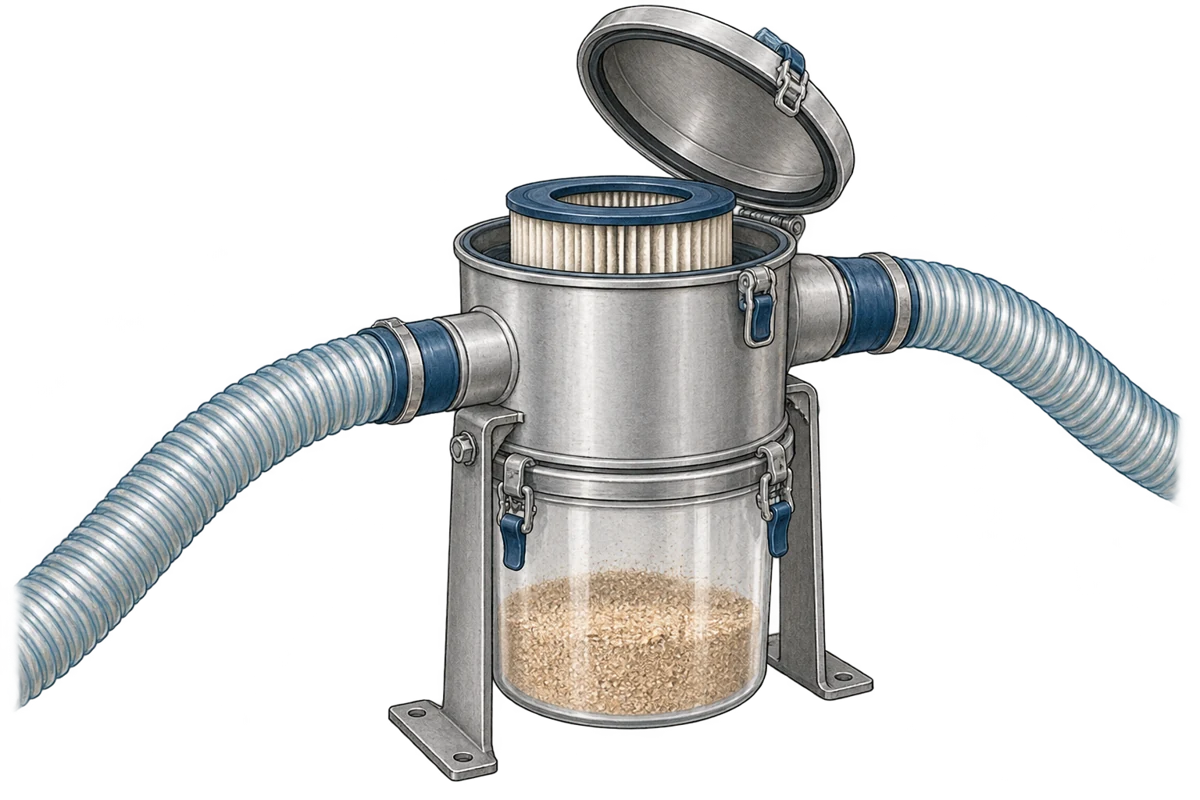
Separar el polvo antes de la línea de vacío
El mecanizado de MDF y madera puede introducir polvo en los pasos de aspiración de la mesa. La separación previa y el filtro deben corresponder al equipo y al contaminante. Revisa capacidad de recogida y pérdida de carga; el sistema de sujeción no reemplaza a la extracción de virutas de la herramienta.
Laminado bajo membrana
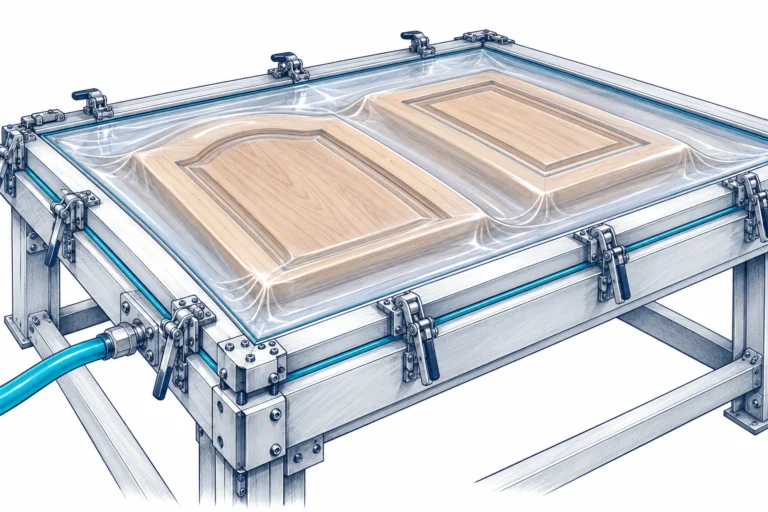
Laminar y recubrir bajo membrana
Una prensa de membrana utiliza la diferencia de presión para adaptar el recubrimiento al soporte. Volumen de la cámara, estanqueidad del marco, temperatura y secuencia definen un servicio diferente al nesting. Identifica adhesivo y materiales, y confirma con el fabricante de la prensa las condiciones que debe aportar el sistema de vacío.
DEL PROCESO A LA CURVA DEL EQUIPO
Criterios para seleccionar la solución
Ocho criterios para comparar soluciones BECKER a partir del proceso, la instalación y las condiciones de servicio.
Función y punto de trabajo
Una mesa de nesting sobre MDF y un útil con ventosas selladas plantean demandas diferentes. La primera necesita compensar aire que atraviesa el apoyo y los contornos abiertos; el segundo depende del sellado y del volumen de sus cavidades. Describe cuál de las dos situaciones corresponde a tu máquina. Picchio 2200 y KVT 3.80 se estudian con esa información, sin asumir que una referencia sirve para cualquier tamaño de mesa.
Una selección empieza por el resultado que debe conseguir el consumidor. Conviene describir por separado aspiración, soplado, evacuación y circulación: pueden compartir una máquina, pero no utilizan necesariamente la misma presión ni el mismo caudal. El punto de trabajo reúne ambos valores bajo unas condiciones definidas. La potencia del motor, el diámetro de una boca o el parecido exterior de dos equipos no sustituyen esa información.
Cómo comprobarlo en la instalación
La curva del fabricante permite comprobar cómo cambia el caudal disponible cuando aumenta la exigencia de presión. Para usarla, hay que identificar la ejecución, la frecuencia y la referencia de presión empleada. También importa dónde se han tomado los datos. Una lectura junto al generador incluye condiciones diferentes de las existentes al otro lado de un filtro, un distribuidor o una manguera larga. Registra ambos puntos cuando sea posible y conserva las unidades originales.
Describe una situación habitual y otra exigente que realmente pueda producirse. Indica el material, el número de consumidores y el tiempo durante el que debe mantenerse cada condición. Después contrasta el resultado con la ventana de funcionamiento de la máquina. Una reserva razonada puede cubrir variaciones conocidas; un margen añadido sin identificar su causa dificulta comparar alternativas, aumenta el tamaño de la instalación y no corrige una restricción situada en el circuito.
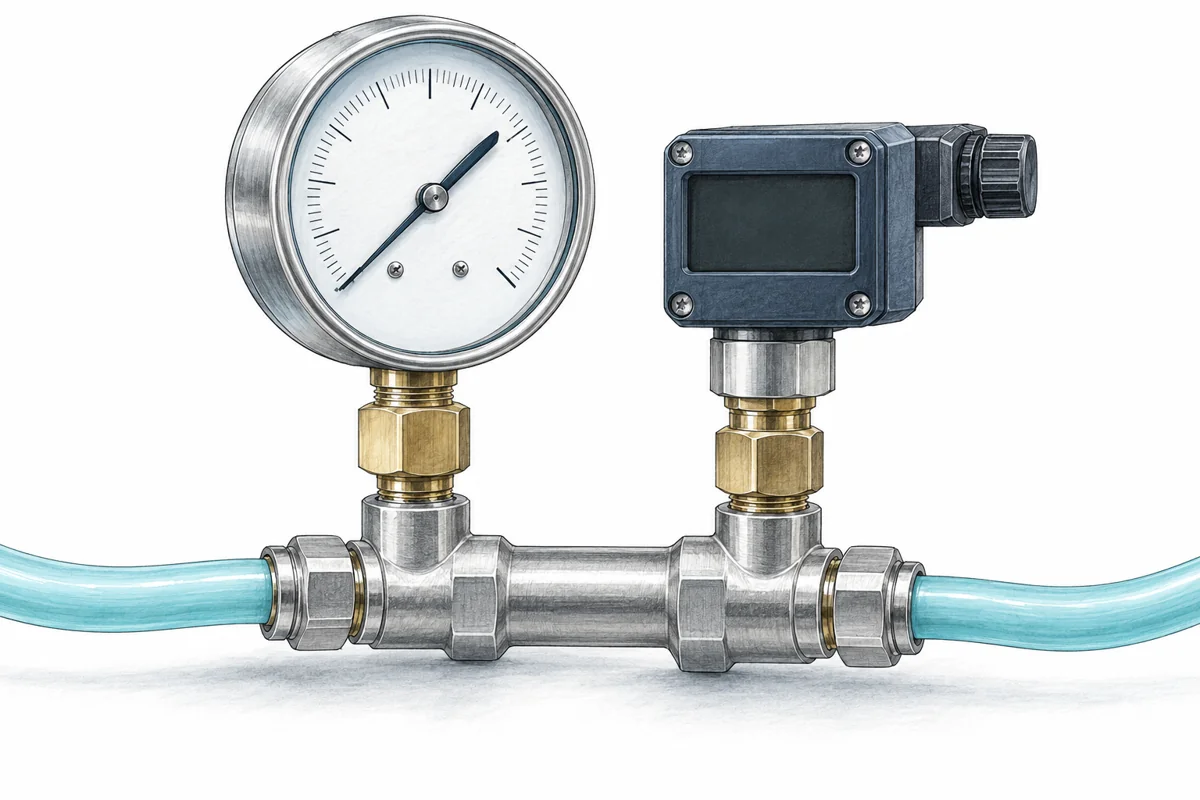
Presión absoluta y relativa
La presión que interesa para la sujeción es la disponible en la mesa durante el mecanizado. Mide también junto a la bomba para reconocer diferencias en la conducción. Conserva el tipo de instrumento y la unidad: un porcentaje de vacío sin referencia no basta para comparar una instalación de baja altitud con otra situada en altura. Relaciona cada lectura con las zonas abiertas y con la pieza más desfavorable del programa.
La presión absoluta utiliza como origen el vacío absoluto. La presión relativa compara con la atmósfera del lugar donde se encuentra el instrumento. Por eso una cifra negativa en un vacuómetro y una cifra positiva en mbar absolutos pueden describir una misma condición física utilizando referencias diferentes. Anota siempre número, unidad, referencia y ubicación de la medida. Evita intercambiar directamente bar, kPa, mbar y porcentaje de vacío sin conocer qué representa la indicación.
Cómo comprobarlo en la instalación
El rango del sensor debe permitir distinguir los cambios que importan al proceso. Un instrumento pensado para presiones elevadas puede aportar poca resolución cerca del punto de trabajo de una aplicación de vacío. También hay diferencias entre una lectura estabilizada y un mínimo breve durante una maniobra. Define si buscas una presión sostenida, un tiempo para alcanzar un umbral o una caída transitoria. Esa decisión determina cómo registrar y comparar los datos.
La altitud y la presión atmosférica local influyen en la interpretación de las medidas relativas. Al trasladar una máquina entre ciudades, conserva los datos originales y solicita una revisión de la ejecución y del servicio en el destino. No apliques una corrección universal a cualquier bomba. Para comparar una propuesta, pide que presión requerida, presión disponible y límites admisibles estén expresados con referencias compatibles; así se evita aceptar una oferta que describe otra condición.
Caudal útil, fugas y volumen
El tablero mártir cambia con el espesor, el material, el planeado y el uso. Una ranura de corte que atraviesa el material puede aumentar la entrada de aire al final del programa. Documenta esa situación y la superficie que queda descubierta. La mejora puede depender de zonificar, sellar o modificar el apoyo, no solamente de aumentar el caudal. Las piezas estrechas requieren revisar además área efectiva y esfuerzos del mecanizado.
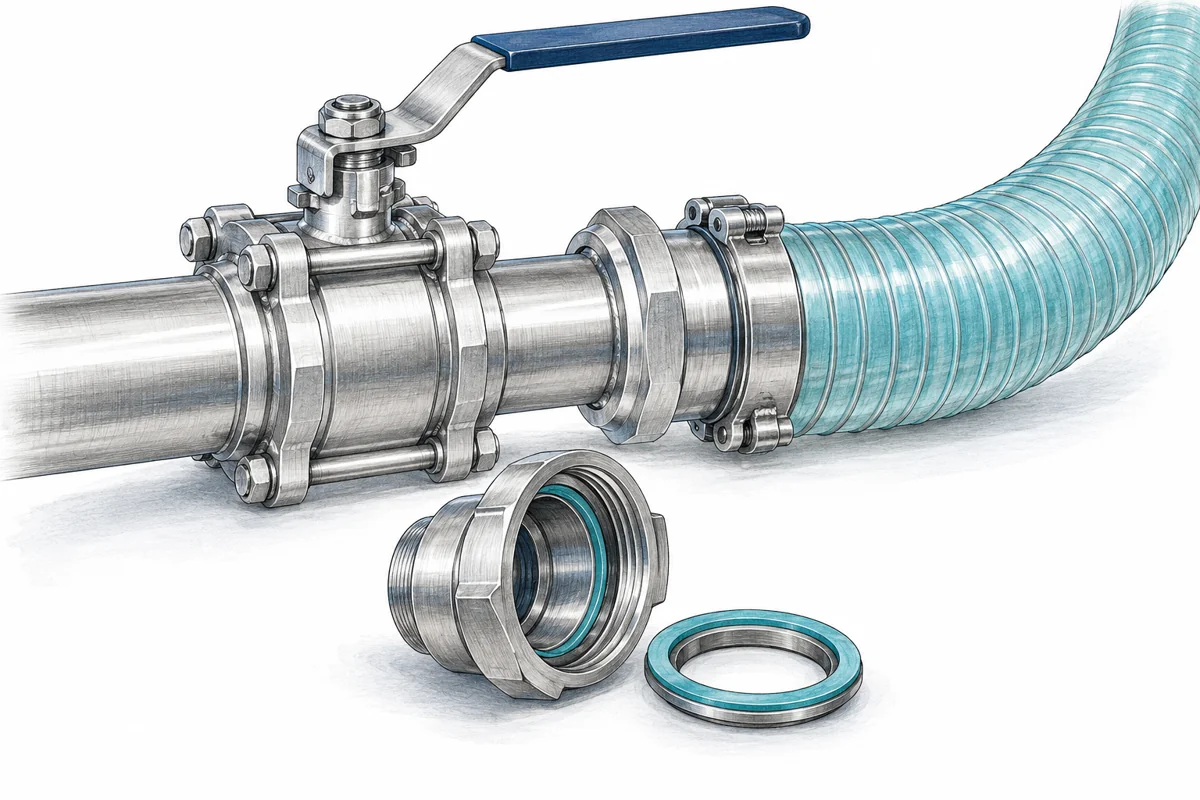
El caudal debe llegar al consumidor después de atravesar todos los elementos del recorrido. Una reducción de paso, un filtro cargado o una válvula parcialmente abierta pueden limitar el suministro aunque el equipo generador tenga capacidad. Conviene separar tres demandas: retirar inicialmente el gas de un volumen, compensar entradas continuas y responder a cambios rápidos del proceso. Cada una afecta de forma distinta al tamaño del equipo y a la respuesta de la instalación.
Cómo comprobarlo en la instalación
Distingue el caudal referido a las condiciones de entrada del caudal normalizado cuando aparezcan ambos en documentos comerciales. Para compararlos se necesitan sus condiciones de referencia, incluida la temperatura y la presión. Tampoco debe tratarse el caudal nominal de una ficha como si estuviera disponible a cualquier vacío. La comparación se hace sobre la curva y se completa con las pérdidas de tuberías, conexiones, filtros y accesorios previstos.
Documenta longitud, diámetro interior y trazado de los ramales importantes. Las mangueras flexibles pueden cambiar de sección cuando se doblan o no corresponden al servicio. Las fugas se localizan por sectores siguiendo el procedimiento de la máquina, sin anular sus protecciones. Una vez conocido el origen de la demanda, se puede decidir si conviene reducir volumen, mejorar estanqueidad, ampliar un paso o estudiar otra capacidad. Aumentar caudal sin ese diagnóstico no garantiza una mejora.
Ciclo y consumidores simultáneos
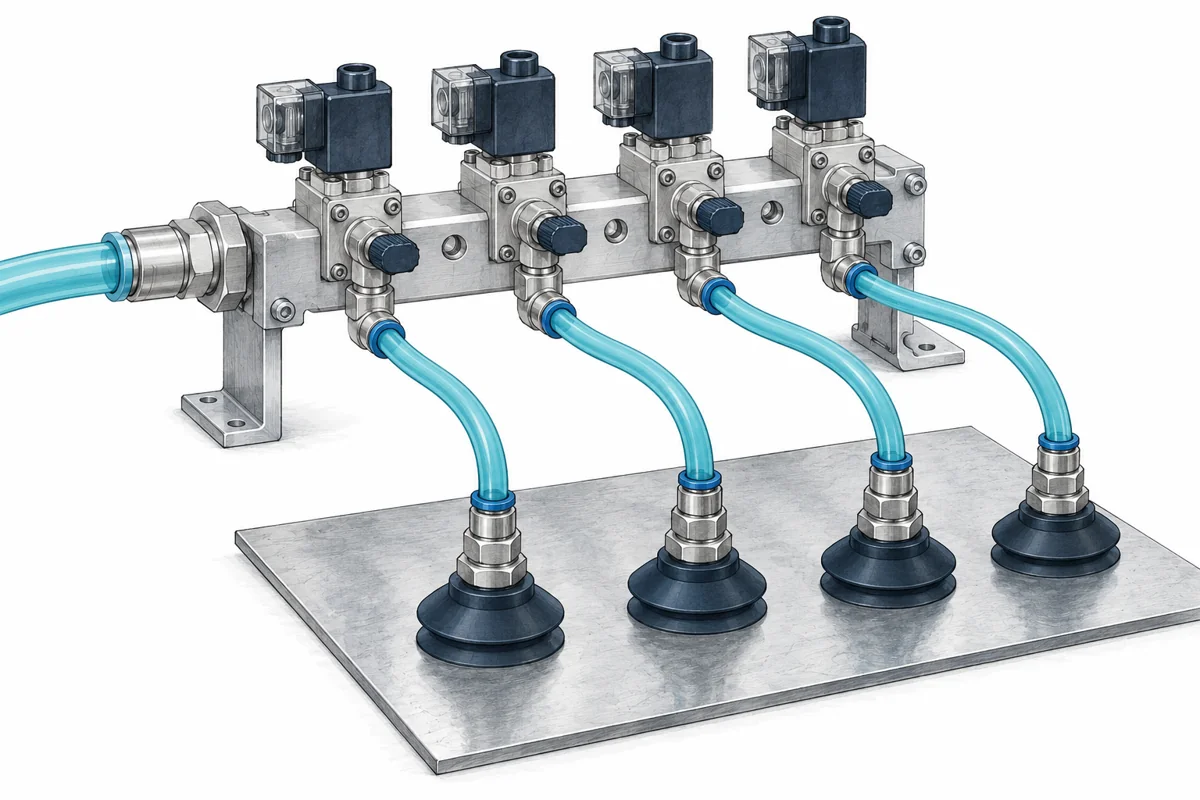
Si una bomba atiende varias mesas o zonas, registra cuándo se abren y qué trabajos coinciden. El momento crítico puede aparecer cuando una mesa carga material mientras otra termina cortes pequeños. En una máquina con válvulas automáticas, incluye tiempos de respuesta y señales de confirmación. No utilices una medición con todas las zonas cerradas como única referencia de capacidad: esa condición no reproduce la demanda de producción de un router CNC.
La cantidad de máquinas conectadas no describe por sí sola la demanda simultánea. Hay instalaciones en las que varios consumidores trabajan de forma alternada y otras en las que todos solicitan aire o vacío durante el mismo instante. Registra la secuencia real, incluyendo arranque, producción estable, cambio de formato y recuperación tras una pausa. Los picos de demanda deben relacionarse con una maniobra concreta para poder valorar su duración y frecuencia.
Cómo comprobarlo en la instalación
Una medida media puede ocultar la caída que provoca un rechazo de pieza o una parada. Cuando el proceso es rápido, conviene utilizar un registro con respuesta suficiente para observar la fase crítica. Acompáñalo de la señal de ciclo o de una descripción temporal clara. La finalidad es distinguir una limitación sostenida de una respuesta demasiado lenta. Un depósito, una válvula próxima al consumidor o una estrategia de regulación se estudian a partir de esa diferencia.
La regulación no se limita a instalar un variador. La ejecución debe admitir el rango de funcionamiento propuesto y conservar sus condiciones de refrigeración y protección. En sistemas centralizados también se estudian escalonamiento, reserva y comportamiento cuando una unidad está fuera de servicio. No se presupone que todos los equipos puedan arrancar, parar o variar de velocidad con la misma frecuencia. Esa información debe proceder de la documentación y del diseño del conjunto.
Gas, partículas, humedad y temperatura
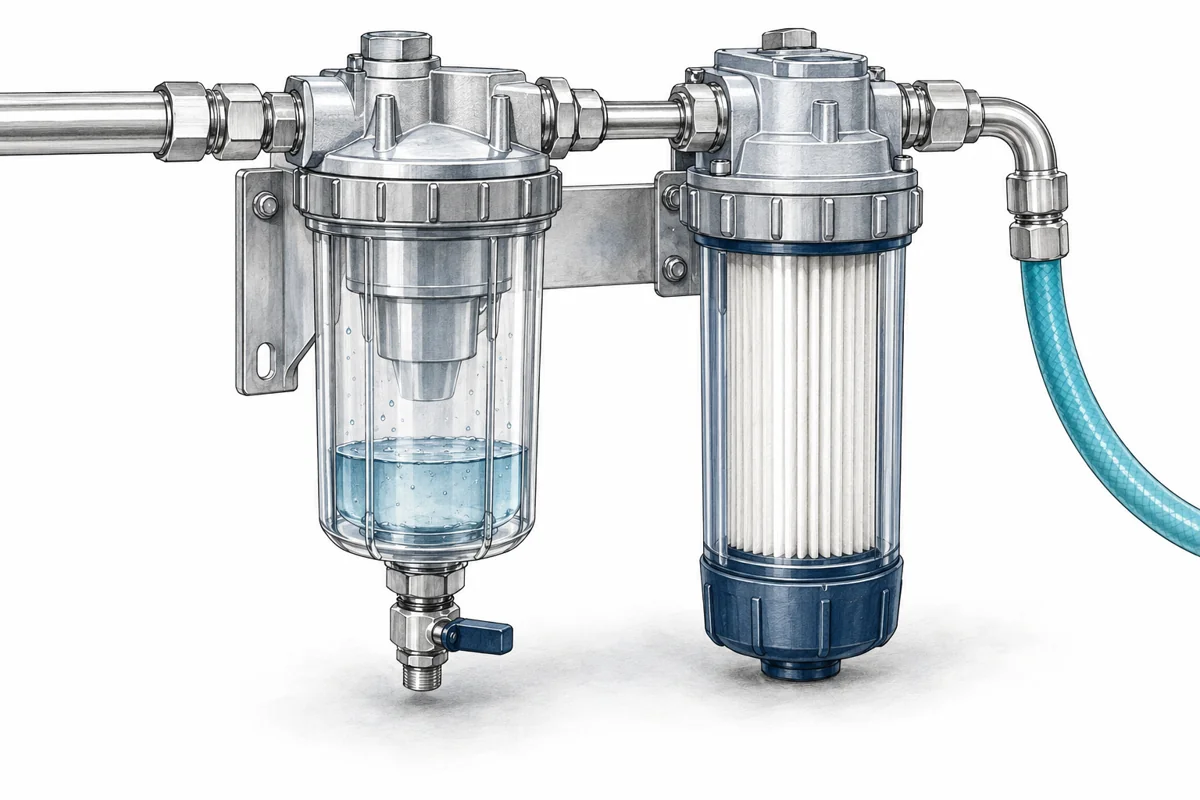
El polvo fino de MDF y de madera debe separarse del aire antes de llegar al equipo según el diseño de la instalación. La aspiración de viruta de la herramienta es un servicio distinto de la sujeción por vacío. No se deben unir ambos circuitos por el hecho de que los dos aspiren aire. Describe humedad del material, resinas, polvo generado y ubicación de filtros para revisar la protección de Picchio, KVT o VTLF.
La compatibilidad se comprueba con el gas que llega realmente a la entrada, no solo con el nombre general del proceso. Hay que distinguir aire limpio, aire húmedo, mezclas con vapores y gases utilizados en circuitos cerrados. Describe concentraciones conocidas, temperatura, condensados y partículas. Cuando el producto cambia de estado o desprende componentes durante el ciclo, indica en qué fase sucede. Esa información condiciona la ejecución, los materiales y la protección necesaria.
Cómo comprobarlo en la instalación
Filtrar partículas y separar líquidos son funciones diferentes. El medio filtrante se elige por la carga y las características del contaminante, mientras que un recipiente separador debe tener capacidad, drenaje y vigilancia adecuados al arrastre previsto. Un filtro saturado puede proteger menos y añadir una pérdida de presión importante. Por eso sus condiciones de servicio forman parte del cálculo inicial y de las medidas de mantenimiento, no se añaden al final como un accesorio indiferente.
En un circuito de gas, la estanqueidad y la temperatura de entrada también pueden afectar al resultado del proceso. No se debe asumir compatibilidad con gases corrosivos, inflamables o enriquecidos en oxígeno a partir de una denominación de familia. Esas aplicaciones necesitan una validación específica. La ficha de consulta debe describir el fluido y sus cambios, y la propuesta debe identificar expresamente qué ejecución se ha considerado y bajo qué condiciones de funcionamiento.
Alimentación, altitud e integración
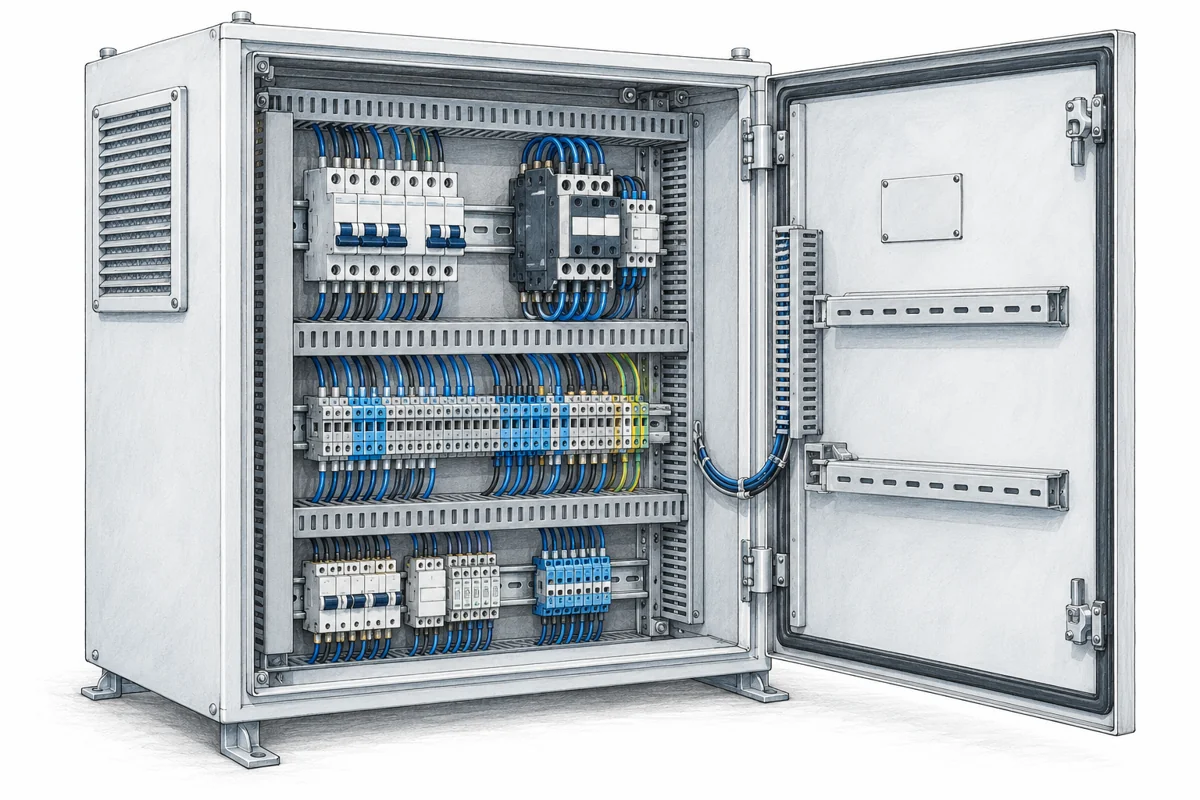
Indica si la máquina se conoce localmente como router, ruteadora, fresadora o centro de mecanizado, y añade su placa y dimensiones útiles. En equipos importados, comprueba tensión y frecuencia de la bomba instalada, no solo las del armario principal. La sala debe permitir disipar calor y retirar filtros sin desmontajes innecesarios. En mesas alejadas, la longitud y sección de la tubería forman parte de la comparación de equipos.
Solicita los datos reales de la instalación: tensión, fases, frecuencia, disponibilidad de regulación y condiciones del cuadro eléctrico. Una referencia comercial puede tener varias ejecuciones de motor. La comparación entre 50 y 60 Hz debe utilizar sus datos correspondientes, incluida la potencia y la curva aplicable. La conexión eléctrica y sus protecciones se definen por personal cualificado; cambiar puentes, ajustes o sentidos de giro sin documentación no es una forma válida de adaptar un equipo.
Cómo comprobarlo en la instalación
El lugar de montaje condiciona acceso, ventilación y recorrido de las conexiones. Deja identificadas las entradas y salidas de aire de refrigeración y los espacios que exige el manual. Una cabina acústica, un armario o una sala cerrada modifican la evacuación del calor y deben evaluarse como parte de la instalación. También interesa saber si hay polvo ambiental, exposición a lavado, temperaturas elevadas o dificultad para retirar filtros y piezas durante una intervención.
La integración incluye apoyos, vibración, flexibilidad de las conexiones y facilidad de inspección. Anota la altitud y las condiciones ambientales del destino, especialmente cuando se reutiliza una propuesta preparada para otra planta. Comprueba además qué recibe el cliente: equipo, accesorios, regulación, cableado o documentación. Una oferta comparable debe delimitar esas partidas y las tareas de montaje y puesta en servicio. El suministro de una bomba no equivale automáticamente a una instalación completa.
Regulación y consumo energético
En una mesa CNC, la demanda cambia entre carga, mecanizado y retirada de tableros. Compara el consumo con el mismo nesting, MDF, superficie descubierta y resultado de sujeción. Para Picchio 2200, KVT 3.80 u otra ejecución BECKER, identifica primero si la regulación propuesta está admitida. Una central para varias ruteadoras se evalúa con su simultaneidad real y las pérdidas de la red.
Compara la energía consumida durante un periodo de producción representativo y conserva el resultado útil obtenido. La potencia nominal del motor no equivale al consumo medido de la instalación. Una solución de velocidad variable, como una ejecución BECKER VARIAIR compatible, se estudia con el perfil de demanda, el rango autorizado y la respuesta requerida. El ahorro debe justificarse con condiciones comparables, sin aplicar un porcentaje general a cualquier equipo.
Cómo comprobarlo en la instalación
Registra horas de producción, espera y parada, junto con presión, caudal y cantidad de piezas o ciclos aceptados. Cuando cambia la carga, conviene comparar periodos equivalentes o expresar el consumo por una unidad de producción definida. Incluye los auxiliares que correspondan a cada alternativa para que la comparación cubra el mismo alcance de suministro.
La regulación propuesta debe respetar las condiciones del equipo y de la máquina. Confirma su rango de velocidad, señales de mando y comportamiento durante una variación de demanda. Estima el coste energético con las horas previstas y la tarifa de la planta de destino. Las medidas eléctricas corresponden a personal cualificado; la información de placa sirve para identificar la ejecución, no para sustituir esa medición.
Mantenimiento, repuestos y continuidad
El polvo de MDF y madera condiciona la revisión de filtros y separadores de la instalación. Prepara el mantenimiento con el modelo y la versión exactos; Picchio 2200 y KVT 3.80 no comparten automáticamente consumibles ni procedimientos. Relaciona el tiempo de intervención con la programación del router o fresadora CNC y conserva una referencia de vacío durante un trabajo representativo.
La selección también debe prever cómo se mantendrá disponible el servicio durante la vida del equipo. Identifica modelo, ejecución y número de serie para consultar consumibles y repuestos ORIGINALES BECKER. El plan de mantenimiento se apoya en el manual correspondiente, las horas de trabajo y el ambiente real. Diferencia mantenimiento programado, disponibilidad de piezas y tiempo de recuperación; son datos distintos al precio inicial de compra.
Cómo comprobarlo en la instalación
Solicita la lista de consumibles, las referencias aplicables y la documentación necesaria para programar el servicio. Confirma disponibilidad y plazos para el país y la ciudad de destino en Latinoamérica. La existencia de un repuesto en catálogo no significa que esté disponible de inmediato. Un kit debe corresponder a la versión concreta del equipo, incluidos los accesorios que se hayan instalado.
Relaciona cada intervención con la parada admisible del proceso y con quién realizará el trabajo. Si se estudia una unidad de reserva, verifica que pueda sostener el servicio previsto y que su integración sea compatible. Conserva una referencia de funcionamiento para comprobar la recuperación después del mantenimiento. Así se comparan propuestas por su capacidad de mantener la producción, además del equipo suministrado.
DIAGNÓSTICO Y REPUESTOS
Conservar las condiciones de trabajo
Conservar una referencia de funcionamiento
Conserva un programa de referencia con el tablero, el espesor del mártir y la distribución de zonas documentados. Anota la presión al inicio y al final del mecanizado, especialmente tras abrir contornos. Si cambia la estabilidad de una pieza, compara primero apoyo, juntas y secuencia de corte. Una prueba repetida con material equivalente permite separar desgaste del circuito, cambio de permeabilidad y una necesidad real de revisar la capacidad del equipo.
Una referencia útil describe cómo trabaja la instalación cuando cumple su objetivo. Debe incluir fecha, producto o formato, ritmo, consumidores activos, presión medida y tiempo de respuesta. Si existe medida de caudal, corriente o temperatura, conserva también sus condiciones de lectura. Una cifra aislada pierde valor cuando se desconoce el punto de medida o si el filtro acababa de sustituirse. El registro inicial sirve para comparar cambios bajo condiciones equivalentes.
Cómo comprobarlo en la instalación
Relaciona las desviaciones con el proceso antes de atribuirlas al generador. Una variación de material, una nueva manguera o un cambio de programa pueden alterar el comportamiento sin que exista una avería de la bomba. Compara tendencia y repetibilidad: cuándo aparece, cuánto dura y si afecta a todos los consumidores. Si hay señales anormales, se sigue el procedimiento de parada y diagnóstico de la instalación; el registro no sustituye sus protecciones.
Después de una intervención, repite la condición de referencia que sea segura y representativa. Documenta la pieza cambiada, los ajustes autorizados y las lecturas posteriores. Así se distingue una reparación comprobada de una mejora aparente obtenida con otro material o una cadencia menor. El historial ayuda a preparar repuestos y a revisar la frecuencia de inspección según el servicio real. No se fija un intervalo universal para todas las familias BECKER ni para todos los ambientes.
Revisar primero el circuito
Revisa las juntas perimetrales y las válvulas de cada zona, incluyendo las que parecen cerradas. Una pequeña abertura continua puede afectar a las piezas con menos superficie de contacto. Inspecciona racores y mangueras por aplastamiento, estrangulación o desgaste. Para localizar la pérdida, compara sectores siguiendo el procedimiento de la máquina; no realices ensayos de sujeción que expongan una pieza a salir despedida durante el corte.
El diagnóstico se organiza desde el punto donde falla el proceso hacia los elementos que lo alimentan. Comprueba primero el contacto, el cierre o la salida útil y después recorre válvulas, mangueras, distribuidores, filtros y separadores. Una diferencia de presión entre dos puntos puede orientar sobre una restricción. Una pérdida que aparece solo al conectar un ramal puede orientar sobre su demanda o estanqueidad. Ninguna de estas observaciones, por sí sola, identifica una pieza averiada.
Cómo comprobarlo en la instalación
Las conexiones flexibles se revisan por deformación, grietas, abrasión y curvaturas demasiado cerradas. En las uniones interesa comprobar el estado de juntas, asiento y montaje, además del apriete que corresponda a su documentación. No se compensan fugas apretando indiscriminadamente. Si se necesita abrir una línea, se aísla y se elimina la energía residual conforme al procedimiento de la instalación. La inspección debe mantener las condiciones de seguridad y limpieza del proceso.
Tras localizar un sector sospechoso, cambia una condición cada vez y registra el efecto cuando la prueba esté permitida. Sustituir varios elementos y modificar simultáneamente la regulación puede recuperar producción, pero dificulta saber qué originó el problema. Al cerrar la intervención, confirma que todos los consumidores vuelven a la configuración autorizada y que no quedan derivaciones abiertas, válvulas de prueba o elementos de protección fuera de servicio. Conserva fotografías y referencias de los componentes revisados.
Aplicar el mantenimiento de la ejecución
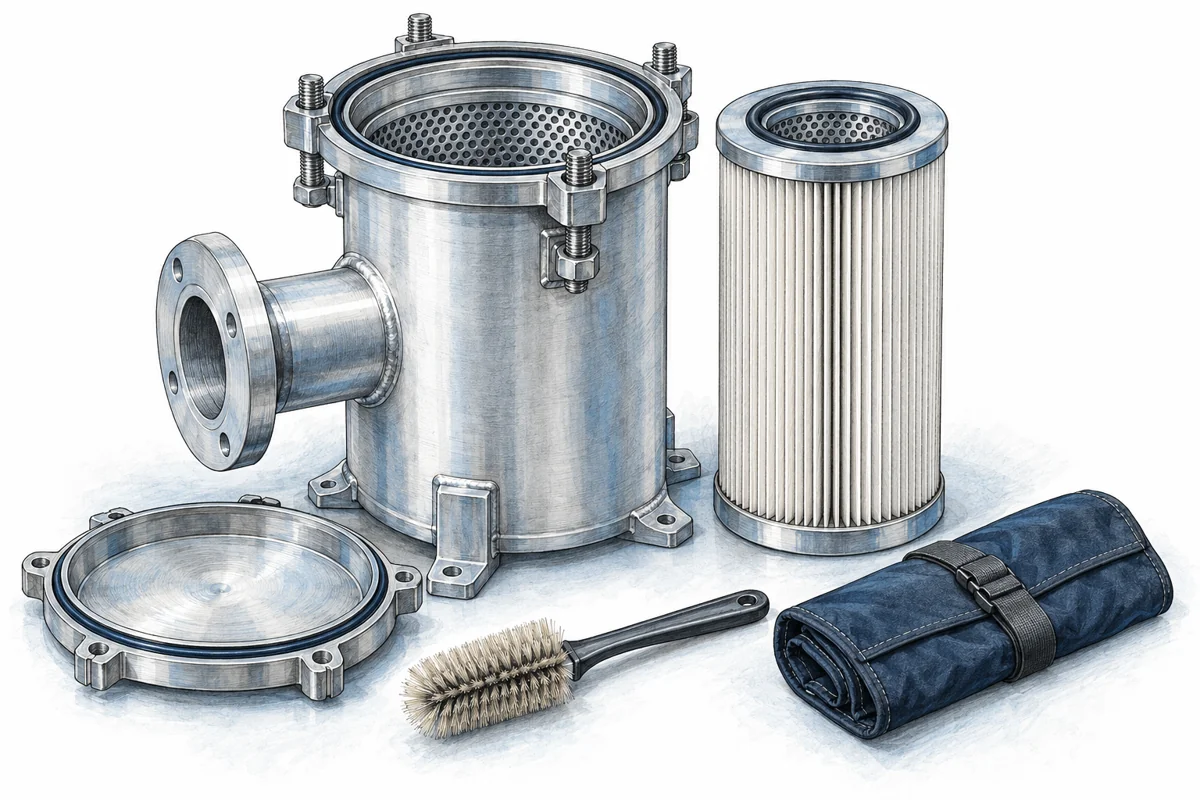
En Picchio 2200 y KVT 3.80, la identificación de la ejecución precede a cualquier solicitud de paletas, filtros o juntas. La suciedad ambiental y las horas de trabajo orientan la vigilancia, pero no sustituyen los límites de desgaste del manual. La limpieza del entorno y de la refrigeración se revisa junto con la filtración de entrada. No se añade aceite a una cámara diseñada para trabajar con paletas en seco.
El plan comienza con el modelo completo y su documentación. Una bomba de paletas en seco, una bomba lubricada y una soplante de canal lateral tienen tareas diferentes. No se trasladan automáticamente procedimientos de una tecnología a otra. Los elementos de desgaste, la lubricación cuando exista, la filtración y la refrigeración se revisan según la ejecución. El manual y las condiciones de servicio determinan qué inspeccionar, cómo hacerlo y qué personal debe realizar la operación.
Cómo comprobarlo en la instalación
La limpieza de un filtro depende del tipo de elemento y del contaminante. Algunos materiales requieren sustitución; una limpieza no autorizada puede dañar el medio filtrante o dejar pasar residuos. Conviene inspeccionar también la carcasa, sus juntas y el asiento antes de volver a montar. No debe entrar suciedad en la línea durante la intervención. En procesos con humedad o producto arrastrado, se revisan separadores y drenajes como parte del mismo trabajo.
Antes de intervenir se aíslan las fuentes de energía y se consideran vacío, presión y temperatura residual. El acceso a componentes internos y los ajustes eléctricos corresponden a personal cualificado. El trabajo termina con una comprobación de montaje y funcionamiento según la documentación aplicable. Registra horas, piezas y observaciones para adaptar la vigilancia al ambiente real. Un servicio con polvo, condensados o cambios frecuentes de producto puede necesitar controles distintos de una aplicación estable con aire limpio.
Identificar el repuesto correcto
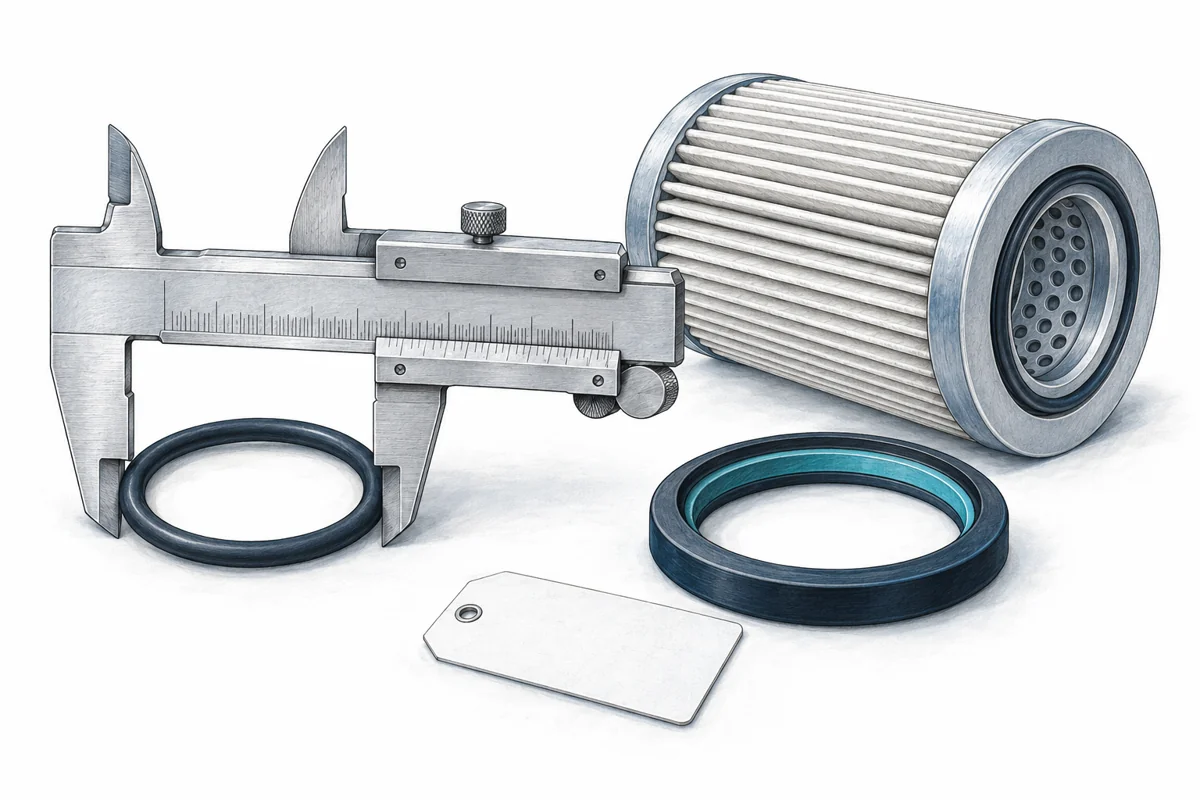
La consulta de repuestos debe incluir «BECKER Picchio 2200» o «BECKER KVT 3.80» tal como aparece en la placa, sus sufijos y el número de serie. Para juegos de paletas, confirma referencia y número de unidades del conjunto antes de comparar precios. «Aspas», «aletas» y «paletas de carbón» son búsquedas habituales, pero no identifican por sí solas material ni geometría. Adjunta la referencia anterior si la conservas.
La identificación reúne la placa del equipo, el número de serie y la referencia de la pieza cuando esté disponible. La placa del motor aporta datos eléctricos, pero no sustituye la identificación de la bomba o soplante. Envía fotografías legibles y conserva las letras, puntos, barras y sufijos del modelo. Una referencia incompleta puede omitir una variante importante para filtros, paletas, juntas, accesorios o regulación.
Cómo comprobarlo en la instalación
Las medidas ayudan a contrastar una pieza, pero no bastan para demostrar compatibilidad. Pueden cambiar material, geometría, tolerancia o contenido de un juego aunque dos componentes tengan dimensiones similares. Para un kit, comprueba si la propuesta incluye todas las piezas previstas para la intervención y qué elementos se suministran por separado. Diferencia siempre cantidad de juegos y cantidad de piezas: esa distinción evita recibir menos material del necesario.
En consultas desde Latinoamérica se utilizan términos como repuesto, recambio, refacción, paleta, aspa o aleta. Acompaña el nombre local con la referencia original BECKER y una imagen de la pieza para evitar ambigüedades. Indica cantidad y destino de entrega; disponibilidad y plazo se confirman para el pedido concreto. Después del montaje, conserva el código suministrado en el historial de la máquina y verifica el resultado de la intervención bajo sus condiciones habituales.
DATOS PARA UNA PROPUESTA TÉCNICA
Preparar la consulta de madera y mecanizado CNC
Para consultar una solución de madera y mecanizado CNC, reúne los datos del proceso y del equipo antes de comparar referencias. Esta ficha sirve tanto para una instalación nueva como para revisar una existente. Los criterios anteriores y sus ilustraciones permiten identificar qué información falta y dónde obtenerla.
Describir el resultado que debe aceptar la máquina
Antes de comparar equipos, redacta una condición de aceptación que pueda observarse. Debe indicar qué consumidor trabaja, con qué material o fluido, durante cuánto tiempo y bajo qué configuración. Si el proyecto incluye varias recetas, distingue las habituales de la más exigente que se deba cubrir. Evita expresiones como «más vacío» o «más fuerza» sin un punto de medida y un resultado asociado. Una condición bien descrita permite revisar una propuesta, organizar una prueba y verificar después si la instalación cumple. También ayuda a identificar qué parte del resultado depende del generador y cuál depende del útil, del producto o de la secuencia.
Preparar una ficha de medidas comparable
Reúne las lecturas disponibles sin cambiar sus unidades ni su referencia. Para cada valor, anota instrumento, ubicación, momento del ciclo y condiciones del ensayo. Diferencia una lectura observada de un requisito que todavía no se ha medido. Si falta información, indícalo expresamente para que la propuesta explique qué supuesto utiliza y qué comprobación queda pendiente. Esta separación evita convertir una estimación en una prestación garantizada. Cuando varias personas toman datos, utiliza los mismos nombres de puntos y de fases; así se pueden comparar registros de producción, mantenimiento e ingeniería sin interpretar cada cifra de una manera diferente.
Documentar la configuración física y eléctrica
Adjunta fotografías legibles de la placa del generador y de la placa del motor, identificando cuál es cada una. Añade conexiones, filtro externo, separador y espacio de instalación. Indica tensión, frecuencia, fases y existencia de regulación, junto con ciudad y altitud aproximada del destino cuando sean relevantes para la revisión técnica. La documentación de una máquina importada puede describir otra ejecución eléctrica; por eso conviene contrastarla con lo realmente instalado. Una imagen general permite reconocer la disposición, mientras las fotografías de placas aportan los datos necesarios para buscar documentación y confirmar repuestos.
Delimitar el suministro y los accesorios
Solicita que la propuesta identifique equipo, ejecución y componentes incluidos. Filtros, separadores, válvulas, silenciadores, instrumentación y regulación pueden formar parte de partidas diferentes. También debe quedar claro quién realiza conexiones, montaje y puesta en servicio. Al comparar precios, revisa ese alcance antes de interpretar dos importes como ofertas equivalentes. Si se propone reutilizar un accesorio existente, confirma sus condiciones y compatibilidad con la nueva selección. La descripción debe permitir reconocer qué se entrega, qué se conserva y qué comprobaciones se necesitan para que el conjunto funcione bajo las condiciones previstas.
Acordar cómo se verificará la puesta en servicio
Define una prueba representativa con material o fluido autorizado, configuración conocida y puntos de medida identificados. Incluye la condición habitual y aquella que limite realmente el proceso, sin superar las condiciones permitidas por la instalación. Registra el estado de filtros y accesorios durante la prueba para conservar una referencia útil. La aceptación puede incluir tiempo de respuesta, estabilidad o resultado sobre la pieza, según la función. No basta con confirmar que el motor arranca: interesa comprobar el servicio que recibe el consumidor y documentar las diferencias respecto a los requisitos acordados.
Conservar el historial para la siguiente intervención
Archiva la referencia suministrada, número de serie, documentación técnica, lecturas iniciales y listado de consumibles confirmados. Añade fecha, motivo y resultado de cada intervención relevante. Si cambia la configuración, actualiza también la ficha del proceso; de lo contrario, una futura consulta puede basarse en condiciones que ya no existen. El historial permite distinguir desgaste, cambios de material y modificaciones de la red. Para planificar repuestos, utiliza las referencias verificadas y el servicio real del equipo, sin trasladar automáticamente la lista de una unidad parecida o los intervalos de otra planta.
VOCABULARIO TÉCNICO Y CONSULTAS
Madera y mecanizado cnc en Latinoamérica
Términos habituales de esta guía: bomba de vacío para madera, bomba de vacío CNC, mesa de vacío CNC, router CNC para madera, ruteadora CNC, fresadora de madera, centro de mecanizado de madera, sujeción de tableros, vacío para nesting, tablero mártir MDF, tablero de sacrificio, cama de vacío. Utiliza el nombre que corresponda a tu proceso y acompáñalo de una descripción; la coincidencia de una palabra no demuestra que dos aplicaciones utilicen el mismo equipo.
En una consulta industrial, conviene escribir primero la función y después el nombre utilizado en la planta. «Vacío», «succión» y «aspiración» pueden aparecer en conversaciones comerciales, pero no describen siempre el mismo servicio. Del mismo modo, «soplante», «soplador» y «blower» pueden utilizarse para buscar equipos con tecnologías diferentes. Acompaña el término con presión, caudal y proceso para que la consulta pueda interpretarse correctamente.
Para solicitar suministro o mantenimiento en Latinoamérica, indica país, ciudad de destino, datos eléctricos y referencia completa del equipo. Si se utiliza una denominación local del material o de la máquina, añade una descripción o una fotografía. México, Colombia, Perú, Chile, Argentina y los demás mercados de la región pueden compartir vocabulario comercial sin compartir necesariamente alimentación, altitud ni condiciones de instalación. Esos datos se confirman para cada planta y cada propuesta.
En repuestos se emplean expresiones como paletas, álabes, aspas, aletas, paletas de grafito o carbones, según el interlocutor. No deben tratarse como equivalencias técnicas automáticas: una palabra puede referirse a piezas distintas. Identifica la pieza en la lista del fabricante y confirma modelo y serie. Para filtros, juntas y kits, utiliza igualmente la referencia documentada y detalla el contenido requerido antes de cerrar el pedido.
Una búsqueda por «precio», «cotización», «repuesto», «refacción» o «recambio» expresa una necesidad comercial, pero no aporta todos los datos de selección. La consulta resulta más precisa cuando añade la aplicación, el modelo conocido y las condiciones reales. Si se solicita un repuesto ORIGINAL BECKER, incluye placa y referencia disponible para comprobar correspondencia. La disponibilidad, el alcance del suministro y las condiciones de entrega deben confirmarse en la propuesta concreta.
Preguntas sobre madera y mecanizado cnc
¿Más vacío significa siempre mejor sujeción?
También cuentan el área efectiva, el apoyo, el rozamiento y el caudal disponible ante las fugas. Una lectura alta con la mesa cerrada no demuestra qué ocurre durante el corte.
¿Qué significa presión absoluta o relativa?
La absoluta toma como referencia el vacío perfecto; la relativa, la presión ambiente. La diferencia entre la presión exterior y la existente bajo la pieza es la que interviene en la fuerza de sujeción.
¿Qué hago si la pieza se mueve al terminar?
Revisa el área que queda apoyada, la apertura de contornos, las fugas y la estrategia de retención del mecanizado. Compara la presión en ese instante con la del inicio.
¿Puedo elegir una bomba solo por los kW?
La potencia del motor no indica por sí sola el caudal disponible ni la presión de trabajo. Dos equipos de potencia similar pueden utilizar tecnologías y curvas diferentes. Para compararlos se necesitan función, punto de trabajo, gas, ciclo y alimentación. En una sustitución también se revisan conexiones, espacio, regulación y condiciones de mantenimiento.
¿Una bomba más grande resolverá una caída de rendimiento?
Depende de la causa. Una fuga, una válvula mal ajustada, un filtro saturado o una conducción estrecha pueden limitar el sistema aunque aumente la capacidad del generador. Primero conviene localizar dónde y cuándo cae el rendimiento. Con esas medidas se puede decidir si corresponde reparar el circuito, cambiar la regulación o estudiar otro equipo.
¿Qué cambia entre 50 Hz y 60 Hz?
La velocidad y las prestaciones de una ejecución pueden cambiar con la frecuencia. Deben compararse los valores publicados para cada alimentación, sin aplicar una conversión automática a cualquier motor. Indica la placa del equipo y la red disponible. Si existe variador, también se verifica el rango permitido y la configuración prevista por el fabricante.
¿Qué información envío para pedir una propuesta?
Describe el proceso, el problema o la mejora buscada, y añade modelo instalado si lo conoces. Son útiles fotografías de placa, conexiones y punto de trabajo, junto con presión, caudal o tiempo de ciclo disponibles. Indica cantidad y país de entrega. Si falta algún dato, se puede comenzar con la información existente y concretar las medidas necesarias.
TÉRMINOS DEL PROCESO
También se conoce como
Estas denominaciones ayudan a identificar máquinas, operaciones y necesidades que pueden aparecer con nombres distintos en los mercados latinoamericanos.
Procesos relacionados
TECNOLOGÍA BECKER
12 modelos BECKER para esta industria
Estas referencias permiten comparar funciones y tecnologías. Cada ejemplo se confirma con el punto de trabajo y la ejecución requerida; no son doce sustitutos equivalentes.
Paletas en seco
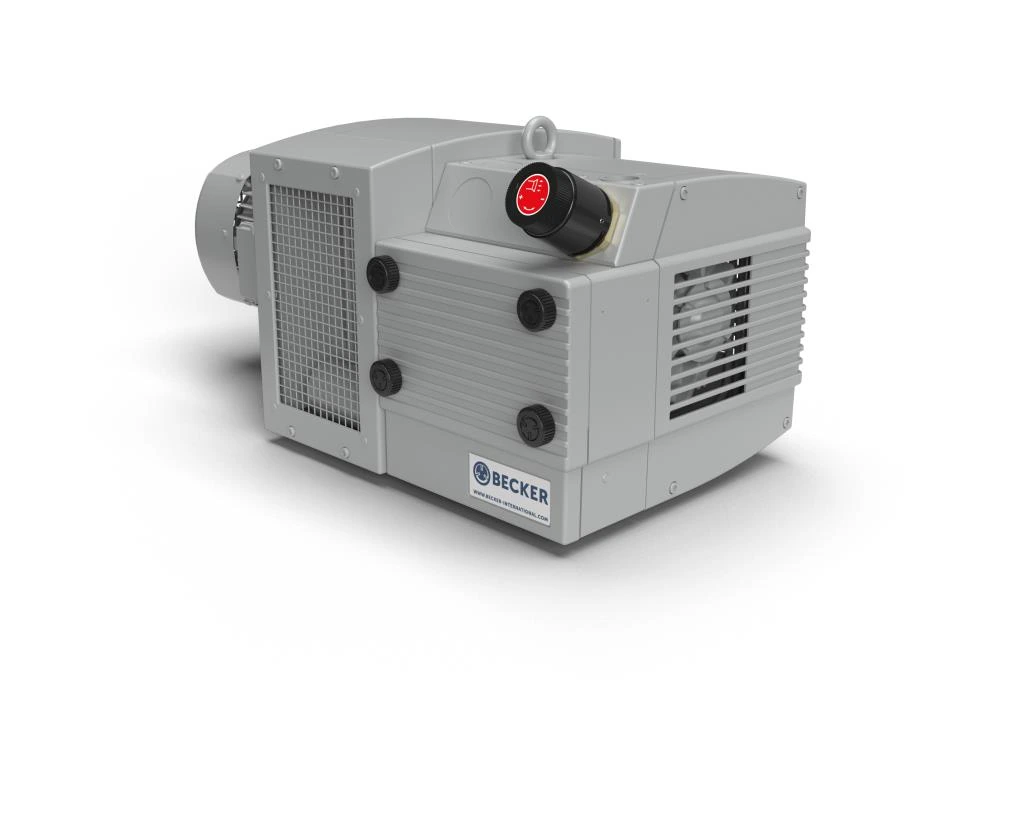
BECKER Picchio 2200
Identificación y servicio de equipos Picchio 2200 instalados en maquinaria de madera.
Picchio 2200 se identifica con su manual, placa y ejecución. Para una sustitución o un repuesto se comprueban las conexiones y las condiciones reales; la referencia no implica disponibilidad inmediata ni equivalencia automática con otro modelo.
Punto de trabajo · BECKER Picchio 2200
Pide la curva correspondiente a la ejecución y localiza el caudal disponible a la presión requerida. Conserva la frecuencia y las condiciones de referencia indicadas en la documentación. La cifra de caudal nominal ayuda a identificar el equipo, pero no demuestra por sí sola que cubra la condición más exigente del consumidor. Contrasta el resultado con las pérdidas y accesorios de la instalación.
Paletas en seco
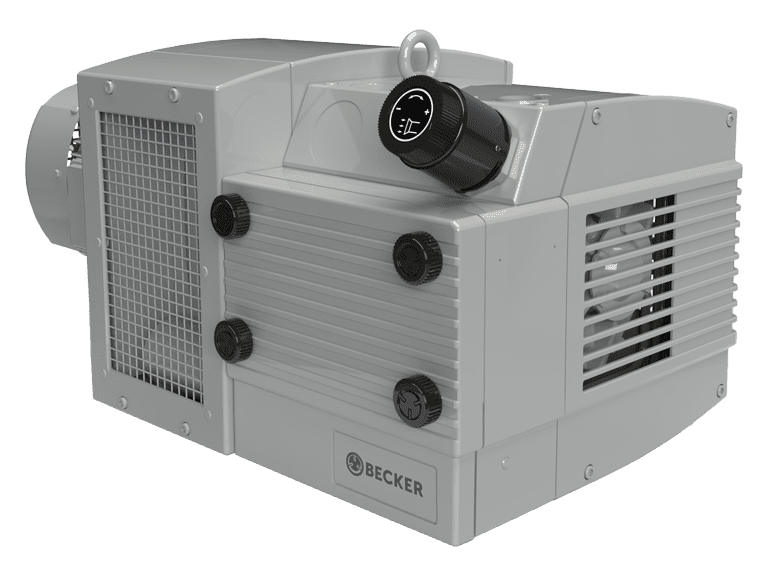
BECKER KVT 3.60
Para comparar soluciones de sujeción en mesas CNC con zonas delimitadas y demanda de vacío documentada. La superficie de apoyo, las fugas y el material mecanizado determinan si su curva cubre el trabajo.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Vacío disponible en el consumidor · BECKER KVT 3.60
Registra la presión junto al útil o la cámara, además de la lectura en la bomba. Anota fugas previstas, consumidores simultáneos y estado de los filtros. Para comparar alternativas, utiliza la curva de la ejecución y conserva la frecuencia, la tensión y las condiciones de referencia. La selección debe cubrir el ciclo real sin deducir la capacidad únicamente de la potencia del motor.
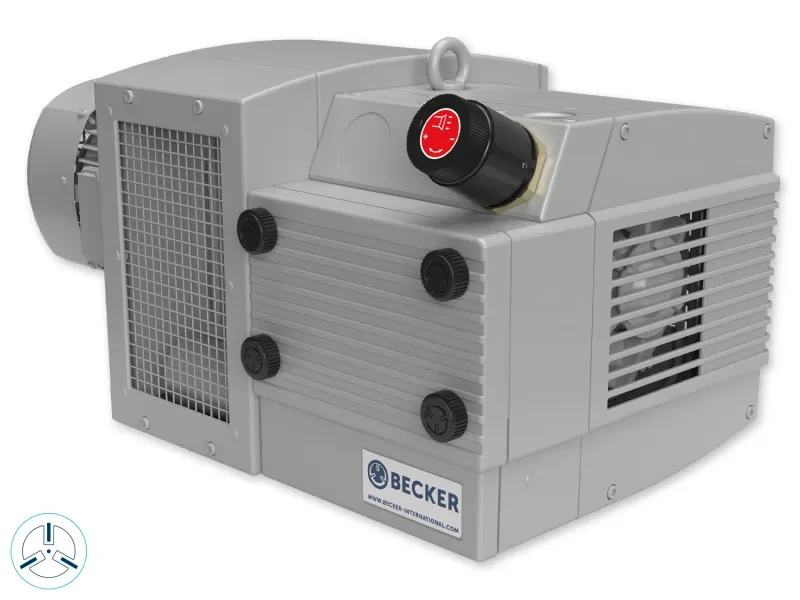
Paletas en seco
BECKER KVT 3.80
Sujeción de madera con circuito compatible, comprobando fugas y presión en mesa.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Conexiones y montaje · BECKER KVT 3.80
Comprueba orientación de bocas, diámetro interior útil, posición de montaje y espacio para mantenimiento. La adaptación debe conservar el paso necesario y evitar cargas mecánicas no previstas sobre las conexiones. Incluye filtros y separadores en la comparación dimensional. Dos referencias que caben en el mismo espacio pueden requerir recorridos o accesorios distintos para prestar el servicio bajo las condiciones previstas.
Paletas en seco
BECKER VARIAIR KVT 3.80/0-400
Opción con regulación VARIAIR para estudiar mesas cuya demanda cambia al activar zonas o variar el material. La propuesta debe definir consigna, rango de regulación y respuesta durante las fases críticas del mecanizado.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Vacío disponible en el consumidor · BECKER VARIAIR KVT 3.80/0-400
Registra la presión junto al útil o la cámara, además de la lectura en la bomba. Anota fugas previstas, consumidores simultáneos y estado de los filtros. Para comparar alternativas, utiliza la curva de la ejecución y conserva la frecuencia, la tensión y las condiciones de referencia. La selección debe cubrir el ciclo real sin deducir la capacidad únicamente de la potencia del motor.
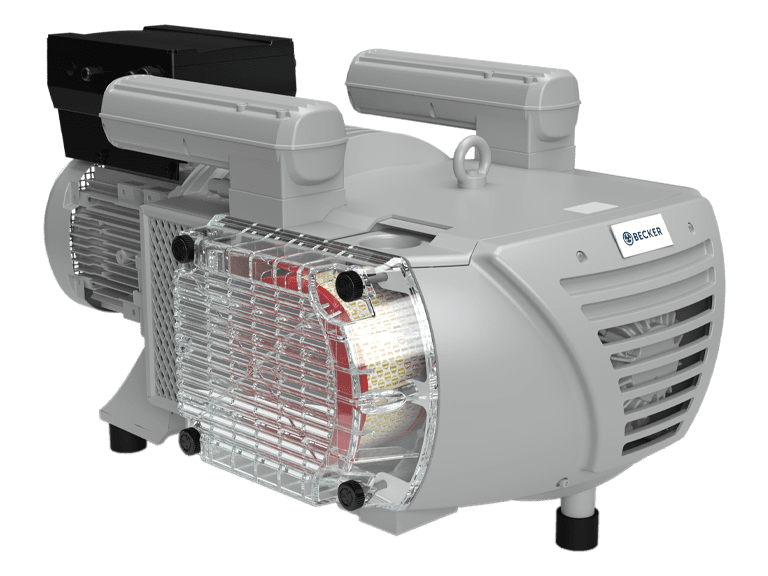
Paletas en seco
BECKER VARIAIR VTLF 2.250/0-400
Circuitos de sujeción con demanda variable y regulación compatible.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Ejecución eléctrica · BECKER VARIAIR VTLF 2.250/0-400
Verifica tensión, fases y frecuencia de la unidad ofrecida, junto con los datos del motor y sus protecciones. Si existe regulación de velocidad, confirma el rango admitido y las condiciones de refrigeración. No se aplica una conversión genérica entre frecuencias a todas las referencias. La documentación debe corresponder al equipo concreto que se entrega y a la alimentación disponible en destino.
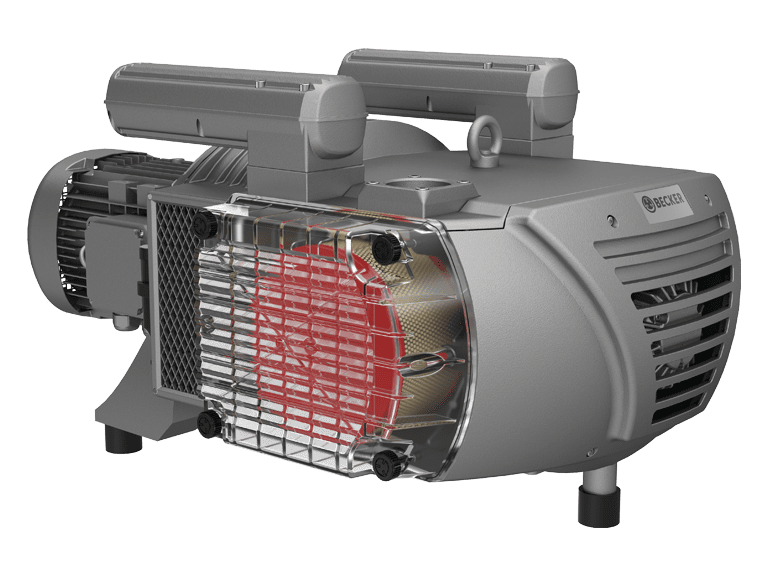
Paletas en seco
BECKER VTLF 2.200
Referencia para estudiar mesas de mecanizado, nesting y fijación de tableros. La permeabilidad del MDF, las zonas abiertas y la evolución del corte deben incorporarse al cálculo de caudal disponible.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Vacío disponible en el consumidor · BECKER VTLF 2.200
Registra la presión junto al útil o la cámara, además de la lectura en la bomba. Anota fugas previstas, consumidores simultáneos y estado de los filtros. Para comparar alternativas, utiliza la curva de la ejecución y conserva la frecuencia, la tensión y las condiciones de referencia. La selección debe cubrir el ciclo real sin deducir la capacidad únicamente de la potencia del motor.
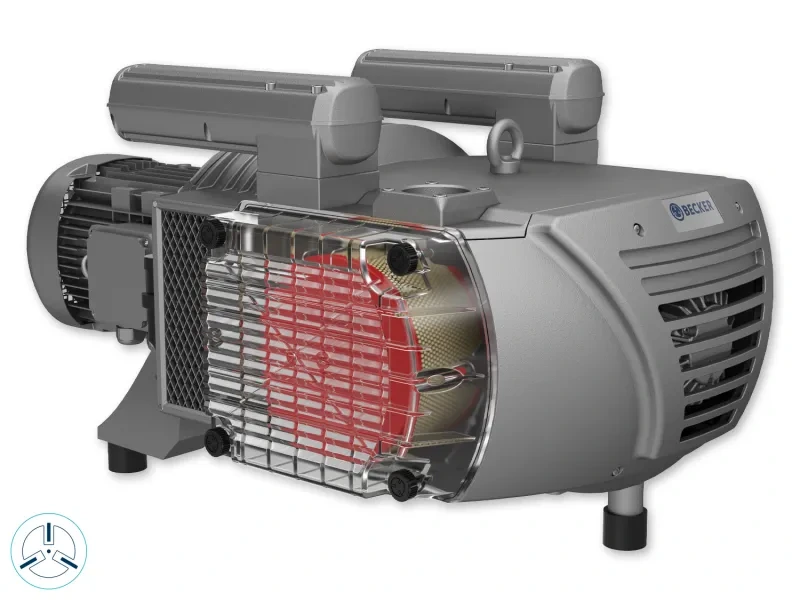
Paletas en seco
BECKER VTLF 2.250
Nesting y mesas con demanda de caudal que debe verificarse durante el corte.
La cámara de compresión trabaja sin aceite. La selección considera el caudal disponible a la presión requerida, la filtración del aire y las condiciones de ventilación y mantenimiento de la ejecución.
Respuesta durante el ciclo · BECKER VTLF 2.250
Relaciona la capacidad con el tiempo disponible y con los consumidores que coinciden. Una prueba estabilizada puede ocultar una caída breve que afecte a la producción. Para esta referencia, solicita revisar también arranque, recuperación y forma de regulación autorizada. La comparación debe reproducir la secuencia real del proceso y separar los picos de demanda de las necesidades sostenidas.
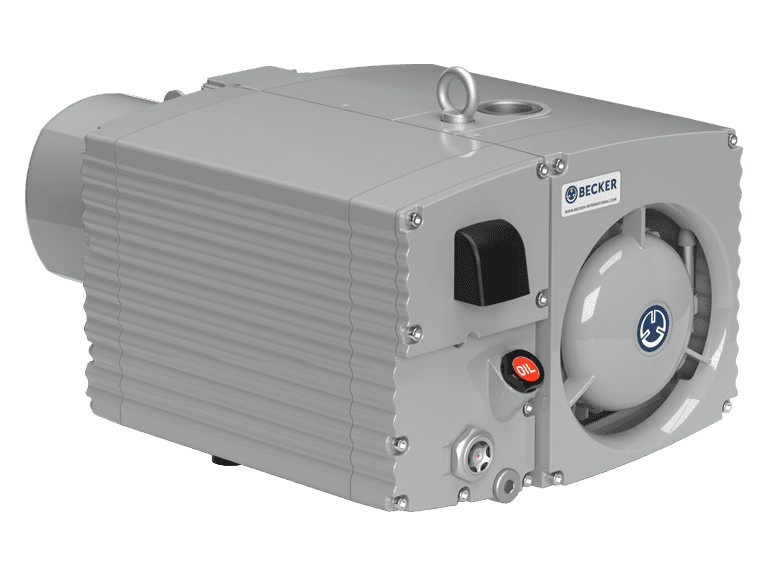
Paletas lubricadas
BECKER U 5.71
Útiles sellados de pequeño volumen cuando el proceso admite tecnología lubricada.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Condiciones del gas · BECKER U 5.71
Describe temperatura, humedad, partículas y composición del fluido que llegará a la entrada. La compatibilidad se confirma para la ejecución concreta y para las protecciones incluidas. Una aplicación habitual de la familia no demuestra que cualquier variante admita el mismo efluente. Mantén separados los requisitos del proceso y las prestaciones documentadas del equipo al comparar una alternativa de suministro.
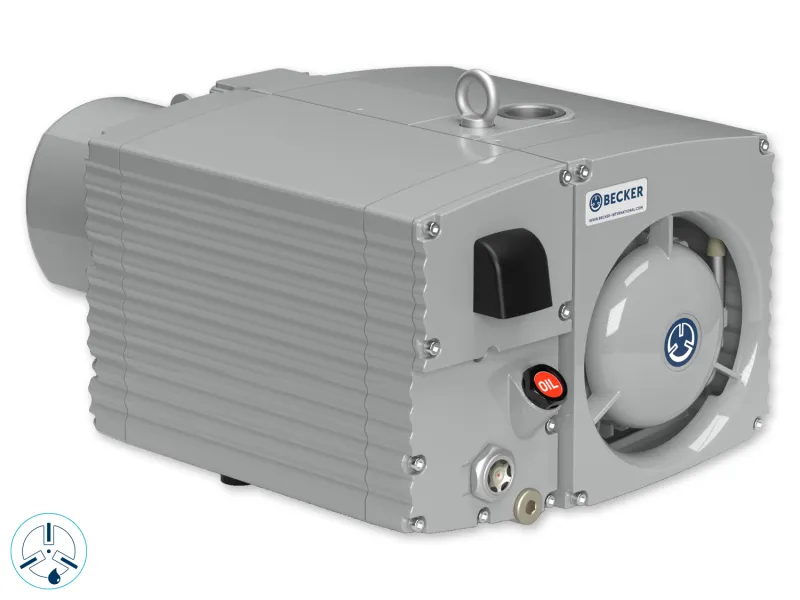
Paletas lubricadas
BECKER U 5.101
Cámaras o fijaciones cerradas con requisitos de vacío compatibles.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Filtración y pérdidas · BECKER U 5.101
Incluye el estado previsto de los filtros, separadores y válvulas en la revisión del circuito. Un accesorio restrictivo puede reducir la prestación útil aunque la referencia del generador resulte adecuada. Solicita identificar los elementos incluidos y sus condiciones de mantenimiento. La comparación debe considerar el recorrido completo hasta el consumidor, con espacio suficiente para inspeccionar y sustituir los consumibles.
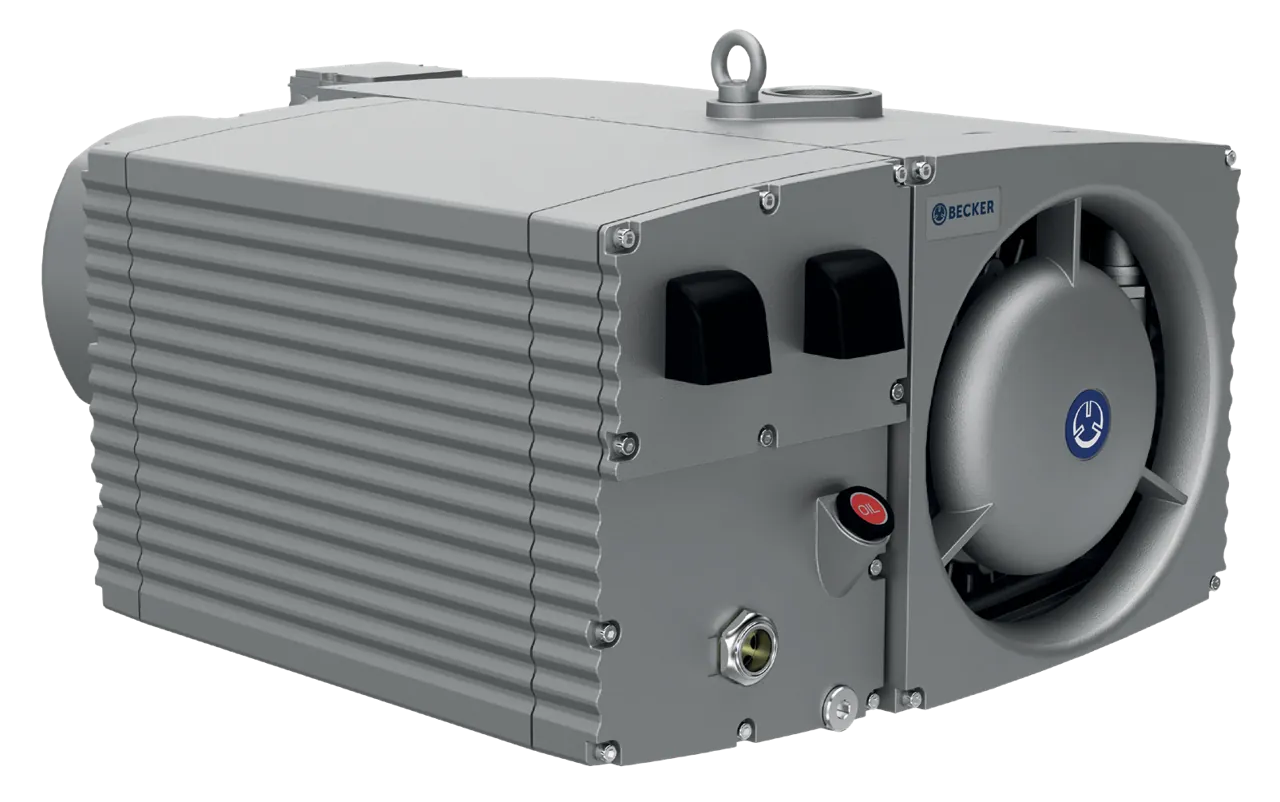
Paletas lubricadas
BECKER U 5.166
Laminado o procesos de madera con volumen y ciclo que justifiquen su curva.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Refrigeración y ambiente · BECKER U 5.166
Revisa temperatura del lugar, ventilación y acceso a las entradas y salidas de refrigeración. Si la unidad se instala dentro de una cabina o sala técnica, evalúa el conjunto con las condiciones del manual. Incluye altitud y exposición a polvo cuando correspondan. La selección no termina al comprobar la curva: debe conservar sus condiciones de funcionamiento una vez montada.
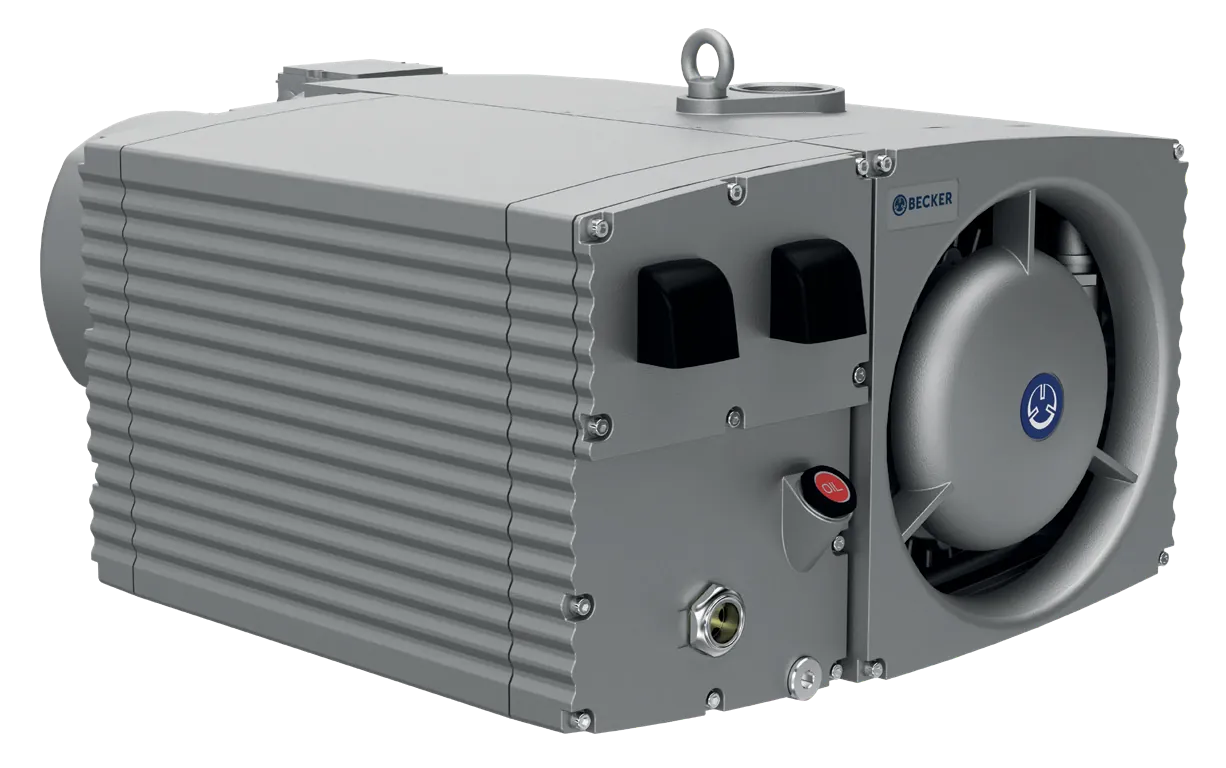
Paletas lubricadas
BECKER U 5.201
Comparación para cámaras y útiles sellados con varias posiciones.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Mantenimiento y consumibles · BECKER U 5.201
Solicita manual y referencias de consumibles correspondientes al número de serie y a la ejecución suministrada. Los trabajos dependen de la tecnología, de modo que no se trasladan listas de paletas, filtros o lubricantes entre modelos por semejanza exterior. Para planificar disponibilidad, distingue las piezas confirmadas de las que requieren inspección y conserva el historial de servicio de esta unidad.
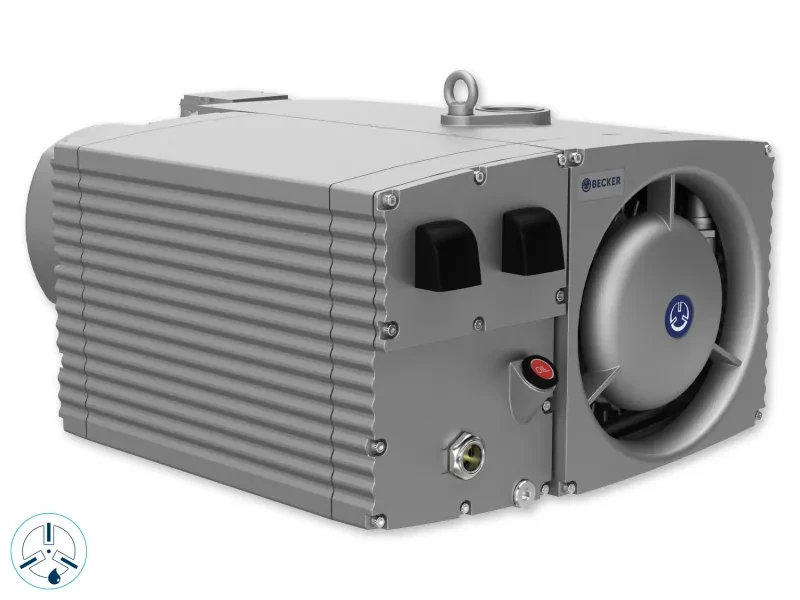
Paletas lubricadas
BECKER U 5.301
Estudio de demandas mayores en procesos cerrados; no equivale por defecto a una mesa porosa.
La tecnología utiliza aceite en la cámara de compresión. Se comprueban el rango de trabajo continuo, la carga de vapor, la separación de aceite y la protección frente a líquidos o partículas.
Comparación de la alternativa · BECKER U 5.301
Contrasta la propuesta completa con el requisito de proceso y con los otros modelos estudiados. Anota qué condición cubre, qué accesorios necesita y qué supuesto falta comprobar. No ordenes las opciones únicamente por potencia o precio. Una comparación útil permite reconocer diferencias de curva, integración, regulación y mantenimiento, y justificar la selección a partir de las condiciones concretas de la instalación.
Picchio 2200 y KVT 3.80 en maquinaria de madera
BECKER Picchio 2200 se incluye expresamente para identificar instalaciones existentes, preparar mantenimiento y estudiar una sustitución. Su documentación corresponde a bombas rotativas de paletas de funcionamiento en seco. La selección de piezas y la comparación con otro equipo se hacen con la placa, el número de serie y la ejecución; el nombre del modelo no demuestra por sí solo una equivalencia.
BECKER KVT 3.80 es una referencia de paletas en seco con caudal nominal publicado de 67 m³/h a 50 Hz y 78,5 m³/h a 60 Hz, y presión final de 100 mbar absolutos. Son datos de catálogo del modelo: la capacidad disponible en una mesa concreta depende de la curva y de las pérdidas del circuito. No debe confundirse con VARIAIR KVT 3.80/0-400, que tiene regulación y datos propios.
Nesting poroso y útil sellado necesitan comparaciones distintas
Una mesa de nesting aspira aire de forma continua a través del tablero mártir, los contornos abiertos y las zonas que quedan descubiertas. En este caso interesa conservar presión útil mientras se compensa esa entrada de aire. La prueba representativa incluye el final de un mecanizado, las piezas pequeñas y la configuración de zonas realmente utilizada.
Un útil sellado o una cámara de laminado puede presentar menos fuga y necesitar otra presión o un tiempo de evacuación definido. Por eso las cinco referencias U 5 de esta selección se muestran para procesos compatibles con tecnología lubricada. No se presentan como sustitutos universales de Picchio, KVT o VTLF en una mesa porosa.
Cómo preparar una comparación antes de cambiar de bomba
Fotografía la placa y las conexiones. Anota dimensiones de mesa, material del mártir, zonas utilizadas, tamaño de la pieza más pequeña y momento en que falla la sujeción. Mide presión junto a la bomba y en la mesa durante el mismo trabajo. Si existe variador, registra la configuración de operación disponible sin alterar las protecciones de la máquina.
Una prueba con todas las zonas cerradas puede ayudar a revisar estanqueidad, pero no representa la demanda del corte. Compara también el funcionamiento con material real y con los contornos abiertos que aparecen en producción. La propuesta final debe unir capacidad del equipo, paso de las conexiones, filtración y estrategia de fijación.
Picchio 2200: conservar la identidad de la unidad instalada
En una mesa que ya utiliza una Picchio 2200, empieza por documentar la placa del generador, la del motor y los elementos externos del conjunto. Anota cuántas zonas alimenta, qué material se mecaniza y cómo cambia la demanda durante el programa. Esa información permite revisar una reposición con relación al servicio real. El nombre Picchio 2200 identifica una referencia que debe tratarse con su documentación propia; no autoriza a utilizar consumibles de otra familia ni a trasladar automáticamente datos de una máquina visualmente semejante. Si la documentación histórica está incompleta, conserva fotografías generales y detalles legibles antes de desmontar conexiones. Para estudiar otra alternativa, compara función, curva, integración y mantenimiento, además de potencia y dimensiones. Una sustitución bien definida explica qué cambia respecto al conjunto anterior y cómo se verificará el resultado sobre la mesa.
KVT 3.80: separar mantenimiento de rediseño de la mesa
Si una KVT 3.80 pierde respuesta, registra primero el comportamiento con la configuración de trabajo habitual y el estado de filtros, juntas y zonas. Una reparación del equipo y una ampliación de capacidad son decisiones distintas. La primera busca recuperar las condiciones documentadas de la unidad; la segunda responde a una demanda nueva o a una limitación de selección confirmada. Al cambiar tamaño de tablero, número de ventosas o estrategia de nesting, puede cambiar también la necesidad de caudal. Conviene revisar esas modificaciones antes de atribuir la desviación al desgaste. Para solicitar paletas o filtros, aporta número de serie y referencia de la pieza. Para proponer una bomba alternativa, añade los datos del circuito y de la operación que ahora debe cubrirse.
Comprobar el tablero mártir con una comparación repetible
Prepara una ficha del MDF utilizado como tablero de sacrificio: espesor, caras preparadas, tratamiento de cantos cuando forme parte del procedimiento y fecha de instalación. Registra zonas abiertas y superficie cubierta por la pieza. Después compara un trabajo representativo manteniendo material, programa, herramienta y condición de apoyo. Si se modifica el tablero, documenta exactamente qué cambió y repite la verificación prevista por el fabricante de la máquina. El objetivo es distinguir la permeabilidad del soporte de una fuga accidental o una restricción de tubería. También conviene observar cómo evoluciona la demanda al abrirse los contornos de corte. Una prueba inicial con toda la superficie cubierta no describe necesariamente la condición del último mecanizado, cuando quedan piezas pequeñas y más pasos de aire hacia las zonas aspirantes.
Para documentar una mesa de madera, prepara dos fotografías complementarias: una vista de las zonas de aspiración sin pieza y otra con el tablero colocado. Señala qué válvulas están abiertas y qué partes del soporte quedan descubiertas. Añade las dimensiones del útil que figuran en la documentación de la máquina, junto con la identificación del programa. Estos datos permiten interpretar las lecturas de vacío y comparar trabajos sin confundir cambios de superficie cubierta con una variación de la capacidad de la bomba.
Imágenes procedentes del catálogo o de documentación oficial BECKER. La configuración, disponibilidad y plazo se confirman en la propuesta. Para una reposición, conserva el modelo completo y el número de serie.
EXPORTVACIO · ATENCIÓN COMERCIAL
Cuéntanos qué necesita tu instalación
Podemos estudiar un equipo, una sustitución o el repuesto original BECKER para madera y mecanizado cnc. Describe la operación y el resultado que necesitas. Si existe una incidencia, indica cuándo aparece y qué cambió antes de detectarla. Añade las referencias y medidas que tengas disponibles.
Atención comercial para Latinoamérica desde Andorra. Indica país y ciudad de entrega para confirmar disponibilidad, transporte y condiciones de suministro. Preparamos consultas para México, Colombia, Chile, Perú, Argentina, Ecuador, Uruguay, Paraguay, Bolivia, Centroamérica y el Caribe, según las condiciones de cada pedido.
Para identificar un repuesto, envía modelo, número de serie, referencia anterior y cantidad. Para una aplicación nueva, indica también alimentación eléctrica, altitud y régimen de trabajo. Los plazos y la configuración se concretan en la oferta.