APLICACIONES BECKER · 04 / 08
ExtracciónTecnología BECKER
La extracción por vacío permite retirar una corriente de aire o gas que arrastra residuos desde un punto del proceso. El sistema debe captarlos, transportarlos y separar previamente los líquidos y las partículas antes de que el gas llegue a la bomba. En ExportVacío orientamos la selección de equipos BECKER a partir del caudal útil, las pérdidas de la instalación, la composición del flujo y la continuidad de servicio requerida.
- Proceso y criterios de selección
- Equipos y documentación
- Asesoría desde Andorra
Escena conceptual creada con IA para Exportvacio
ENTENDER ANTES DE SELECCIONAR
El principio del proceso
Un sistema de extracción empieza en el lugar donde se necesita retirar material: una boquilla de limpieza, una conexión de proceso, una boca de aspiración o un recipiente receptor. La bomba crea la diferencia de presión que hace circular el gas por esa red. El resultado depende de toda la trayectoria, porque cada conducto, cambio de sección, separador y filtro consume parte de la presión disponible. Una lectura de vacío elevada en la bomba puede convivir con una captación insuficiente en el extremo de una manguera.
Cuando la corriente contiene agua, gotas, polvo o residuos, la separación debe situarse antes de la bomba y responder a la naturaleza real de la carga. Un depósito receptor puede recoger líquido, mientras que las partículas finas requieren una solución de filtración adecuada. Los vapores y componentes gaseosos necesitan una evaluación distinta: retener gotas o polvo no demuestra que el gas restante sea compatible con el equipo ni que pueda descargarse en cualquier lugar. La función de aspirar y la de tratar el flujo deben definirse por separado.
Para comparar alternativas conviene describir el estado más exigente que se produce durante el trabajo normal: cuántas tomas coinciden, cuánto material entra, qué temperatura alcanza la corriente y cómo cambian los filtros durante el turno. Con esos datos se estudia la curva del equipo en el punto de operación, la regulación y el mantenimiento del conjunto. Las familias de paletas secas, paletas lubricadas, tornillo, garra y sistemas con refuerzo Roots ofrecen caminos diferentes; la elección requiere comprobar la versión concreta y la protección del sistema.
DEL PRINCIPIO A LA OPERACIÓN
Así funciona
Explora las fases del proceso
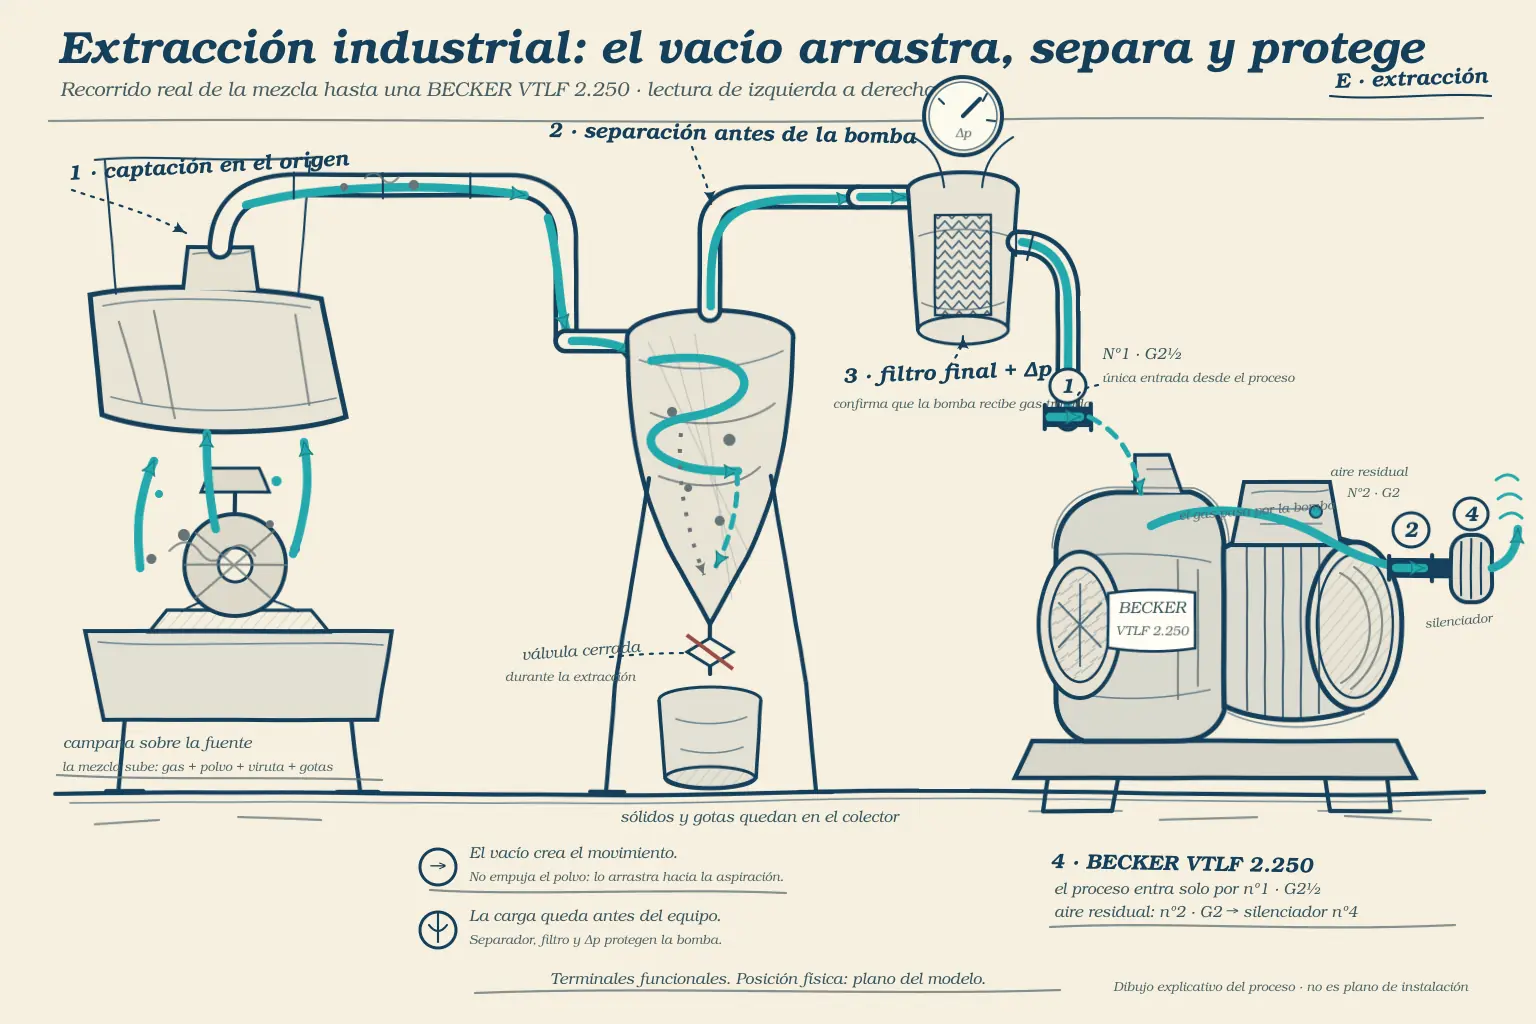
FASE 01
Captación y transporte
La diferencia de presión desplaza aire y material arrastrado desde la toma hasta el conjunto de separación.
FASE 02
Separación antes de la bomba
Líquidos y partículas quedan retenidos en etapas adecuadas; el gas continúa bajo las condiciones previstas para el equipo.
FASE 03
Bombeo y descarga
La bomba mantiene el flujo de gas y lo entrega a una descarga definida. Los residuos siguen un circuito de retirada independiente.
- 01
Captar el flujo en el origen
Ver esta etapa
La primera fase consiste en establecer una entrada de aire o gas capaz de recoger aquello que el proceso necesita retirar. La posición, forma y distancia de la toma afectan al resultado tanto como la capacidad de la bomba. Conviene observar la operación real: movimientos del material, aperturas del recinto y variaciones entre operadores o ciclos. La especificación debe indicar qué significa una captación suficiente y dónde se comprobará, para evitar que una buena lectura en la sala de bombas oculte pérdidas en el punto de trabajo.
- 02
Conducir la mezcla hasta la separación
Ver esta etapa
Una vez captada, la corriente recorre mangueras, tuberías y accesorios. El trazado debe permitir transportar la carga prevista sin acumulaciones que reduzcan progresivamente la sección útil. Los tramos flexibles, codos y derivaciones merecen especial atención porque pueden introducir pérdidas o zonas de depósito. En esta fase interesa relacionar la condición del conducto con el comportamiento observado: si la aspiración cambia tras una limpieza o al conectar otra rama, la red aporta información decisiva antes de considerar un equipo de mayor tamaño.
- 03
Retener líquidos y partículas antes de la bomba
Ver esta etapa
El separador recibe la carga arrastrada y entrega a la siguiente etapa un gas con las condiciones acordadas para la bomba. Su función exige capacidad de recogida, eficiencia de separación y una forma de vaciar o gestionar los residuos compatible con el funcionamiento previsto. Si existen gotas y polvo, puede ser necesaria una combinación de etapas. Deben definirse también las consecuencias de un recipiente lleno o un elemento filtrante cargado, junto con las señales y respuestas del sistema para esas situaciones.
- 04
Generar el vacío con gas compatible
Ver esta etapa
La bomba actúa sobre el gas que ha superado la separación. Su caudal disponible depende de la presión de aspiración y de las condiciones indicadas para el modelo, por lo que el valor nominal aislado resulta insuficiente. En una instalación regulada, el control adapta la operación a la demanda dentro de los límites permitidos. Esta fase debe mantener una condición útil en las tomas, respetar el funcionamiento del equipo y proporcionar información suficiente para distinguir una variación normal de una pérdida de capacidad.
- 05
Gestionar la descarga y el material recogido
Ver esta etapa
El proceso termina cuando el gas descargado y los residuos separados tienen un destino definido. La conducción de escape añade una condición de funcionamiento que debe comprobarse con el fabricante del equipo. El material del receptor necesita una retirada organizada que no anule la extracción más tiempo del previsto. La aceptación de la instalación debe contemplar ambos circuitos: cómo se mantiene el servicio durante la recogida de residuos y cómo se verifica que la descarga corresponde a la composición real del gas.
QUÉ CAMBIA EL RESULTADO
Las variables que conviene medir
Caudal útil en cada toma
Es el volumen de gas que debe atravesar la boca de aspiración para cumplir la función del proceso en sus condiciones de trabajo. Debe expresarse con una referencia clara de presión y temperatura, porque un caudal medido en aspiración no se compara directamente con cualquier cifra de catálogo. Registre el requisito por toma, su forma de medición y la condición del producto. Si el dato no existe, una prueba representativa del proceso aporta una base más útil que estimarlo a partir de la potencia instalada.
Presión en el punto de captación
La diferencia de presión impulsa la corriente, pero la presión disponible cambia a lo largo del circuito. Conviene identificar qué punto necesita controlarse y si la lectura se expresa como presión absoluta o respecto a la atmósfera. Mida o registre la condición junto a la toma y en la entrada de la bomba cuando el sistema trabaja de forma representativa. La diferencia permite investigar pérdidas de red y separación; evita atribuir al proceso el valor que solo existe en el colector principal.
Carga de líquidos y sólidos
La cantidad recogida por unidad de tiempo condiciona el receptor, la frecuencia de vaciado y la exigencia de separación. También importan el tamaño de las partículas, su tendencia a adherirse y la posibilidad de que aparezcan espumas o gotas finas. Documente el rango normal y los picos previsibles del proceso, sin convertir una muestra ocasional en la única referencia. La capacidad de la bomba no compensa un separador insuficiente: ambos componentes responden a requisitos distintos que deben quedar registrados.
Pérdidas a lo largo del recorrido
La longitud, diámetro interior, rugosidad y accesorios del conducto influyen en la presión necesaria para sostener el caudal. A esas pérdidas se suman las del separador, los filtros y las válvulas. Prepare un recorrido de la rama más desfavorable y otro de una rama próxima para comparar. Cuando sea posible, registre la diferencia de presión de los elementos de separación limpios y durante su carga normal; esa evolución ayuda a reservar margen operativo y a definir un mantenimiento basado en condición.
Simultaneidad y duración de los ciclos
El número de tomas instaladas no indica cuántas trabajan al mismo tiempo. Una red de uso alternado puede exigir una respuesta distinta de otra con demanda continua. Anote aperturas, cierres, duración de cada actividad y coincidencias durante el turno, incluyendo momentos de limpieza o cambio de lote. Ese perfil permite discutir si conviene un equipo individual, una central o una regulación por demanda. Debe comprobarse también el tiempo admisible de recuperación cuando entra en servicio la combinación de tomas más exigente.
Temperatura, humedad y condensación
La corriente puede enfriarse entre el proceso y la bomba, cambiando la cantidad de líquido presente. Por eso interesa conocer la temperatura de origen, la de aspiración del equipo y las condiciones ambientales, además del contenido de humedad cuando resulte relevante. Diferencie el líquido ya arrastrado del vapor que puede condensar después. El diseño de separación, drenaje y conducción debe partir de esas condiciones; una bomba descrita como seca no elimina por sí misma el riesgo de recibir humedad incompatible.
Composición y compatibilidad del gas
Identifique qué gases o vapores permanecen tras retirar los residuos visibles. Aporte las fichas de las sustancias del proceso y señale cambios de producto, limpieza o desinfección que modifiquen la mezcla. La compatibilidad se confirma para materiales, temperatura, concentración y versión concreta del equipo; el nombre de una familia no basta. Si el proceso exige una ejecución especial, esa condición debe quedar expresada desde la consulta para que la revisión abarque bomba, separación, instrumentación y destino del escape.
Disponibilidad y condiciones del emplazamiento
La continuidad necesaria determina qué ocurre durante mantenimiento, vaciado del receptor o parada de una unidad. Describa el impacto de una interrupción y las posibilidades de operar parcialmente. Añada temperatura ambiente, altitud, ventilación, alimentación eléctrica y espacio real para intervención. Estos datos permiten revisar la integración del equipo y la eventual reserva sin prometer que una segunda bomba resolverá cualquier contingencia. La disponibilidad depende también de elementos comunes: colectores, energía, separación y control pueden limitar todo el conjunto.
UN PROCESO EN DISTINTOS SECTORES
Aplicaciones concretas en la industria
Captación en puestos de soldadura electrónica
En una estación de soldadura electrónica, la toma puede acompañar al puesto o integrarse en un recinto de proceso. La consulta debe describir la geometría de captación, los consumibles empleados y la cantidad de estaciones que funcionan simultáneamente. La separación de partículas y el eventual tratamiento de componentes gaseosos tienen funciones diferentes. Conviene definir la comprobación de captación con el proceso representativo y repetirla cuando cambian la herramienta, la posición del trabajo o la distribución de la línea.
Industria electrónicaExtracción asociada a soldadura láser
La generación localizada de residuos en un proceso láser exige estudiar cómo se recoge la corriente cerca de la zona de trabajo y cómo se conduce hacia la separación. Material procesado, régimen de operación y configuración de la máquina aportan datos para caracterizar esa corriente. Una integración útil contempla accesibilidad del receptor, evolución de los filtros y coordinación con el control de la máquina. La bomba se evalúa por la demanda del sistema completo, sin deducirla de la potencia nominal del láser.
Industria del láserRecogida de mezclas de aire y agua en obra
En un sistema de drenaje por vacío, el aire impulsa la recogida de una mezcla que debe separarse antes de alcanzar la bomba. El nivel del receptor, la entrada variable de agua y las condiciones de las conexiones cambian durante el trabajo. Para la selección resulta útil conocer la configuración de aspiración y descarga del líquido, la suciedad presente y el perfil de demanda. La solución requiere coordinar el circuito de gas con la retirada de agua; una bomba de vacío no sustituye esa separación.
ConstrucciónLimpieza industrial centralizada o móvil
Una red de limpieza puede reunir tomas con mangueras, boquillas y residuos diferentes. La comparación debe incluir la rama más larga, los materiales que realmente se recogerán y las tareas que coinciden. Un sistema móvil añade restricciones de traslado, alimentación y espacio para vaciar el receptor. En ambos casos, la prueba de aceptación debe representar la operación prevista: recoger el material definido durante un periodo suficiente para observar la carga de separación, manteniendo las condiciones de uso establecidas.
Fabricación de maquinaria y robóticaRedes de recogida de aguas residuales por vacío
La aspiración de una red de aguas residuales combina entradas variables de gas y líquido con una gestión específica del material recogido. El diseño debe establecer dónde termina el transporte de la mezcla y dónde empieza el bombeo del gas separado. Conviene aportar secuencias de apertura, condición de los recipientes, composición prevista del gas y necesidades de disponibilidad. La revisión de una bomba candidata debe encajar en ese esquema y comprobar su compatibilidad con la corriente que recibirá después de la separación.
Medioambiente y tratamiento de aguasExtracción en operaciones alimentarias automatizadas
En operaciones automatizadas de procesamiento alimentario, la recogida de residuos puede integrarse en una secuencia de producción y limpieza. El responsable del proceso debe identificar productos, líquidos de lavado, temperaturas y posibles cambios entre etapas. Esos datos orientan la segregación de corrientes y la selección de materiales y separación. El vacío se valida con las condiciones reales de producción, mientras los requisitos higiénicos del conjunto se documentan específicamente; una familia de bombas no constituye por sí sola una validación de la instalación.
Alimentación y envasado primarioDECISIONES CON CONTEXTO
Tres ejemplos para orientar el análisis
Los siguientes ejemplos son hipotéticos. Sirven para comparar decisiones y preparar comprobaciones sobre un proceso real.
Ejemplo hipotético de una línea con nuevas tomas
Una planta quiere añadir dos puestos a una extracción existente que funciona correctamente con un único puesto abierto. La primera decisión consiste en registrar cuánto tiempo coinciden las demandas y medir la presión en una toma próxima y en la rama futura más alejada. También se revisa si el separador admite la carga adicional y cuánto aumenta su pérdida de presión durante el turno.
Si el límite aparece en el conducto común, ampliar únicamente la bomba puede dejar sin resolver la captación. La propuesta se compara con una redistribución de ramales y con la capacidad útil de los equipos candidatos. La verificación final reproduce las coincidencias acordadas y comprueba las tomas, la separación y la recuperación del sistema. El ejemplo ilustra un método de evaluación; no asigna un tamaño de bomba sin datos de la instalación.
Ejemplo hipotético de un receptor con entradas de líquido variables
Un equipo de recogida presenta un funcionamiento estable al inicio y requiere paradas de vaciado cada vez más frecuentes durante una operación de lavado. El análisis separa tres cuestiones: cuánto líquido llega, cómo cambia el nivel del receptor y qué gas recibe la bomba. Los registros permiten saber si el cambio procede del proceso, de una retirada de líquido insuficiente o de una señal de nivel que necesita revisión.
La decisión puede afectar a la secuencia de descarga, a la capacidad del receptor o a la separación adicional de gotas. Antes de modificar el caudal de aspiración se comprueba que la etapa previa cumpla su función. Una prueba representativa del lavado verifica autonomía, gestión del nivel y continuidad de captación, con los límites y respuestas del sistema documentados.
Ejemplo hipotético de una extracción que pierde rendimiento al final del turno
Una estación con aspiración localizada cumple al arrancar, pero necesita acercar progresivamente la toma para obtener el mismo resultado. En lugar de asumir desgaste de la bomba, se compara el estado del circuito al comienzo y al final del trabajo: posición de la boca, presión en aspiración, diferencia de presión del filtro y carga acumulada en el receptor.
Si la pérdida coincide con la carga del filtro, la discusión se centra en superficie filtrante, pre separación, frecuencia de intervención y margen de presión disponible. Si los datos apuntan a otra parte del circuito, se investiga esa rama de forma específica. La aceptación de la mejora incluye el periodo de trabajo completo previsto, porque una comprobación breve con todos los elementos limpios no demuestra estabilidad durante el turno.
PASAR DE LA NECESIDAD A LOS DATOS
Cómo plantear la selección
Definir el resultado y la frontera del suministro
Empiece por una descripción verificable: qué se quiere retirar, desde dónde y durante cuánto tiempo. Identifique qué componentes ya existen y cuáles deben formar parte de la propuesta: tomas, red, separación, bomba, control y descarga. Esta frontera evita comparar una oferta de bomba suelta con otra que resuelve el sistema completo. Acordar desde el inicio quién aporta los datos del proceso y quién valida la captación permite preparar una consulta concreta y asignar responsabilidades de integración sin dejar huecos entre equipos.
Construir un perfil de demanda representativo
Prepare los estados de operación que deben cubrirse: demanda mínima, uso habitual, máxima coincidencia normal y momentos de limpieza o cambio de producto. Para cada estado, indique las tomas activas y el criterio de funcionamiento aceptable. No agregue márgenes independientes sin explicación, porque pueden acumularse y conducir a una selección desproporcionada. Mantenga visible qué datos son medidos, cuáles proceden de la máquina y cuáles son hipótesis pendientes de ensayo; la propuesta podrá actualizarse de forma trazable cuando esas hipótesis se resuelvan.
Cerrar la solución de separación previa
Defina la carga que la bomba no debe recibir y la condición esperada del gas a su entrada. Revise receptor, filtración, separación de gotas y cualquier tratamiento adicional necesario para el proceso. La selección incluye cómo se conoce el estado de esos elementos y qué sucede al alcanzar sus límites de servicio. Pida que se documenten capacidad, pérdidas previstas y mantenimiento del conjunto de separación. Un filtro integrado en la bomba debe analizarse según su función específica; su presencia no demuestra que sustituya las etapas del sistema.
Trasladar la necesidad del proceso a la entrada de la bomba
Con la red y la separación definidas, relacione el caudal requerido con la presión que tendrá que proporcionar el equipo. Incluya el estado habitual de carga de los filtros y el recorrido más desfavorable que forme parte del servicio acordado. La comparación se hace sobre la curva y las condiciones del modelo, no mediante una equivalencia entre kilovatios y capacidad de aspiración. Solicite que la propuesta identifique el punto de trabajo previsto y explique las condiciones que podrían desplazarlo durante la operación.
Comparar tecnologías según la corriente y el servicio
Las paletas secas ofrecen una cámara de bombeo sin aceite; las lubricadas incorporan aceite en su funcionamiento; las garras y los tornillos emplean principios de compresión diferentes. Estas diferencias deben relacionarse con el gas, el nivel de vacío, la curva útil y el mantenimiento previsto. Un refuerzo Roots se estudia como parte de un conjunto con bomba previa compatible. La revisión debe distinguir atributos de la familia y características de la versión ofertada, incluyendo accesorios y documentación que permitan comprobar la selección.
Elegir regulación y continuidad con datos
Si la demanda cambia, compare las formas de adaptar el sistema dentro del funcionamiento permitido por el fabricante: secuenciación de unidades, control de tomas o variación de velocidad en una configuración adecuada. Defina dónde se mide la variable de control y qué respuesta necesita el proceso. Para una instalación que requiere continuidad, estudie qué elementos quedarían fuera de servicio durante mantenimiento y cuáles son compartidos. La reserva debe responder a una contingencia concreta, junto con un procedimiento de comprobación y una estrategia de mantenimiento.
Acordar aceptación, documentación y coste de operación
Antes de cerrar la elección, establezca cómo se verificará el resultado y durante qué condición de carga. Incluya caudal o presión en los puntos acordados, estabilidad de captación, comportamiento de la separación y consumo medido cuando forme parte de la comparación. Solicite documentación del modelo, lista de consumibles, repuestos Original BECKER aplicables y criterios de mantenimiento. Para valorar el coste, considere energía, elementos filtrantes, retirada de residuos y tiempo de intervención. Una comparación útil mantiene iguales el servicio exigido y las condiciones del ensayo.
DEL PROCESO AL EQUIPO
Equipos y familias BECKER
Estas referencias permiten estudiar tecnologías relacionadas con la aplicación. La idoneidad del modelo, su ejecución y los accesorios se confirma con el punto de trabajo y las condiciones del sistema.
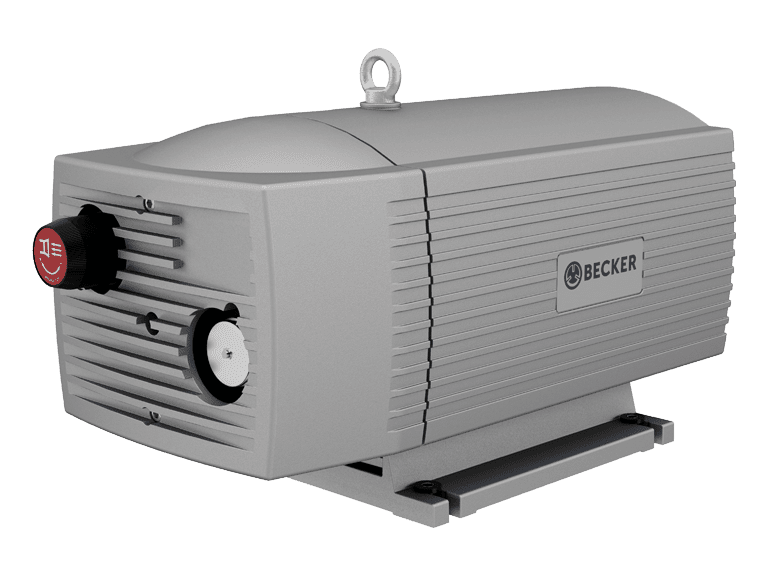
BECKER VT 4.40
Modelo de paletas secas que permite revisar una alternativa concreta de vacío sin aceite en la cámara de bombeo. La ficha ofrece un punto de partida para una extracción cuya demanda y corriente separada encajen en sus condiciones.
Qué confirmar
Confirmar caudal a la presión de trabajo, versión eléctrica, régimen permitido y condición del gas. Prever separación de líquidos y partículas antes del equipo; el nombre del modelo no determina la compatibilidad con cada residuo.
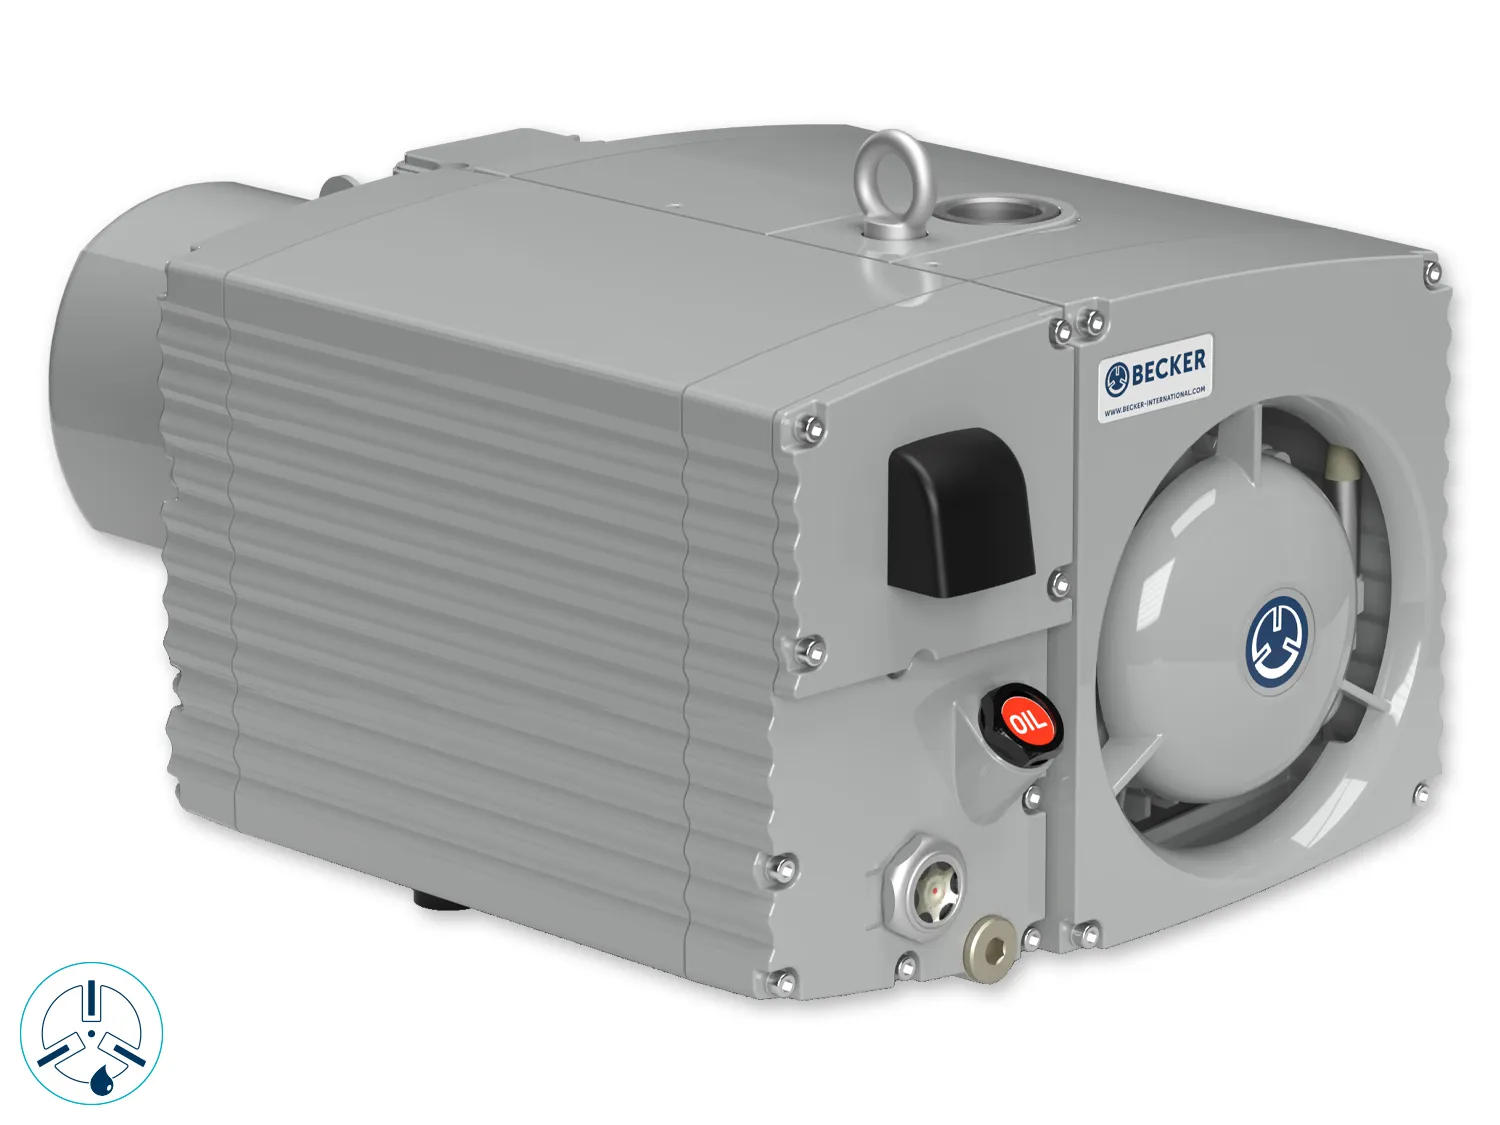
BECKER U 5.101
Modelo de paletas lubricadas disponible con ficha propia para estudiar una configuración cuya presión requerida justifique esta tecnología. Permite comparar curva, integración y mantenimiento del aceite con las demás alternativas del sistema.
Qué confirmar
Revisar la ejecución exacta, la composición del gas y los requisitos de mantenimiento y escape. La separación previa debe impedir la entrada de líquidos y sólidos; una imagen de la serie no acredita variantes especiales.
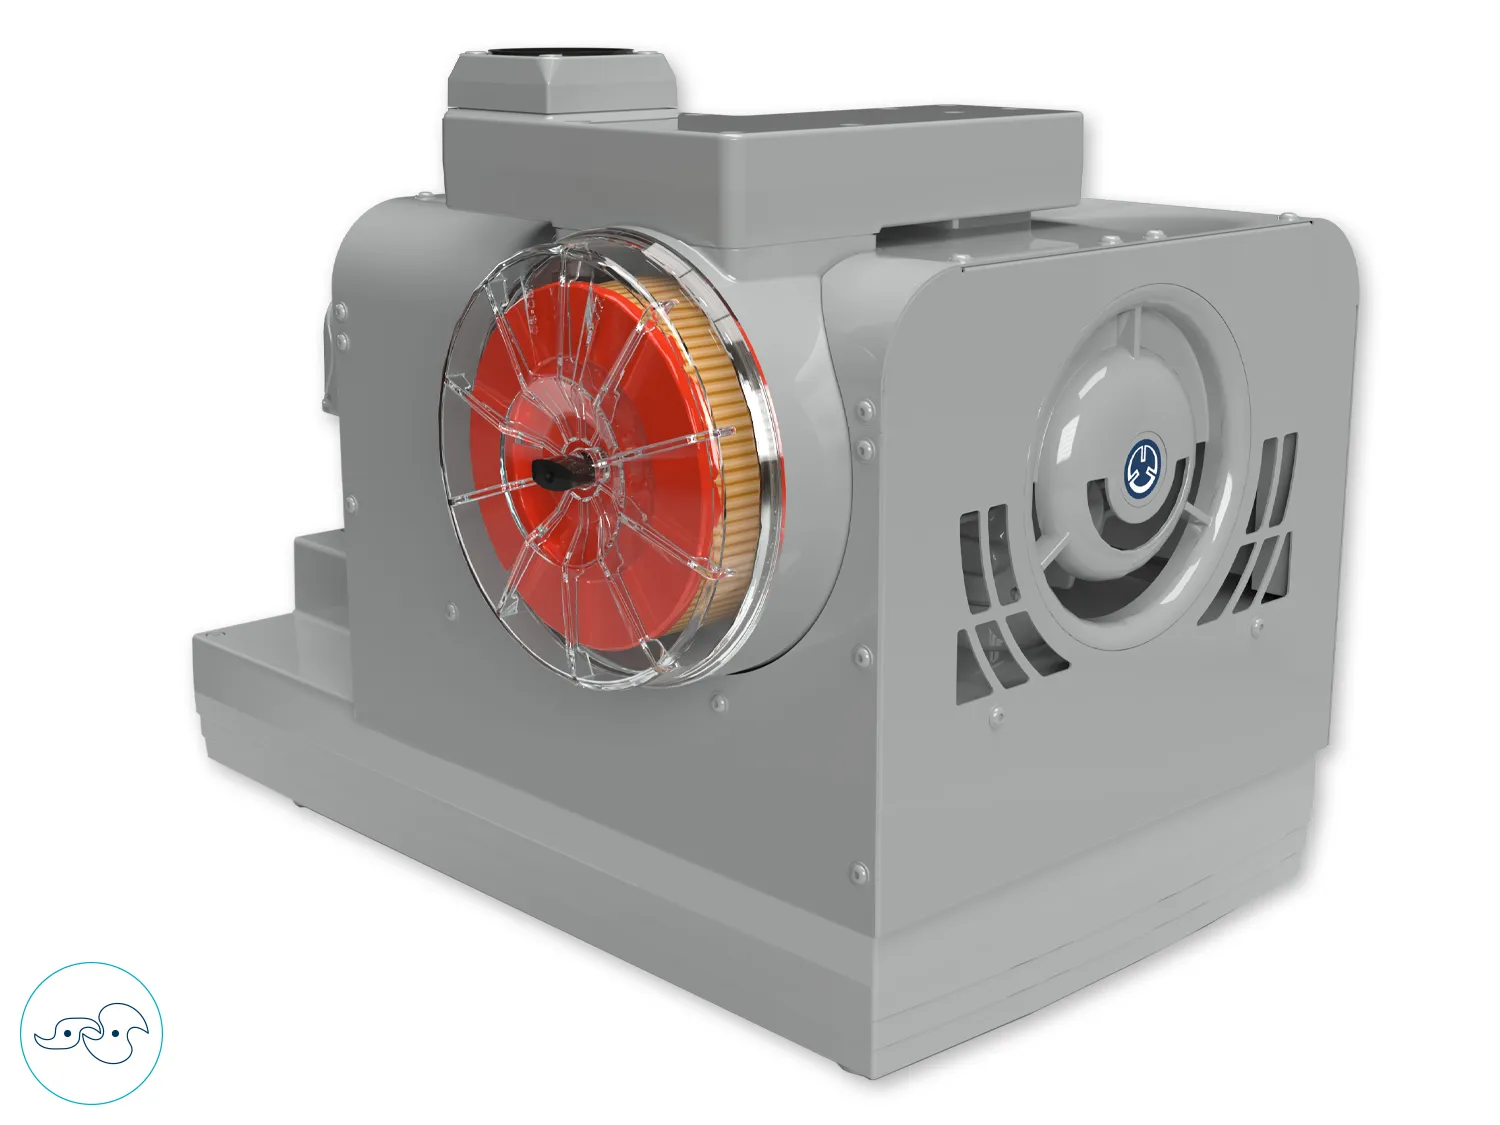
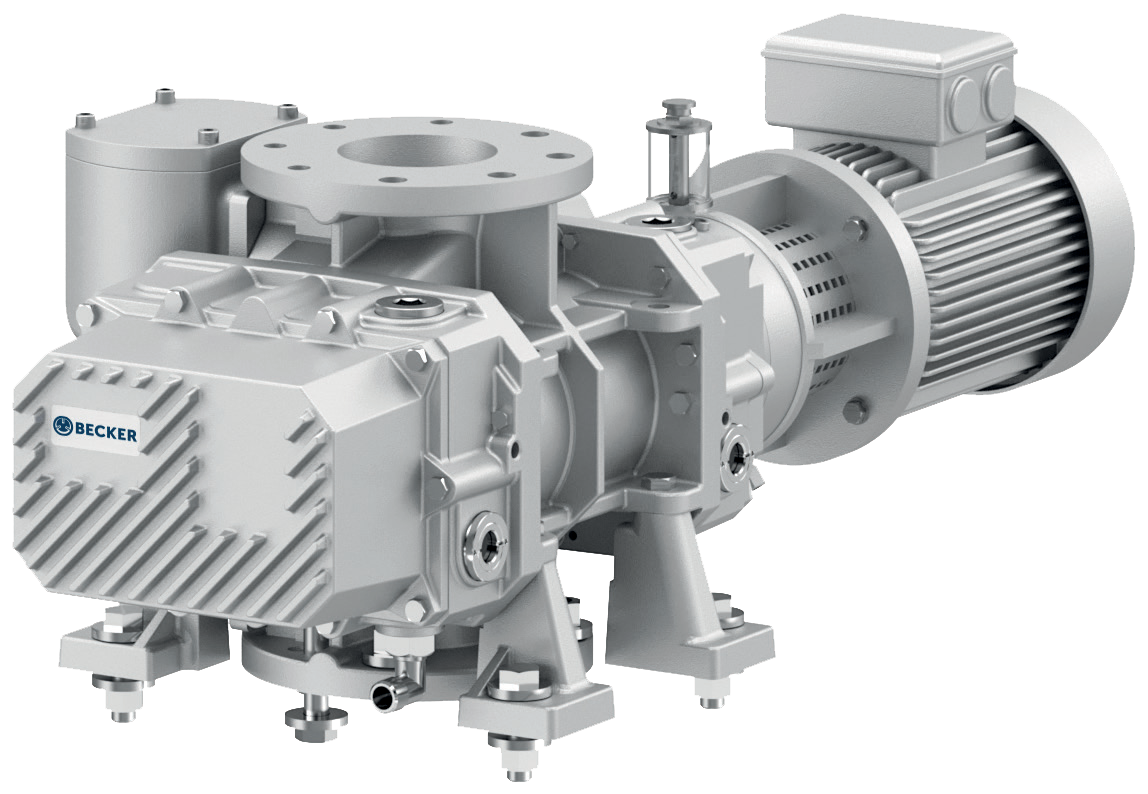
Familia BECKER BCV de garra
Familia de compresión seca mediante rotores de garra sin contacto. Su página permite explorar configuraciones BCV y opciones de control para una demanda de extracción documentada. La fotografía corresponde a un BCV 150 y representa una opción de la familia.
Qué confirmar
Seleccionar el tamaño y la variante según curva y condiciones del servicio. Comprobar filtro, regulación y compatibilidad declarada; una versión con filtro integrado mantiene la necesidad de revisar la separación previa del proceso.
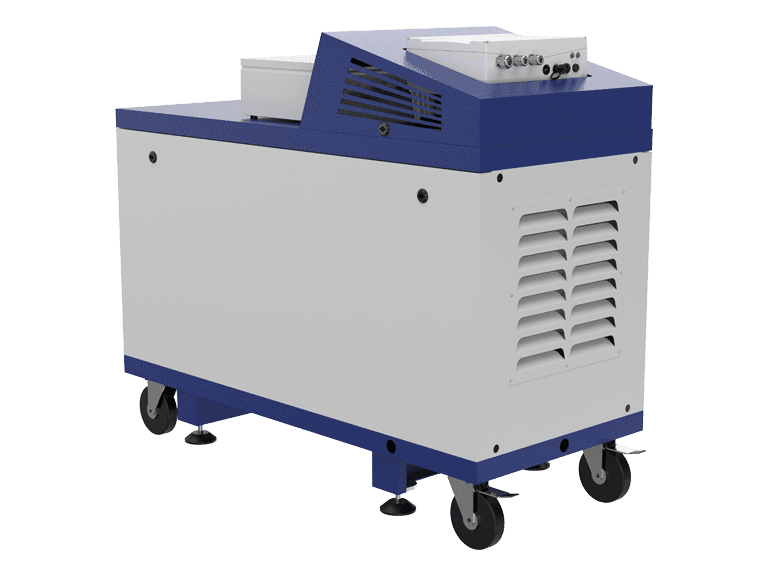
Familia BECKER VADS de tornillo
Familia de tornillo con cámara de compresión seca que puede estudiarse para un suministro de vacío integrado en el proceso. La página reúne modelos y documentación técnica; la fotografía muestra el VADS 250 como referencia de la familia.
Qué confirmar
Definir modelo, punto de trabajo, integración de control y condiciones admitidas del gas. Revisar el sistema de separación antes de la aspiración y las necesidades de ventilación y mantenimiento del equipo seleccionado.
Refuerzo Roots BECKER RBP
Familia de refuerzo lobular para evaluar un conjunto que necesite aumentar capacidad de bombeo dentro de un rango de trabajo determinado. Se plantea junto con una bomba previa compatible; la imagen identifica la familia RBP.
Qué confirmar
Verificar la combinación completa, sus curvas, secuencia y límites operativos. No seleccionarlo como sustitución aislada de una bomba de extracción. Los separadores de líquidos y partículas deben proteger al conjunto desde su entrada.
INTEGRAR Y COMPROBAR
Instalación y puesta en servicio
Ubicar la separación y prever su vaciado
El plano debe mostrar de forma inequívoca que líquidos y partículas se retienen antes de la bomba. Reserve acceso para extraer recipientes y elementos filtrantes sin desmontajes innecesarios de la red. Defina cómo se realiza el vaciado y qué estado debe adoptar el sistema durante esa operación, según el diseño del receptor. Los avisos de nivel o de carga necesitan una respuesta descrita y comprobable. Evite que una mejora de accesibilidad deje conexiones expuestas a golpes, entradas de aire o montajes ambiguos.
Revisar el trazado y la resistencia de los componentes
Utilice componentes previstos para las condiciones de vacío y temperatura del circuito, con una instalación mecánica acorde con sus instrucciones. Compruebe apoyos, uniones, radios de las mangueras y zonas donde puedan acumularse residuos o condensados. El trazado debe permitir inspeccionar y mantener los elementos que concentran pérdidas. Antes de aceptar una ampliación, revise el conducto compartido por varias tomas: su sección y configuración influyen sobre todas las ramas conectadas, aunque cada manguera individual parezca correctamente dimensionada.
Situar instrumentos donde expliquen el proceso
Una única lectura junto a la bomba puede ser insuficiente para diagnosticar una red extensa. Seleccione puntos de medición que permitan relacionar captación, pérdida en separación y condición de aspiración. Identifique unidades, referencias de presión y rangos, evitando comparar lecturas de instrumentos que representan magnitudes diferentes. La instrumentación debe ser compatible con el medio y permitir una interpretación sencilla. Un registro inicial de funcionamiento aceptado servirá como referencia cuando cambien los filtros, el producto o la distribución de las tomas.
Resolver ventilación, calor y escape
Ubique el equipo de modo que se respeten los espacios y las condiciones de ventilación indicados para el modelo. Considere otras máquinas que calientan el recinto y la temperatura durante el periodo más exigente. La conducción de escape debe evaluarse con sus pérdidas y con la composición del gas descargado; no basta con que físicamente pueda conectarse. Documente el recorrido y los componentes de descarga para que futuras modificaciones no alteren una condición importante sin revisión técnica del conjunto.
Integrar estados de funcionamiento y paradas
Defina cómo se coordinan bomba, válvulas, captación y separación durante arranque, operación, vaciado y parada. Los estados de alarma deben tener un significado operativo claro para quienes utilizan la instalación. Las comprobaciones eléctricas y mecánicas corresponden a personal competente, siguiendo las instrucciones del equipo y con las condiciones de aislamiento necesarias para intervenir. La puesta en marcha debe ensayar las secuencias previstas sin anular protecciones, y registrar qué respuesta se espera cuando el proceso deja de estar disponible.
Preparar mantenimiento y una referencia inicial
Entregue una relación accesible de componentes, consumibles y repuestos Original BECKER adecuados al modelo e índice cuando aplique. Registre presiones, condiciones de carga, temperatura y configuración de tomas durante una operación aceptada. Esa referencia ayuda a detectar cambios graduales sin depender únicamente de impresiones del operador. Organice las intervenciones del separador y de la bomba con sus instrucciones respectivas. La frecuencia debe ajustarse al servicio real y a los criterios del fabricante, sin confundir funcionamiento en seco con ausencia de mantenimiento.
OBSERVAR ANTES DE CAMBIAR EL EQUIPO
Síntomas y comprobaciones
La bomba indica vacío elevado pero la toma aspira poco
Posibles causas
Una restricción entre la toma y la bomba puede permitir una presión baja en aspiración mientras limita el caudal que llega desde el proceso. El filtro cargado, una manguera deformada o una válvula en posición incorrecta son posibilidades que deben distinguirse.
Qué comprobar
Compare lecturas en puntos definidos y el historial de pérdida del separador. Revise la configuración de la rama con el sistema en condiciones de inspección seguras. Evite concluir que aumentar el vacío resolverá el problema sin localizar primero la restricción.
Todas las tomas pierden capacidad al conectarse otra rama
Posibles causas
La demanda conjunta puede superar el punto de trabajo previsto, o el conducto común puede introducir una pérdida que no aparece con una sola toma. También puede existir una entrada de aire no prevista en la rama incorporada.
Qué comprobar
Contraste la simultaneidad real con la condición de diseño y registre la respuesta del colector y de las tomas. Examine planos y posiciones operativas antes de proponer más capacidad. La comprobación debe separar la limitación de red de la limitación del equipo.
Solo una toma presenta un rendimiento irregular
Posibles causas
La causa puede encontrarse en su boquilla, manguera, derivación o posición respecto al material. Un cambio de herramienta o de recorrido puede alterar la captación aunque el resto del sistema conserve sus condiciones habituales.
Qué comprobar
Compare esa rama con su configuración aceptada y observe en qué fase del trabajo aparece la variación. Revise daños, acumulaciones y cambios de uso mediante una inspección prevista. Mantener estable la comparación evita atribuir a la bomba un problema localizado en el punto de trabajo.
El receptor alcanza su nivel de servicio antes de lo habitual
Posibles causas
Puede haber aumentado la carga de líquido o residuos, reducido la capacidad disponible por acumulación, o cambiado la frecuencia de retirada. La indicación de nivel también requiere comprobarse si no concuerda con el comportamiento del proceso.
Qué comprobar
Relacione los tiempos de llenado con lotes, lavados y secuencias de descarga. Revise el estado y las señales según el procedimiento del receptor. Si existe riesgo de arrastre hacia la bomba, aplique la respuesta prevista por el sistema y solicite la revisión de la separación.
Aparece humedad o residuo después de la etapa de separación
Posibles causas
La eficiencia de separación puede no corresponder a la carga actual, el recipiente puede estar fuera de su condición prevista o el flujo puede contener vapor que condensa más adelante. Son fenómenos distintos y requieren datos diferentes.
Qué comprobar
Documente dónde se observa el material, su relación con el ciclo y las temperaturas disponibles. Revise compatibilidad y funcionamiento del separador con personal competente. No continúe una prueba destinada a forzar el paso de mezcla a la bomba ni interprete la ausencia de gotas visibles como compatibilidad demostrada.
La temperatura del equipo aumenta respecto a su referencia
Posibles causas
La ventilación, la temperatura ambiente, una condición de operación diferente o una restricción de descarga pueden modificar el comportamiento térmico. El aumento debe valorarse frente a los límites y señales del modelo concreto.
Qué comprobar
Compare las condiciones registradas con la puesta en marcha y revise externamente las entradas de refrigeración y el entorno accesible. Consulte las indicaciones del fabricante antes de intervenir. Si actúa una protección, investigue la causa conforme al procedimiento; reinicios repetidos no constituyen una solución.
El sistema arranca y se detiene con demasiada frecuencia
Posibles causas
Puede existir una relación inadecuada entre el perfil de demanda, la medición y la lógica de control. Fugas, válvulas que oscilan o una modificación de las tomas también pueden alterar una secuencia que antes era estable.
Qué comprobar
Registre cuándo se producen los cambios de estado y qué tomas están activas, sin modificar a ciegas los ajustes. Revise la ubicación y lectura del sensor, así como el régimen permitido de la unidad. La corrección debe conservar las condiciones exigidas por el proceso y por el fabricante.
Cambian el olor o el aspecto de la descarga
Posibles causas
El proceso puede haber incorporado otra sustancia, una etapa de limpieza distinta o una variación de temperatura. La separación de sólidos y gotas no asegura la retirada de todos los componentes gaseosos, por lo que el cambio merece una revisión de composición.
Qué comprobar
Identifique el momento y los materiales asociados sin utilizar el olor como método de evaluación de exposición. Comunique la variación al responsable del proceso y revise el tratamiento y destino de descarga. La investigación debe seguir el procedimiento de la instalación y la documentación de las sustancias.
DUDAS DE SELECCIÓN Y OPERACIÓN
Preguntas frecuentes
¿Qué diferencia hay entre extracción y evacuación?
En extracción suele mantenerse una corriente que retira gas y material arrastrado desde un punto de trabajo. En evacuación, el objetivo principal es reducir la presión de un volumen. Algunos procesos combinan ambas fases, pero sus datos de selección cambian: la extracción exige describir caudal útil, entrada de carga y pérdidas, mientras una evacuación necesita además volumen, presión inicial, presión final y tiempo. Conviene identificar qué fase domina el servicio que debe cubrir el equipo.
¿Puede la bomba recibir directamente agua o residuos sólidos?
La aplicación debe disponer de separación previa para impedir que líquidos y sólidos lleguen a la bomba de vacío. La capacidad para generar aspiración no equivale a una aptitud para bombear directamente esa mezcla. El separador se selecciona según la carga real y debe gestionar llenado, retirada de residuos y condición del gas entregado. Cualquier compatibilidad específica requiere confirmar el modelo, su ejecución y las instrucciones de uso correspondientes.
¿Es suficiente el filtro incorporado en la bomba?
Depende de la función y capacidad declaradas para ese filtro y de la carga que produce la instalación. Un elemento integrado no debe darse por equivalente a un receptor de líquidos o a un sistema completo de separación industrial. Hay que comprobar qué retiene, cuánto admite, qué pérdida introduce y cómo se conoce su estado. El diseño debe demostrar que la corriente a la entrada de la bomba cumple las condiciones previstas durante el servicio.
¿Qué significa que una bomba sea sin aceite?
Describe el funcionamiento de la cámara de bombeo o compresión de la tecnología indicada, según la documentación del fabricante. No significa que pueda recibir cualquier contaminante, que no necesite filtros o que carezca de todos los elementos de mantenimiento. En la selección interesa saber qué condición del gas exige el proceso y cómo se protegerá la bomba. La ausencia de aceite en la cámara es un atributo concreto dentro de esa evaluación.
¿Un equipo con más potencia siempre mejora la extracción?
No existe una correspondencia suficiente entre potencia del motor y resultado en la toma. Importan la curva de caudal frente a presión, las pérdidas del circuito, la separación y la geometría de captación. Un equipo mayor puede seguir limitado por una restricción del conducto o por una entrada mal situada. La propuesta debe mostrar el punto de trabajo esperado y explicar qué problema resolverá la capacidad adicional, con una verificación representativa del proceso.
¿Cómo se decide entre una central y equipos individuales?
La comparación parte del número de puntos, su simultaneidad, distancia, compatibilidad de corrientes y necesidades de disponibilidad. Una central requiere revisar las pérdidas de distribución y los elementos compartidos; las unidades individuales exigen espacio, mantenimiento y alimentación en cada ubicación. Puede ser conveniente separar servicios con sustancias o ciclos diferentes. Elija la arquitectura comparando el mismo nivel de servicio y considerando cómo se mantendrá la producción durante las intervenciones previstas.
¿Cuándo puede interesar una regulación de velocidad?
Puede estudiarse cuando la demanda cambia y existe una configuración compatible del equipo y su control. Para evaluarla se necesita el perfil de trabajo, el punto de medición y los límites permitidos de operación. El ahorro depende de la situación concreta y debe estimarse con condiciones comparables, sin aplicar un porcentaje universal. La regulación tampoco elimina fugas, sustituye la separación ni corrige por sí sola una captación mal configurada.
¿Cómo afectan los filtros al tamaño de la bomba?
Los filtros añaden una pérdida de presión que cambia con el caudal y con su carga. La selección debe contemplar la condición de servicio acordada, además del elemento limpio, para mantener la extracción hasta el momento previsto de intervención. Se necesita información del conjunto filtrante y un criterio verificable para su mantenimiento. Sobredimensionar la bomba sin evaluar esa pérdida puede trasladar el problema al consumo o a otro componente del sistema.
¿Qué aporta un refuerzo Roots a un sistema de extracción?
Un refuerzo Roots se estudia como una etapa de aumento de capacidad de bombeo en un sistema adecuadamente combinado con una bomba previa. Su utilidad depende de la presión de trabajo y de la compatibilidad del conjunto, no únicamente de la cantidad de tomas. Requiere revisar curvas, secuencias y límites de ambos equipos. No sustituye la separación de material ni debe interpretarse como una bomba universal independiente para cualquier corriente de extracción.
¿Se pueden unir corrientes de procesos distintos?
Solo después de evaluar sus sustancias, temperaturas, cargas y secuencias. Mezclar corrientes puede cambiar la separación necesaria, la compatibilidad del gas o la forma de gestionar los residuos. También puede crear una demanda simultánea diferente de la prevista. La consulta debe identificar cada origen y los estados en que se conectan. Si la evaluación del proceso exige mantenerlas separadas, la arquitectura de vacío debe respetar esa condición en colectores, receptores y descarga.
¿Cada cuánto debe mantenerse el sistema?
La frecuencia se establece a partir de las instrucciones de cada componente, las horas de trabajo y la carga real. Separador, filtros, bomba y control tienen necesidades distintas. Es útil registrar diferencias de presión, tiempos de llenado y condiciones de funcionamiento para detectar tendencias. Los repuestos Original BECKER se identifican por el equipo correspondiente. Una fecha de calendario puede formar parte del plan, pero no debe ocultar señales de saturación o una modificación importante del proceso.
¿Qué debe demostrar una prueba de aceptación?
Debe comprobar que las tomas cumplen la función acordada durante estados representativos, incluida la simultaneidad y la carga de separación previstas. La prueba relaciona observación del proceso con mediciones en puntos definidos y verifica secuencias de vaciado, regulación y parada. El protocolo debe indicar condiciones, instrumentos, criterios y responsables. Esa evidencia permite distinguir lo que se ha demostrado de condiciones futuras o materiales distintos que todavía necesitarían una revisión.
HABLAR EL MISMO IDIOMA
Un glosario para tu proyecto
- Captación
- Recogida de la corriente en el lugar donde se genera o necesita retirarse. Su eficacia depende de la toma, su posición y el flujo disponible.
- Caudal de aspiración
- Volumen de gas que entra por unidad de tiempo en un punto definido. Debe acompañarse de las condiciones de presión y temperatura utilizadas como referencia.
- Presión absoluta
- Presión medida respecto al vacío absoluto. Permite expresar el estado del gas sin confundirlo con una lectura de diferencia respecto a la atmósfera local.
- Pérdida de presión
- Diferencia de presión necesaria para que el flujo atraviese un tramo o componente. Aumenta la exigencia del sistema entre la captación y la bomba.
- Separación previa
- Etapa situada antes de la bomba que retiene líquidos o sólidos arrastrados. Su capacidad y función deben corresponder a la mezcla real del proceso.
- Arrastre
- Transporte de gotas o partículas junto con la corriente gaseosa. Debe distinguirse de un vapor que permanece en fase gaseosa y puede condensar posteriormente.
- Simultaneidad
- Coincidencia temporal de las demandas conectadas a una red. Se utiliza para definir los estados que debe atender el sistema durante su funcionamiento previsto.
- Punto de trabajo
- Combinación de presión y caudal en la que opera el equipo al conectarse al sistema. Cambia cuando varían demanda, restricciones o condiciones de regulación.
LLEGAR A LA CONVERSACIÓN CON DATOS ÚTILES
Prepara tu consulta
0 de 5 datos preparados
EXPORTVACIO · ESPECIALIZACIÓN EN VACÍO Y PRESIÓN
Tu proceso merece
una selección bien planteada
Reúne las mediciones, el esquema del circuito y las condiciones del material. Con esos datos podemos orientar la selección y revisar la documentación del equipo.
OTRAS ETAPAS DE TU INSTALACIÓN
Procesos que se conectan
Transporte neumático
Para estudiar el traslado de material entre un origen y un destino definidos mediante una corriente de gas, incluyendo alimentación, recepción y separación.
Explorar el proceso
Evacuación
Para procesos en los que el requisito principal es reducir la presión de un volumen dentro de un tiempo de ciclo.
Explorar el proceso
Desgasificación
Para operaciones que buscan retirar gas o vapor contenido en un material y requieren caracterizar lo que llega al sistema de vacío.
Explorar el procesoGuía editorial de Exportvacio · Actualizada el 18 de octubre de 2026 · Las escenas y los dibujos representan aplicaciones. Las fichas enlazadas aportan la documentación y las fotografías de los equipos BECKER.