APLICACIONES BECKER · 01 / 08
Fijación por vacíoTecnología BECKER
Sujetar una pieza con vacío permite dejar accesible su superficie para mecanizar, cortar, imprimir o inspeccionar. El resultado depende de la pieza, del apoyo y del aire que entra durante el trabajo. En ExportVacío analizamos esos datos para orientar la selección de bombas BECKER, distribución y control, desde un útil con juntas hasta una mesa dividida en zonas para distintos formatos de producción.
- Proceso y criterios de selección
- Equipos y documentación
- Asesoría desde Andorra
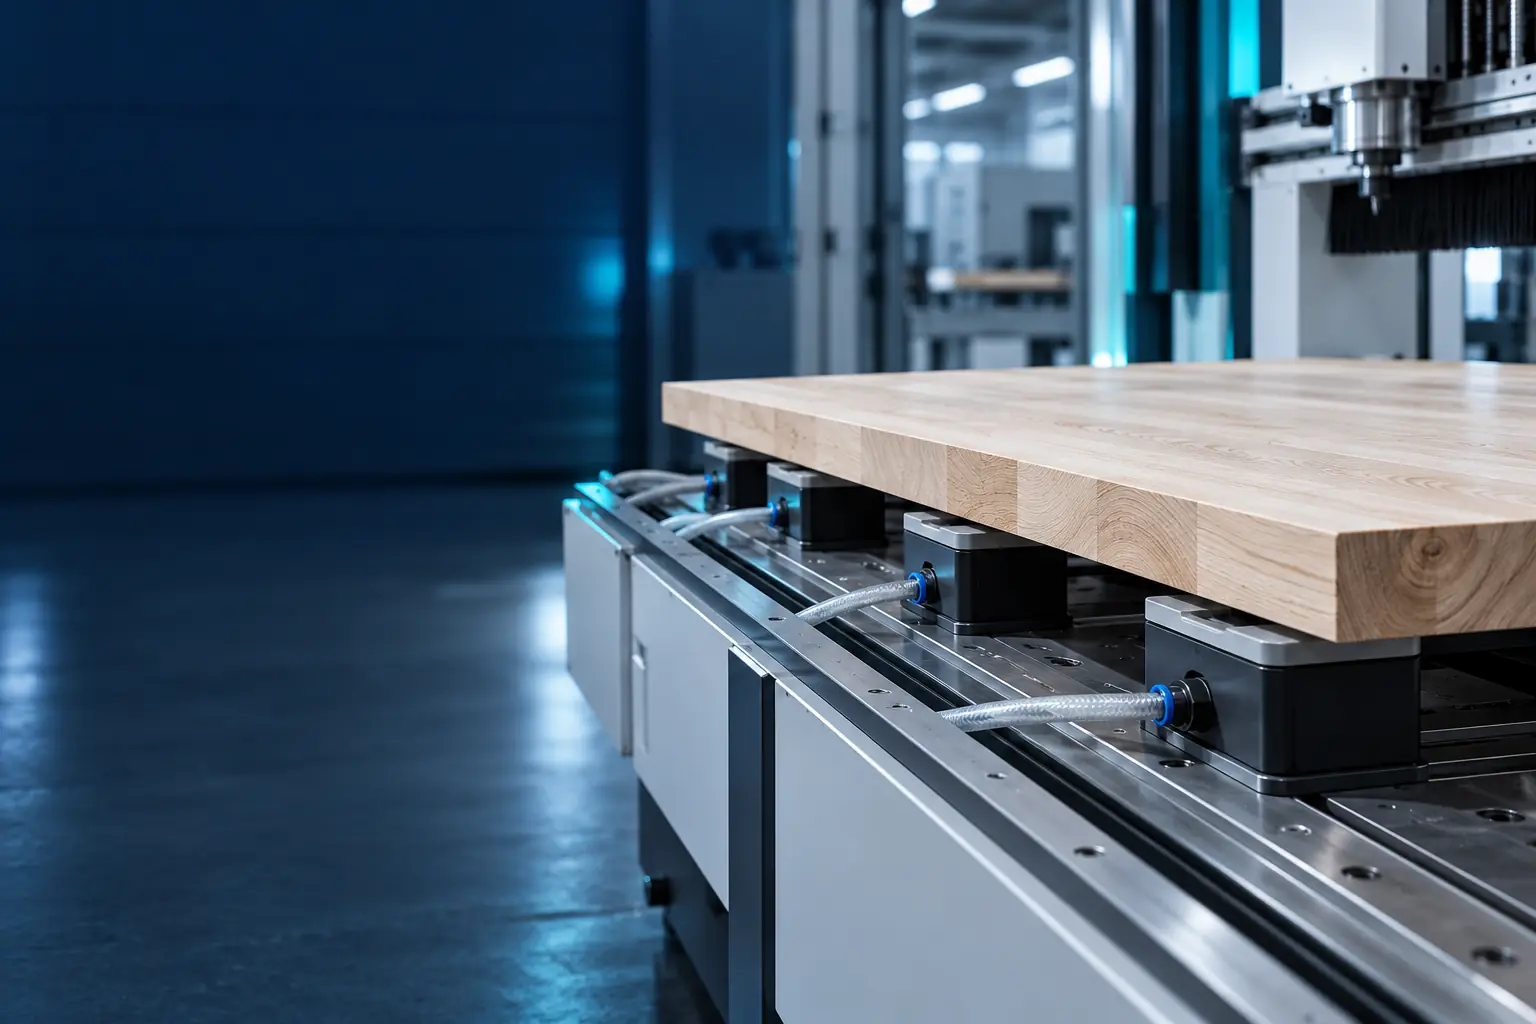
Escena conceptual creada con IA para Exportvacio
ENTENDER ANTES DE SELECCIONAR
El principio del proceso
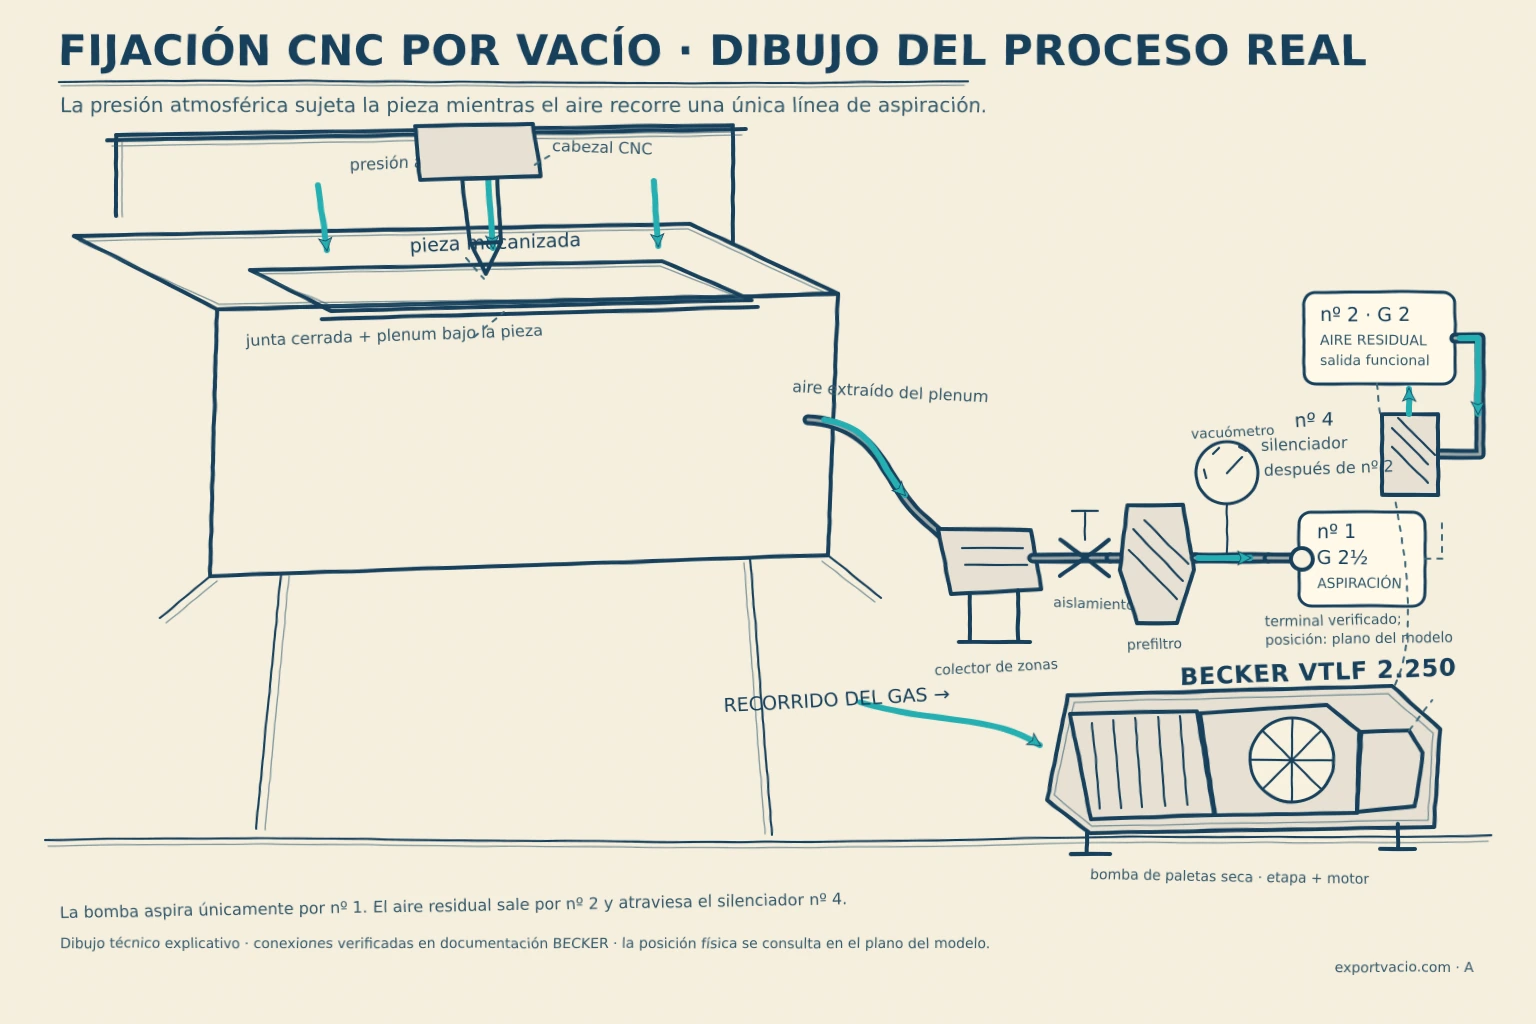
La fijación por vacío utiliza una diferencia de presión para mantener la pieza contra una superficie de apoyo. La bomba extrae aire del espacio comprendido entre la pieza y el útil; la presión atmosférica que actúa por el exterior produce la fuerza de apriete. El sellado, el área efectiva y la presión disponible junto a la pieza determinan cuánto de ese principio se convierte en sujeción útil.
Como primera aproximación estática, la fuerza normal se relaciona con el producto de la diferencia de presión por el área efectiva. Esa relación no describe por sí sola la resistencia al deslizamiento, los esfuerzos de corte ni la deformación de una lámina. Tampoco sustituye la comprobación del conjunto de apoyos, topes y juntas. Una pieza puede permanecer pegada a la mesa y, aun así, desplazarse durante una operación si las cargas laterales superan la capacidad real de sujeción.
El caudal cumple otra función: retirar el aire inicial y compensar las entradas que continúan a través de poros, juntas, perforaciones y zonas descubiertas. Una superficie poco permeable y bien sellada plantea una demanda diferente de la que presenta un tablero poroso o un corte que comunica el circuito con el ambiente. La curva de la bomba debe examinarse en las condiciones de trabajo.
Por eso comenzamos por la operación y la pieza. Después estudiamos el útil, el circuito y la secuencia de máquina. Con esa información resulta posible comparar tecnologías BECKER y definir qué comportamiento debe demostrarse en una prueba representativa de producción.
DEL PRINCIPIO A LA OPERACIÓN
Así funciona
Explora las fases del proceso
FASE 01
Sellar
La pieza cubre la zona activa y forma un espacio evacuable sobre el útil.
FASE 02
Sujetar
La diferencia de presión genera apriete mientras la bomba compensa el aire entrante.
FASE 03
Liberar
La admisión controlada de aire elimina la diferencia de presión al terminar el trabajo.
- 01
Preparar el apoyo y delimitar la zona
Ver esta etapa
La pieza necesita una referencia geométrica y una superficie que permita formar la cámara de aspiración prevista. Antes de aplicar vacío se comprueban apoyo, junta, limpieza y cobertura de las zonas activas. Un canal abierto fuera del contorno consume aire sin aportar fuerza sobre la pieza. En una mesa de formatos variables conviene registrar qué sectores quedan conectados para cada referencia. Esta preparación condiciona tanto la repetibilidad de posición como el caudal que exigirá después el circuito; aumentar potencia no corrige una zona mal delimitada.
- 02
Evacuar el volumen del útil
Ver esta etapa
Al conectar el vacío se retira el aire contenido en canales, cavidades, tubos y elementos de distribución. La presión desciende con una velocidad que depende de ese volumen, del paso disponible y de las entradas de aire. El tiempo útil se mide hasta alcanzar la condición que autoriza el trabajo, no hasta observar movimiento en el indicador de la bomba. Una conexión larga puede retrasar esta fase aunque el generador tenga capacidad suficiente. Registrar la curva permite separar una preparación lenta de un problema de mantenimiento durante el mecanizado.
- 03
Confirmar la condición de sujeción
Ver esta etapa
La máquina debe relacionar la señal de vacío con la configuración real del útil y la operación prevista. El valor de autorización se establece al validar la fijación, considerando área, material, apoyos y esfuerzos. La medición cerca de la zona de trabajo ayuda a detectar diferencias respecto al colector. Si existen varias zonas independientes, una lectura común puede ocultar una pérdida local. La confirmación incluye que la pieza esté asentada y que el programa corresponda al formato cargado; una presión correcta no identifica por sí sola un posicionamiento equivocado.
- 04
Mantener la pieza durante la operación
Ver esta etapa
Durante el trabajo cambian las condiciones: aparecen esfuerzos de herramienta, se descubren poros, se abren cortes o se modifica la superficie apoyada. El sistema debe compensar el aire entrante y conservar la condición de sujeción validada durante esos cambios. Conviene observar la presión a lo largo del programa completo y vincular los descensos a operaciones concretas. Esa información permite decidir si hay que modificar la zonificación, el apoyo, la secuencia o la generación de vacío. El valor inicial aislado no representa necesariamente el momento más exigente del ciclo.
- 05
Liberar y preparar la siguiente pieza
Ver esta etapa
Terminada la operación, el circuito admite aire de forma controlada para eliminar la diferencia de presión y permitir la retirada. La secuencia debe coordinarse con la herramienta y con cualquier elemento que recoja la pieza. Si la liberación resulta lenta, se revisan volumen retenido, válvulas y recorridos antes de cambiar el generador. El siguiente ciclo comienza con la retirada de residuos que afecten al apoyo o a las juntas. Comparar el estado del útil antes y después de varias piezas ayuda a identificar pérdidas que aumentan progresivamente durante el turno.
QUÉ CAMBIA EL RESULTADO
Las variables que conviene medir
Área efectiva sometida a vacío
Es la superficie sobre la que actúa realmente la diferencia de presión. No siempre coincide con el contorno exterior de la pieza ni con la suma de las dimensiones nominales de los apoyos. Ranuras, recortes, juntas y zonas desconectadas cambian el área disponible. Para evaluar una fijación conviene aportar un plano del útil y distinguir la superficie apoyada de la superficie evacuada. En piezas pequeñas, una pérdida de área puede ser decisiva aunque la presión permanezca estable. Debe revisarse también el área que queda después de separar piezas dentro de un mismo tablero.
Diferencia de presión en el punto de uso
La fuerza está relacionada con la diferencia entre la presión exterior y la del espacio evacuado. Es necesario indicar si una lectura es absoluta o relativa y dónde se mide. El valor junto a la bomba puede diferir del disponible en el útil cuando circula mucho aire. Registre ambos puntos durante el ciclo y conserve las unidades del instrumento. La presión atmosférica del lugar también forma parte de la diferencia disponible. Para comparar instalaciones resulta más útil esa información completa que una cifra de vacío sin referencia ni condiciones de medición.
Permeabilidad y estado superficial
Un material poroso deja pasar aire a través de su estructura; otro puede presentar fugas principalmente por rugosidad, curvatura o contacto imperfecto con la junta. Son situaciones diferentes y conviene ensayarlas con piezas reales. Acabados, humedad, recubrimientos y diferencias entre lotes pueden alterar el comportamiento. Aporte muestras de las variantes más exigentes, incluidas las caras que estarán en contacto con el útil. Una prueba sobre una pieza especialmente lisa no representa una producción con tolerancias amplias. El objetivo es medir la demanda en la condición prevista, no deducirla únicamente del nombre del material.
Caudal de aire que entra durante el trabajo
El caudal necesario para mantener la fijación depende de las entradas de aire con la pieza colocada y durante cada operación. Debe distinguirse del caudal nominal del generador y del aire retirado al inicio. Una junta abierta, una zona sin cubrir y la porosidad del material pueden contribuir de forma distinta. Si se dispone de medición de flujo, relaciónela con la presión simultánea; si no, una prueba controlada por zonas aporta información útil. Conocer cuándo aumenta la demanda orienta mejor una mejora que comparar únicamente la potencia de dos bombas.
Esfuerzos y dirección de la carga
El peso de la pieza es solo una parte de las solicitaciones. El mecanizado puede introducir fuerzas laterales, momentos y vibraciones que dependen de la herramienta, el recorrido y el apoyo. La resistencia al deslizamiento también depende de la interfaz entre pieza y útil. Aporte la orientación de trabajo, las operaciones y los puntos en los que aparece movimiento. La fuerza normal teórica no debe presentarse como capacidad de corte disponible. El integrador debe verificar el conjunto con las condiciones más desfavorables previstas y con los márgenes que correspondan al diseño.
Rigidez y deformación admisible
Una pieza delgada puede deformarse al establecer la diferencia de presión, especialmente si quedan luces amplias entre apoyos. La fijación debe conservar la geometría necesaria para el proceso y para la medición posterior. Conviene indicar espesor, forma inicial, zonas delicadas y tolerancia de planitud o posición que exige el trabajo. También importa cuándo se mide: una pieza puede parecer plana mientras está sujeta y recuperar otra forma al liberarla. Ensayar distintos apoyos ayuda a separar un problema de distribución de carga de una demanda insuficiente de vacío.
Volumen y resistencia del circuito
El volumen de cavidades y tuberías influye en el tiempo inicial, mientras que su resistencia al paso del aire afecta al caudal que llega al útil cuando existen fugas. Diámetros interiores, longitudes, codos, válvulas y filtros forman parte del análisis. Un circuito aparentemente corto puede estar limitado por una conexión pequeña. Documente el recorrido completo y mida presión en dos puntos durante una demanda representativa. Esa comparación ayuda a justificar cambios de distribución y evita atribuir a la bomba una limitación que se encuentra entre su entrada y la mesa.
Simultaneidad y patrón de producción
Una máquina que utiliza una zona cada vez no exige lo mismo que varias mesas conectadas a una red común. Conviene describir qué consumidores coinciden, durante cuánto tiempo y en qué fase del ciclo. El pico puede aparecer al cargar una mesa mientras otra sigue mecanizando. Incluya tiempos de espera, cambios de referencia y variaciones entre turnos. El dimensionamiento debe representar esa combinación de usos, y el control debe responder a ella dentro de los límites del equipo. La suma de consumos nominales no explica por sí sola cómo se comportará una instalación compartida.
UN PROCESO EN DISTINTOS SECTORES
Aplicaciones concretas en la industria
Tableros de madera en una mesa CNC
La fijación mantiene el tablero referenciado mientras la herramienta recorre distintas zonas. La porosidad, el material de sacrificio y los cortes pasantes pueden modificar el aire que entra durante el programa. Para estudiar el equipo conviene aportar formatos, espesores, plano de zonas y secuencia de corte, además de una muestra del material habitual. En piezas pequeñas interesa revisar cuánto apoyo efectivo conserva cada componente al final del mecanizado. La prueba debe incluir esa fase final, que puede ser más exigente que el inicio con el tablero completo.
Madera y mecanizado CNCPlanchas y hojas en procesos de impresión
Una superficie estable ayuda a conservar la posición durante exposición, impresión o corte. En estos usos importa cómo se distribuye la aspiración para evitar desplazamientos y deformaciones locales. El material puede variar entre una plancha relativamente rígida y una hoja flexible. Conviene comunicar tamaño útil, zonas que deben permanecer libres, acabado de contacto y precisión de registro requerida. También se revisa el cambio de formato: dejar perforaciones descubiertas altera la demanda. La evaluación considera la uniformidad del apoyo y la señal de vacío durante la operación específica de la máquina.
Imprenta y artes gráficasComponentes electrónicos durante inspección o ensayo
Un útil puede inmovilizar componentes mientras se posicionan contactos, cámaras o instrumentos de inspección. Las superficies disponibles suelen estar condicionadas por geometrías pequeñas, conectores y zonas que no deben cargarse. El estudio comienza con el plano de la pieza y la forma de apoyo, incluyendo las fuerzas introducidas por el propio ensayo. Es importante distinguir retención de posicionamiento: el vacío mantiene el contacto, mientras las referencias mecánicas pueden definir la ubicación. La comprobación debe incluir variación dimensional entre piezas y requisitos particulares de limpieza del proceso.
Industria electrónicaPlacas de plástico durante mecanizado
La sujeción por vacío puede facilitar el acceso a una placa sin ocupar su cara superior con elementos de apriete. Su respuesta depende de rigidez, espesor, acabado y temperatura de trabajo. Una placa flexible requiere estudiar el reparto de apoyos para limitar deformaciones que afecten al resultado. Aporte el recorrido de herramienta y la geometría tras cada operación, porque recortes y taladros pueden abrir nuevas entradas de aire. Los ensayos deben comprobar tanto la estabilidad durante el corte como la forma de la pieza una vez liberada del útil.
Industria del plásticoTejidos y láminas en mesas de corte
La aspiración distribuida ayuda a mantener el material sobre la mesa mientras avanza el corte. Aquí conviene analizar el paso de aire a través de la lámina, el soporte y cualquier cobertura empleada por el proceso. No basta con trasladar el criterio de un útil estanco. El formato abierto, las zonas activas y la secuencia de alimentación condicionan la demanda. Para orientar la selección se necesitan muestras, descripción de las capas y datos del área expuesta. Una prueba representativa permite valorar uniformidad de apoyo y comportamiento en bordes y recortes.
Fabricación de maquinaria y robóticaBolsas y sacos durante llenado
El vacío puede mantener una parte del envase en la posición requerida mientras otros mecanismos abren, dosifican o cierran. El material del saco, los pliegues y la geometría de la zona de contacto determinan el sellado. La función de fijación debe describirse por separado del peso que soportan los apoyos de la máquina. Conviene aportar muestras vacías y su comportamiento durante el llenado, cuando cambia la forma del envase. La evaluación contempla movimientos, residuos presentes y coordinación con pinzas o apoyos que participan en el mismo ciclo.
Alimentación y envasado primarioDECISIONES CON CONTEXTO
Tres ejemplos para orientar el análisis
Los siguientes ejemplos son hipotéticos. Sirven para comparar decisiones y preparar comprobaciones sobre un proceso real.
Ejemplo hipotético de pérdida al terminar un tablero
Una mesa CNC sujeta correctamente un tablero al inicio, pero algunas piezas pequeñas se desplazan al completar el contorneado. La primera observación útil es registrar la presión y el momento del desplazamiento junto con el programa. Si la caída coincide con la apertura de cortes, hay que revisar la entrada de aire y el área que permanece disponible para cada pieza. Si la presión no cambia de forma relevante, conviene estudiar esfuerzo lateral, apoyo y secuencia.
La decisión puede pasar por reorganizar zonas, mejorar el contacto del útil o modificar la estrategia de mecanizado antes de evaluar otro generador. La comprobación se realiza con el mismo material y los formatos más comprometidos, incluyendo el final del programa. El criterio de aceptación debe contemplar posición y calidad de la pieza liberada. Este ejemplo ilustra un método de análisis; no describe un cliente ni atribuye una mejora cuantificada a una bomba concreta.
Ejemplo hipotético de cambio entre placas de distinto acabado
Una estación alterna placas lisas y otras con una cara texturada. Ambas tienen un contorno parecido, pero la segunda referencia tarda más en autorizar el trabajo. Para comparar, se registra la evolución de presión con el mismo útil y se observa el contacto de la junta. La diferencia puede proceder de la textura, de una curvatura inicial o de una zona que queda parcialmente abierta; el nombre del polímero no permite elegir entre esas causas.
La decisión se apoya en pruebas con piezas de varios lotes y en la revisión del material y geometría del sello. Después se comprueba si el circuito alcanza la condición validada dentro del tiempo disponible y si la pieza mantiene su forma. Solo con esa demanda definida tiene sentido revisar la curva de una bomba alternativa. La información obtenida sirve también para documentar qué ajuste corresponde a cada referencia de producción.
Ejemplo hipotético de dos mesas con un suministro común
Dos mesas funcionan de forma estable por separado, pero una pierde vacío cuando la otra inicia su ciclo. El análisis debe relacionar las señales de ambas mesas con las del colector. Una caída en toda la red sugiere revisar la demanda simultánea y la respuesta del conjunto de generación. Una diferencia concentrada en un ramal orienta hacia su distribución, sus válvulas o sus entradas de aire.
La decisión puede incluir control por zonas, una secuencia de conexión revisada o cambios en la capacidad y arquitectura del suministro. Un depósito solo se estudia dentro de ese balance; no elimina una entrada continua de aire. La verificación debe reproducir las coincidencias reales entre carga, mecanizado y descarga, además del funcionamiento individual. El resultado buscado es que cada mesa conserve su condición validada durante el ciclo de la otra, con mediciones suficientes para explicar el comportamiento observado.
PASAR DE LA NECESIDAD A LOS DATOS
Cómo plantear la selección
1 Definir qué debe permanecer inmóvil
Describa la pieza, su orientación y la operación que realiza la máquina. Indique si el objetivo es conservar un registro, resistir esfuerzos de mecanizado o mantener abierto un envase. Defina cómo se detectará un resultado incorrecto: desplazamiento, vibración, marca, deformación o pérdida de posición. Estos criterios convierten la solicitud en una necesidad verificable. También permiten separar la función del vacío de la que cumplen topes, apoyos y otros actuadores. La selección empieza por esa función y por sus límites, no por una equivalencia de potencia entre equipos.
2 Revisar la geometría del útil
Identifique el área efectiva, el recorrido de las juntas, los canales y las zonas que pueden quedar sin cubrir. Compruebe cómo cambia el apoyo después de cortar, perforar o retirar material. Para piezas flexibles, añada la distancia entre apoyos y las superficies donde una marca sería inaceptable. Un plano sencillo acompañado de fotografías permite discutir estas decisiones con claridad. El objetivo es establecer una base geométrica consistente antes de calcular fuerzas o demanda. Si el útil cambia entre referencias, documente cada configuración relevante y su relación con el programa de máquina.
3 Establecer la condición de trabajo validada
La presión de autorización debe proceder de la evaluación de la fijación completa. Conviene comprobar esfuerzos, rozamiento, deformación y variaciones del material, además de la fuerza normal teórica. Registre el punto de medida y defina cómo se supervisa durante la operación. Si varias configuraciones necesitan condiciones diferentes, evite agruparlas bajo un único ajuste sin comprobarlo. Esta etapa proporciona una referencia para comparar equipos: el generador debe sostener la condición requerida en el útil, y la máquina debe responder adecuadamente cuando esa condición deja de cumplirse.
4 Medir la demanda y los tiempos
Separe el tiempo necesario para evacuar el circuito de la demanda continua durante el trabajo. Observe también liberación, cambios de zona y coincidencia con otros consumidores. Una serie temporal de presión, asociada a eventos del programa, suele aportar más información que una lectura tomada con la máquina detenida. Si existe instrumentación de caudal, conserve las condiciones de referencia de la medición. Para materiales permeables, incluya ensayos con muestras representativas. Esta información permite evaluar capacidad efectiva y respuesta transitoria sin confundirlas con el caudal máximo anunciado en una ficha.
5 Comparar tecnologías en el punto necesario
BECKER contempla para fijación soluciones de paletas en seco y lubricadas, tornillo, garra, canal lateral y radial. La elección entre ellas depende del vacío requerido, del aire entrante, del régimen de trabajo y de la integración. No todas las familias cubren el mismo intervalo ni ofrecen la misma respuesta. Compare curvas y límites del modelo propuesto con los datos del proceso. Añada necesidades de filtración, mantenimiento y evacuación del aire de salida. Una familia adecuada en principio todavía requiere confirmar la variante, la frecuencia eléctrica y las condiciones de utilización.
6 Elegir distribución y regulación
Decida si resulta conveniente un equipo junto a la máquina o un suministro compartido. La proximidad puede simplificar el recorrido; una red común obliga a estudiar simultaneidad, pérdidas y control por consumidores. Las válvulas, sensores y opciones de regulación deben ser compatibles con el equipo y con la secuencia. El análisis energético se realiza sobre el perfil de producción, incluyendo esperas y cambios de formato. No se debe asumir que una solución centralizada o una velocidad variable producirán una mejora concreta sin conocer su comportamiento y los límites aplicables.
7 Acordar cómo se demostrará el resultado
Antes de cerrar la selección, documente las piezas que se ensayarán, las operaciones más exigentes y los datos que se registrarán. Incluya presión en el útil, tiempo de preparación, estabilidad de posición y condición final de la pieza. Para una red compartida, añada los ciclos simultáneos. Defina también las referencias de configuración para repetir la prueba después de mantenimiento o cambios de material. Este criterio facilita comparar propuestas y aceptar la instalación con evidencia del proceso real. El modelo elegido debe quedar vinculado a unas condiciones de trabajo explícitas.
DEL PROCESO AL EQUIPO
Equipos y familias BECKER
Estas referencias permiten estudiar tecnologías relacionadas con la aplicación. La idoneidad del modelo, su ejecución y los accesorios se confirma con el punto de trabajo y las condiciones del sistema.
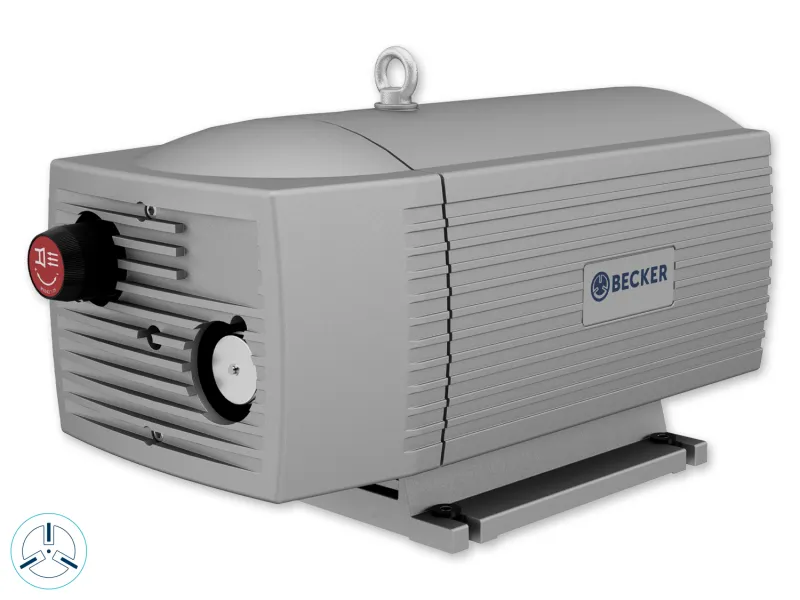
BECKER VT 4.40
Bomba de paletas en seco que puede evaluarse para útiles cuya demanda encaje en su curva y sus límites de trabajo continuo.
Qué confirmar
Confirmar caudal a la presión del útil, fugas, tiempo de preparación, frecuencia eléctrica y protección de entrada.
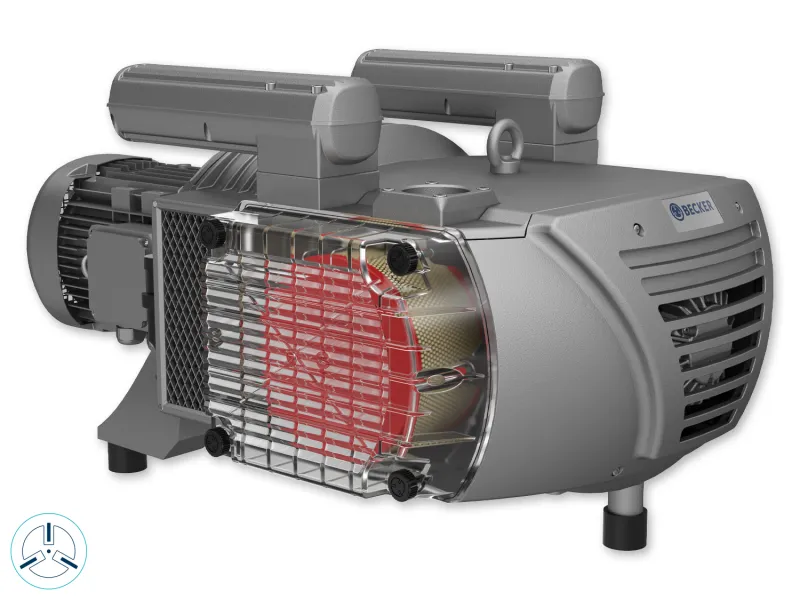
BECKER VTLF 2.250
Modelo de paletas en seco para estudiar fijación con servicio continuo y una demanda de aire que corresponda a su intervalo de funcionamiento.
Qué confirmar
Comprobar variante exacta, curva a la frecuencia disponible, configuración de mesa y demanda al abrir cortes o zonas.
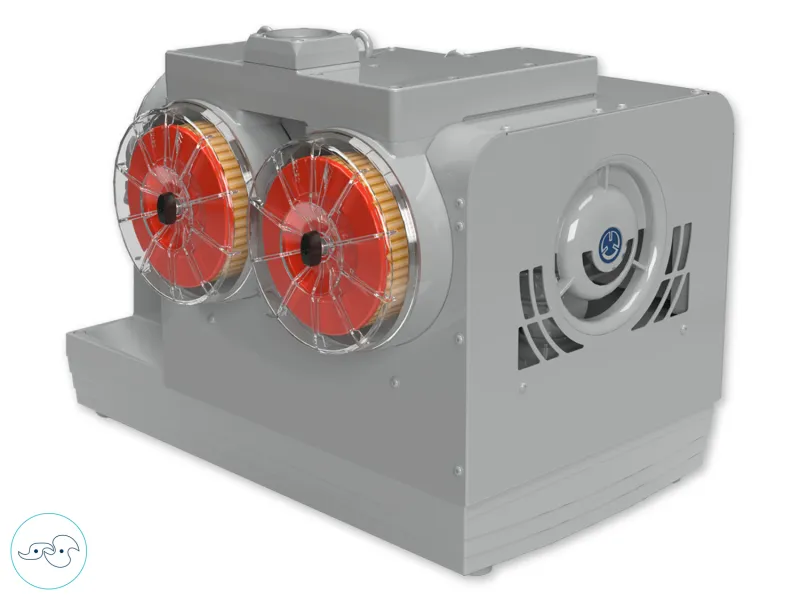
BECKER BCV 300
Alternativa de garra con compresión sin aceite y principio sin contacto para comparar en un suministro de fijación definido por sus condiciones reales.
Qué confirmar
Contrastar presión y caudal requeridos, regulación, ambiente y adecuación de la filtración al material trabajado.
Bombas de vacío BECKER de canal lateral
Familia contemplada por BECKER para fijación, a estudiar cuando la presión necesaria y la circulación de aire sean compatibles con el modelo.
Qué confirmar
Elegir modelo mediante su curva, límites térmicos y de presión, régimen de trabajo y distribución de las zonas.
INTEGRAR Y COMPROBAR
Instalación y puesta en servicio
Trazado de aspiración con paso suficiente
Revise el recorrido desde la mesa hasta el generador, incluyendo el diámetro interior de accesorios y válvulas. Las reducciones, los elementos parcialmente cerrados y los tubos deformados pueden limitar el paso de aire. El trazado debe permitir mantenimiento y evitar esfuerzos mecánicos indebidos sobre conexiones. Para justificar una modificación, compare presión en el útil y en la entrada del equipo bajo demanda. El objetivo es conservar la capacidad útil del conjunto, con componentes compatibles con el vacío y con las condiciones de la instalación.
Filtración y protección frente al proceso
La aspiración puede arrastrar polvo o residuos procedentes de la mesa. Debe definirse una protección de entrada adecuada al contaminante y al equipo, con acceso para inspección y mantenimiento. Si existe posibilidad de líquidos, se estudia la separación correspondiente antes de la bomba. El filtro también introduce resistencia, que cambia con su estado. Conviene establecer cómo se observará esa evolución y dónde se medirá la presión. El circuito de fijación debe diferenciarse de la extracción de virutas o polvo de la herramienta, cuya función y caudal son distintos.
Medición cercana a las zonas críticas
Ubique los puntos de medida de manera que representen el vacío disponible para la pieza. Un instrumento situado únicamente en la sala de bombas no describe necesariamente una zona alejada con entradas de aire. En mesas divididas conviene estudiar qué zonas necesitan supervisión independiente y cómo se identifica una configuración incorrecta. Documente unidades, referencia absoluta o relativa y estado de la máquina durante la lectura. La instrumentación debe poder relacionarse con el programa para explicar una caída concreta, además de mostrar un valor instantáneo al operador.
Secuencia de conexión y liberación
La lógica de máquina debe coordinar asentamiento, aplicación de vacío, autorización del trabajo y liberación. El comportamiento frente a una condición insuficiente se define dentro de la evaluación de la máquina y del útil. No conviene trasladar un umbral de otra pieza sin validarlo. Revise también qué sucede durante cambios de formato y al volver a producción después de una parada. Una secuencia documentada ayuda a separar fallos de sincronización de problemas de capacidad y permite repetir las pruebas con condiciones comparables.
Espacio para refrigeración y servicio
El equipo necesita las condiciones ambientales, distancias y accesos especificados en su documentación. El calor, la acumulación de polvo y una ubicación que impida revisar filtros complican la operación. Reserve espacio para las tareas previstas y para identificar el modelo y su configuración sin desmontajes innecesarios. La salida de aire y cualquier tratamiento acústico deben diseñarse dentro de los límites del fabricante. Una envolvente añadida para reducir ruido puede alterar la refrigeración; su idoneidad se verifica como parte de la instalación, no solo por el espacio disponible.
Referencias para conservar el rendimiento
Al poner en servicio conviene guardar una referencia del comportamiento con un útil comprobado y con piezas conocidas. Registre presión, tiempos, configuración de zonas y estado de los elementos de entrada. Esa referencia permite reconocer cambios progresivos en juntas, materiales de apoyo o filtros. El mantenimiento seguirá las instrucciones del modelo, utilizando recambios Original BECKER cuando correspondan. Añada las operaciones propias de la mesa, porque el generador puede funcionar correctamente mientras el útil pierde capacidad de sellado. La documentación debe ayudar a localizar el cambio, no limitarse a anotar horas de funcionamiento.
OBSERVAR ANTES DE CAMBIAR EL EQUIPO
Síntomas y comprobaciones
La presión desciende lentamente al colocar una pieza
Posibles causas
Puede haber un volumen de circuito mayor de lo previsto, una restricción entre bomba y útil o una entrada de aire que se mantiene desde el inicio. El tiempo observado no identifica una causa única.
Qué comprobar
Compare la evolución en la entrada del equipo y cerca del útil, con las zonas previstas correctamente cubiertas. Revise registros de cambios de formato y componentes del circuito. Las comprobaciones que exijan intervenir se realizan con la máquina detenida y conforme a sus instrucciones. Relacione el retraso con una configuración concreta antes de proponer más capacidad.
El vacío cae cuando la herramienta atraviesa el material
Posibles causas
Un corte pasante puede comunicar canales o zonas de apoyo con el ambiente y elevar la demanda. También puede reducir el área efectiva que conserva una pieza ya separada del tablero.
Qué comprobar
Marque en el programa el instante de la caída y compárelo con el plano de zonas y el contorno final. Revise cobertura, apoyo y secuencia de mecanizado. La verificación debe incluir la estabilidad de cada pieza pequeña; recuperar una lectura global de presión no demuestra por sí solo que todas conserven sujeción suficiente.
La pieza se desliza aunque el indicador parezca estable
Posibles causas
La medición puede no representar la zona afectada, o la fijación puede estar limitada por área, contacto, rozamiento o esfuerzos laterales. Una fuerza normal suficiente en teoría no garantiza resistencia a cualquier carga.
Qué comprobar
Compruebe la ubicación del sensor, el apoyo y la relación del movimiento con operaciones específicas. Revise acabados, presencia de residuos y geometría de la pieza. El integrador debe reevaluar la fijación y sus referencias mecánicas con el esfuerzo real del proceso. Evite resolverlo modificando solo el umbral de autorización sin una validación del conjunto.
La fijación empeora a medida que avanza el turno
Posibles causas
La acumulación de residuos, el estado de los filtros, el deterioro de una junta o cambios de temperatura y material pueden alterar un sistema que funcionaba al inicio. Conviene distinguir evolución gradual de incidencias puntuales.
Qué comprobar
Compare las condiciones con la referencia de puesta en servicio y registre qué se recupera después del mantenimiento previsto. Observe diferencias de presión a través del recorrido y cambios en el contacto del útil. Mantenga identificados los lotes de material. Esa secuencia permite localizar una deriva sin cambiar simultáneamente varios ajustes y perder la relación entre causa y efecto.
Solo una zona de la mesa presenta problemas
Posibles causas
La distribución local puede tener una válvula mal configurada, una junta dañada, una conexión limitada o una geometría que deja entradas de aire fuera del contorno. El resto de la mesa puede ocultarlo en una lectura común.
Qué comprobar
Revise el plano de conexiones y contraste las zonas bajo condiciones equivalentes cuando el procedimiento de máquina lo permita. Identifique piezas y posiciones afectadas. Compruebe que la señal de control corresponde a la zona realmente utilizada. La comparación local ayuda a separar una incidencia del ramal de una falta de capacidad general del suministro.
Una segunda máquina altera la sujeción de la primera
Posibles causas
La red puede sufrir una demanda simultánea superior a la contemplada o una distribución que transmite caídas de presión entre consumidores. Los ciclos individuales correctos no garantizan el comportamiento conjunto.
Qué comprobar
Registre presión en el colector y en ambas máquinas junto con sus eventos de conexión. Reproduzca las coincidencias habituales y las más exigentes previstas. Revise capacidad, control y distribución usando ese registro. Un depósito, una válvula o un equipo adicional solo se justifican al explicar qué parte del comportamiento deben corregir y bajo qué condiciones.
La pieza queda deformada o marcada
Posibles causas
La presión diferencial puede actuar sobre luces sin apoyo, y la geometría o el material del contacto pueden concentrar cargas. El defecto también puede relacionarse con temperatura o con tensiones propias de la pieza.
Qué comprobar
Compare la forma durante la fijación y después de liberar, y relacione las marcas con apoyos y juntas. Revise espesor, distribución del contacto y condiciones de proceso. Ensaye la solución propuesta con el criterio dimensional y superficial requerido. Cambiar el nivel de vacío sin comprobar la estabilidad de la fijación puede sustituir un problema por otro.
La liberación tarda más que la preparación del siguiente ciclo
Posibles causas
Puede quedar volumen aislado por válvulas, existir un paso de admisión limitado o mantenerse una condición de contacto que dificulte separar la pieza. El generador no determina por sí solo el tiempo de liberación.
Qué comprobar
Relacione la señal de liberación con la presión cerca del útil y con el movimiento de retirada. Revise el esquema de válvulas y la secuencia prevista por el fabricante de la máquina. Compruebe el resultado en distintos formatos. La solución debe coordinarse con herramientas y manipuladores, evitando modificar la admisión de aire sin valorar su efecto sobre la pieza.
DUDAS DE SELECCIÓN Y OPERACIÓN
Preguntas frecuentes
¿Cómo se calcula la fuerza de fijación por vacío?
La aproximación estática de fuerza normal utiliza F = Δp × A, con diferencia de presión y área efectiva expresadas en unidades coherentes. El cálculo inicial debe completarse con apoyos, esfuerzos laterales, momentos, rozamiento y deformación. El área nominal de una pieza no siempre es el área evacuada. Para establecer una capacidad utilizable se valida la fijación completa en las condiciones más exigentes previstas, con los márgenes correspondientes al diseño de la máquina.
¿Más vacío siempre mejora la sujeción?
Una diferencia de presión mayor puede aumentar la fuerza normal si el área efectiva se mantiene. Sin embargo, también puede aumentar deformaciones en una pieza flexible, y no corrige un apoyo incorrecto ni una superficie de contacto inadecuada. El objetivo es conservar la condición que requiere la operación dentro de los límites del sistema. Antes de elevar el ajuste conviene identificar si el problema procede de fuerza, caudal, distribución, esfuerzo lateral o geometría.
¿Qué diferencia hay entre vacío y caudal en esta aplicación?
La diferencia de presión participa en la fuerza de apriete. El caudal permite retirar aire al inicio y compensar las entradas mientras se trabaja. Una mesa porosa puede exigir mucho aire a una presión determinada; un útil bien sellado puede presentar otra demanda. Ambos parámetros deben examinarse juntos en la curva de la bomba y en el punto de uso. El caudal nominal aislado no indica la fuerza que tendrá una pieza.
¿Se pueden sujetar materiales porosos?
Es posible estudiar soluciones para materiales permeables, pero hay que medir su comportamiento con muestras representativas. Importan espesor, acabado, superficie descubierta y capas intermedias. La entrada de aire puede continuar durante todo el ciclo, por lo que la capacidad se evalúa a la presión necesaria para fijar. También se revisan zonificación y cobertura. La prueba debe incluir variaciones normales del material; una muestra seleccionada por su buen sellado puede llevar a una conclusión poco representativa.
¿Sirve una misma bomba para todos los formatos de una mesa?
Puede servir si cubre las condiciones de cada configuración, pero debe comprobarse. Un formato menor puede descubrir aspiraciones y dejar menos área efectiva, aunque pese menos. Otro puede exigir mayor tiempo de evacuación o coincidir con más zonas activas. Conviene agrupar referencias por comportamiento del útil y ensayar las más exigentes. La elección se apoya en esas condiciones y en las curvas del equipo, además de su régimen de utilización.
¿Cuándo conviene una bomba de paletas en seco?
Es una de las tecnologías que BECKER contempla para fijación y puede estudiarse cuando su curva, límites y régimen encajan con la demanda. La compresión en seco evita utilizar aceite en la cámara de bombeo de esa tecnología. La selección sigue necesitando datos de presión, aire entrante y entorno. También hay tareas de mantenimiento, como las asociadas a filtros y componentes de desgaste según modelo; en seco no significa ausencia de mantenimiento.
¿Puede utilizarse una solución de canal lateral?
BECKER incluye canal lateral entre las opciones para fijación. Su conveniencia se estudia con el caudal requerido y la diferencia de presión que necesita el útil, dentro de los límites del modelo. Puede ser relevante en planteamientos con circulación importante de aire, pero no debe suponerse que sustituye cualquier bomba de vacío. Es necesario comparar la curva completa y las condiciones de operación, incluyendo temperatura, regulación y distribución del circuito.
¿Un depósito resuelve las fugas de la mesa?
Un depósito modifica el volumen y la respuesta transitoria del sistema, pero no elimina una entrada continua de aire. Si la demanda sostenida supera lo que puede retirar el conjunto a la presión requerida, la condición de fijación no se conserva por añadir volumen. Su utilidad se analiza junto con secuencia, válvulas y generación. Para una mesa con pérdidas permanentes, la prioridad es caracterizar esas entradas y la capacidad efectiva disponible.
¿Por qué la bomba marca más vacío que la mesa?
Cuando circula aire, la tubería y sus componentes producen una diferencia entre puntos. Un filtro cargado, una válvula o una sección reducida pueden aumentar esa limitación. También conviene comprobar instrumentos y referencias de lectura. La comparación debe hacerse simultáneamente y con una demanda conocida. Si el generador alcanza su condición prevista mientras el útil no, revisar el circuito puede ser más decisivo que sustituir inmediatamente la bomba por otra de mayor tamaño.
¿Puede compartirse el vacío con otras máquinas?
Una red común es una opción de diseño que requiere estudiar simultaneidad, pérdidas y control. Debe evitarse que la conexión de un consumidor impida a otro mantener su condición validada. Son útiles los registros de ciclos y presión en varios puntos, incluidos periodos de carga y cambio de formato. La decisión también considera recorridos, mantenimiento y respuesta ante paradas. Compartir suministro no equivale automáticamente a reducir consumo ni a simplificar toda la instalación.
¿El vacío puede sustituir cualquier amarre mecánico?
La idoneidad depende de área disponible, superficie, esfuerzos y geometría. Algunas piezas necesitan topes, apoyos u otros elementos que complementen la fijación y definan su posición. Una operación con cargas laterales elevadas requiere comprobar la resistencia real al movimiento. El diseño debe evaluarse como conjunto. No es suficiente comparar el peso con una fuerza teórica ni trasladar una solución de otra pieza sin revisar las diferencias de proceso.
¿Qué información necesita ExportVacío para orientar una selección?
Resultan útiles una descripción de la operación, plano o fotografías del útil, piezas representativas y registros de presión durante el ciclo. Añada material, porosidad, zonas activas, tiempos, tubería, filtros y consumidores simultáneos. Si existe una bomba, incluya una fotografía legible de su placa y explique el problema observado. Con estos datos se puede discutir una tecnología y definir las comprobaciones pendientes, manteniendo la selección vinculada al funcionamiento real de la máquina.
HABLAR EL MISMO IDIOMA
Un glosario para tu proyecto
- Área efectiva
- Superficie sobre la que actúa la diferencia de presión para generar fuerza de fijación. Depende del sellado y de la geometría evacuada; puede ser menor que el contorno exterior de la pieza.
- Presión absoluta
- Presión expresada respecto al vacío como referencia. Debe distinguirse de una lectura relativa al ambiente para comparar instrumentos, interpretar curvas y calcular la diferencia de presión disponible sobre la pieza.
- Presión diferencial
- Diferencia entre dos presiones. En la fijación interesa la existente entre el exterior y el espacio evacuado; participa en la fuerza normal junto con el área efectiva.
- Porosidad
- Presencia de espacios en la estructura de un material. Cuando están comunicados pueden permitir el paso de aire, generando una demanda que depende de la pieza y debe caracterizarse mediante ensayo.
- Zonificación
- División de una mesa o útil en sectores de aspiración que pueden gestionarse según el formato. Permite estudiar qué áreas deben conectarse y cuáles quedar aisladas en cada configuración.
- Conductancia del circuito
- Medida de la facilidad con que el gas circula por un recorrido. Depende de geometría y condiciones de flujo; ayuda a explicar por qué la capacidad en el útil difiere de la disponible en la bomba.
- Fuerza normal
- Componente de fuerza perpendicular a la superficie de contacto. No debe confundirse con la resistencia al deslizamiento lateral, que depende además de la interfaz y de la configuración de la fijación.
- Curva de funcionamiento
- Relación que describe el comportamiento de un equipo en distintas condiciones. Para seleccionar interesa el caudal disponible a la presión de trabajo, junto con los límites y la configuración del modelo.
LLEGAR A LA CONVERSACIÓN CON DATOS ÚTILES
Prepara tu consulta
0 de 5 datos preparados
EXPORTVACIO · ESPECIALIZACIÓN EN VACÍO Y PRESIÓN
Tu proceso merece
una selección bien planteada
Reúne las mediciones, el esquema del circuito y las condiciones del material. Con esos datos podemos orientar la selección y revisar la documentación del equipo.
OTRAS ETAPAS DE TU INSTALACIÓN
Procesos que se conectan
Pick & Place
Trasladar la pieza hasta el útil y retirarla introduce cargas dinámicas y una secuencia de agarre distinta de la fijación durante el trabajo.
Explorar el proceso
Evacuación
La preparación del útil incluye retirar aire de un volumen; estudiar esa fase ayuda a entender el tiempo necesario antes de autorizar la operación.
Explorar el proceso
Extracción
El polvo o las virutas del proceso requieren una función de extracción y separación propia, coordinada con la protección del circuito de fijación.
Explorar el procesoGuía editorial de Exportvacio · Actualizada el 18 de octubre de 2026 · Las escenas y los dibujos representan aplicaciones. Las fichas enlazadas aportan la documentación y las fotografías de los equipos BECKER.