APLICACIONES BECKER · 03 / 08
EvacuaciónTecnología BECKER
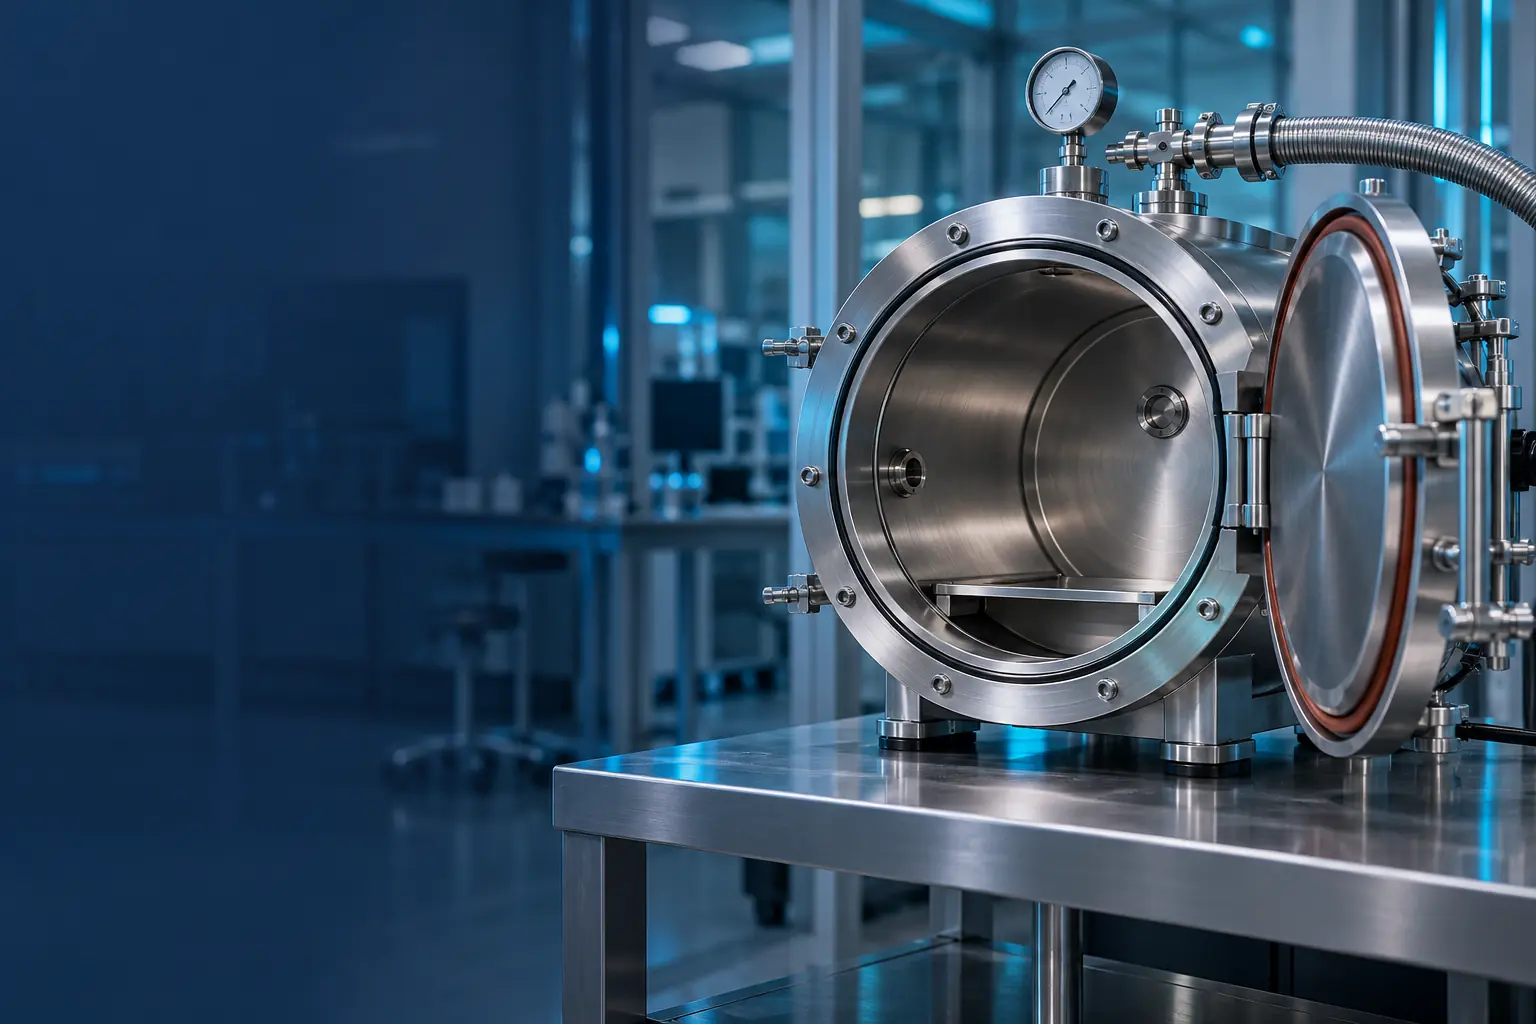
Evacuar una cámara consiste en retirar aire o gas hasta alcanzar la presión que necesita el proceso. El volumen, el tiempo disponible, la carga de producto y el circuito determinan la demanda real. En ExportVacío estudiamos esos datos para orientar la selección de bombas y sistemas BECKER, desde ciclos repetidos de envasado hasta preparación de cámaras, secado y otras operaciones industriales bajo vacío.
- Proceso y criterios de selección
- Equipos y documentación
- Asesoría desde Andorra
Escena conceptual creada con IA para Exportvacio
ENTENDER ANTES DE SELECCIONAR
El principio del proceso
La evacuación reduce la cantidad de gas contenida en una cámara, recipiente o circuito para disminuir su presión. Puede ser una fase breve antes de envasar, conformar o introducir otro gas, o formar parte de un proceso que mantiene presión reducida durante más tiempo. En cada caso hay que definir el estado inicial, la presión objetivo y el plazo disponible para alcanzarla.
El volumen por evacuar incluye el espacio libre de la cámara y las conexiones que participan en la fase. La bomba extrae gas a través de tuberías, válvulas y elementos de protección, por lo que la capacidad efectiva en el recipiente puede ser menor que la indicada en la entrada del equipo. Además, la curva de bombeo cambia con la presión. Una cifra nominal de caudal no describe necesariamente toda la bajada desde el estado inicial hasta el objetivo.
El producto introduce otras condiciones. Puede liberar gas, aportar humedad o modificar el volumen libre y la temperatura. Las entradas por juntas y conexiones añaden una carga distinta. Cerca del final del ciclo, esas contribuciones pueden influir especialmente en el tiempo necesario y en la presión que se mantiene. Por eso conviene comparar la cámara vacía con la carga real y registrar la evolución completa.
La selección comienza con esa curva de proceso y con la naturaleza del gas. Después se estudian tecnología, distribución, protección y control. El resultado debe vincular una solución BECKER a condiciones comprobables, diferenciando la capacidad de evacuar inicialmente de la necesaria para sostener la presión durante el tratamiento.
DEL PRINCIPIO A LA OPERACIÓN
Así funciona
Explora las fases del proceso
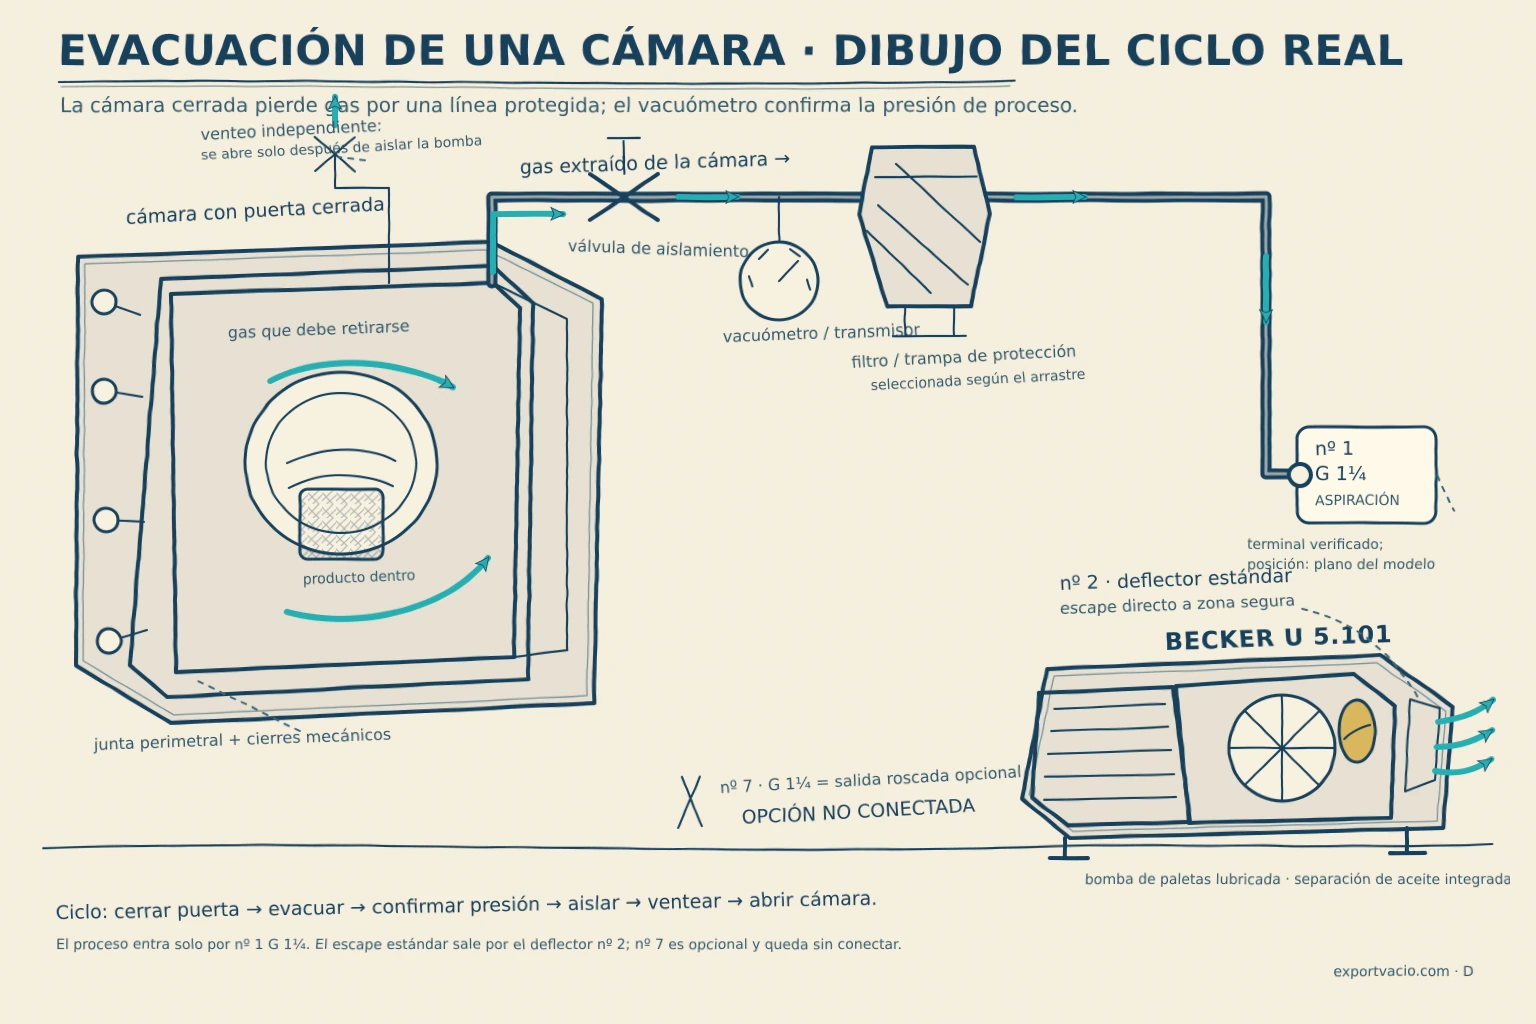
FASE 01
Cerrar
La cámara y su carga definen el volumen y las condiciones iniciales del ciclo.
FASE 02
Evacuar
El gas sale por el circuito y la presión desciende hacia el objetivo de proceso.
FASE 03
Mantener
El sistema retira las cargas de gas presentes durante el tratamiento previsto.
- 01
Preparar la cámara y su carga
Ver esta etapa
Antes de evacuar se establece el volumen que participará, se coloca el producto y se cierra el recorrido previsto. La carga puede ocupar espacio, contener cavidades y aportar humedad o gases que aparecerán después. Conviene identificar posición, cantidad y temperatura del producto, además del estado de juntas y conexiones. Una cámara vacía constituye una referencia útil, pero no representa necesariamente el ciclo de producción. La preparación debe quedar asociada a una receta o configuración para interpretar las diferencias entre lotes y repetir las comprobaciones con condiciones comparables.
- 02
Retirar el gas inicial
Ver esta etapa
Al conectar la aspiración, la presión comienza a disminuir conforme el gas circula hacia la bomba. La capacidad efectiva depende del equipo y del recorrido completo. En esta fase pueden hacerse visibles restricciones de válvulas, conexiones o filtros, además del efecto del volumen. Es útil registrar presión respecto al tiempo desde el evento real de apertura. El objetivo no es observar únicamente que la presión baja, sino comprobar cómo evoluciona y cuánto tarda en acercarse a la condición que necesita la siguiente etapa del proceso.
- 03
Alcanzar la presión objetivo
Ver esta etapa
A medida que desciende la presión, la capacidad de la bomba y las cargas de gas presentes pueden cambiar su influencia sobre el tiempo restante. La presión final del equipo no debe confundirse con una condición que siempre se alcance rápidamente en una cámara cargada. La señal de proceso debe proceder de un punto de medida representativo. Conviene observar la parte final de la curva y compararla con la presión requerida, incluyendo la configuración de válvulas y cualquier condición del producto que altere la llegada al objetivo.
- 04
Mantener la condición durante el tratamiento
Ver esta etapa
Algunos ciclos continúan bajo vacío una vez alcanzado el objetivo. La generación debe retirar entonces el gas que entra o se libera durante el tratamiento, o actuar según la estrategia de regulación definida. Mantener presión no plantea exactamente la misma demanda que evacuar el volumen inicial. El producto puede cambiar de temperatura o liberar vapor con el tiempo. La comprobación debe incluir duración y evolución de esta etapa, así como la relación entre la señal de presión y el resultado del proceso que se quiere obtener.
- 05
Restituir la condición y reiniciar
Ver esta etapa
La cámara pasa a la siguiente condición mediante la admisión prevista de aire u otro gas, o mediante una transferencia definida por la máquina. Esta fase se coordina con cierre, apertura, producto y equipos conectados. Su tiempo forma parte del ciclo completo aunque no corresponda a bombeo. Conviene comprobar si quedan volúmenes aislados, producto alterado o condensados que afecten a la siguiente evacuación. Registrar retorno, descarga y preparación permite evaluar productividad de forma completa y evita atribuir a la bomba tiempos que pertenecen a otras operaciones.
QUÉ CAMBIA EL RESULTADO
Las variables que conviene medir
Volumen libre y cavidades conectadas
El volumen por evacuar comprende el espacio libre y los elementos comunicados durante la fase. La carga ocupa parte de la cámara, pero también puede contener huecos o embalajes que intercambian gas con ella. Añada tuberías, colectores y accesorios relevantes al esquema. Una dimensión exterior del recipiente no basta para describir la demanda. Conviene indicar configuraciones mínima y máxima de carga y qué volúmenes se conectan en cada momento. Ese inventario ayuda a explicar cambios de tiempo entre recetas y a evaluar si una modificación del circuito altera el volumen efectivo.
Presión inicial, objetivo y referencia de lectura
Es necesario expresar las presiones con unidades y aclarar si son absolutas o relativas. La presión absoluta utiliza el vacío como referencia y resulta especialmente útil para describir una evacuación. Indique dónde se mide y qué estado del proceso corresponde a cada valor. El objetivo puede ser una condición de paso o una presión que debe mantenerse durante un tiempo. También conviene conocer el estado inicial real entre ciclos. Comparar cifras sin referencia o tomadas en puntos diferentes puede llevar a una selección equivocada incluso cuando las unidades parecen coincidir.
Tiempo disponible y perfil completo del ciclo
Defina desde qué evento empieza a contarse la evacuación y qué señal la termina. Separe cierre, bombeo, tratamiento, admisión y apertura. Una reducción del tiempo de bomba puede tener poco efecto si otra fase domina el ciclo, mientras que una demora cerca del objetivo puede bloquear la operación siguiente. Registre varios ciclos y relacione diferencias con carga y temperatura. El estudio debe contemplar cadencia sostenida, pausas y reinicios. Un tiempo observado una sola vez con cámara vacía no establece la capacidad de producción del conjunto.
Capacidad efectiva a lo largo de la presión
La velocidad de bombeo disponible en la cámara depende de la curva del equipo y de la conductancia del recorrido. No tiene por qué mantenerse constante durante toda la evacuación. Válvulas, filtros y tuberías pueden reducir la capacidad útil y generar diferencias de presión entre cámara y bomba. Solicite la curva correspondiente al modelo y su configuración, y compare con mediciones representativas. La selección se apoya en la evolución completa, especialmente cerca de la presión objetivo. El caudal nominal aislado resulta insuficiente para asegurar un tiempo de evacuación determinado.
Entradas de aire y estanqueidad
Juntas, conexiones y elementos de cierre pueden permitir una entrada de aire que la bomba debe retirar además del gas inicial. La importancia de esa carga depende de la presión buscada y del proceso. Conviene diferenciar pérdidas repetibles de incidencias que aparecen con una posición, receta o temperatura. Los ensayos de estanqueidad se realizan con procedimientos adecuados al sistema y por personal competente. Su resultado debe interpretarse junto con la posible liberación de gas del producto y las superficies; una evolución de presión por sí sola no identifica siempre una fuga externa.
Gas liberado por producto y superficies
La cámara cargada puede aportar gas durante la evacuación aunque sus conexiones sean estancas. Materiales, cavidades y superficies pueden liberar contenido retenido, y el comportamiento puede cambiar entre ciclos. Para caracterizarlo conviene comparar cámara vacía, producto representativo y duración del tratamiento. Anote preparación y tiempo transcurrido desde etapas anteriores. Esa información ayuda a distinguir una carga de proceso de una entrada exterior. La solución puede depender de la secuencia y del acondicionamiento del producto, además de la capacidad del generador; aumentar caudal sin identificar la contribución limita el diagnóstico.
Vapor, temperatura y posibilidad de condensación
La humedad y otros componentes condensables requieren conocer naturaleza, cantidad aproximada, temperatura y evolución durante el ciclo. La presión reducida puede modificar cómo se libera vapor del producto. El circuito y la bomba deben ser compatibles con esa carga y con las medidas de tratamiento previstas. Si existen líquidos arrastrados, se estudia su separación antes del equipo. Las funciones disponibles, como un lastre de gas en determinados modelos, se evalúan conforme a su documentación. No deben utilizarse como sustituto de caracterizar el proceso ni suponerse equivalentes entre bombas.
Frecuencia de ciclos y demanda simultánea
Una cámara que trabaja de forma ocasional plantea un perfil distinto de varias cámaras que se alternan durante un turno. Registre qué consumidores coinciden y en qué parte de la evacuación. La demanda máxima puede depender de una secuencia de aperturas y cierres, mientras el promedio oculta esas coincidencias. Incluya periodos de mantenimiento, pausas y cambios de receta previstos. Para una instalación compartida se evalúa la respuesta en cada cámara, además del colector. La arquitectura y la regulación deben corresponder a ese perfil dentro de los límites de funcionamiento del equipo.
UN PROCESO EN DISTINTOS SECTORES
Aplicaciones concretas en la industria
Envasado en máquinas de campana
La evacuación retira aire de la cámara durante una secuencia de envasado. El volumen libre, el producto y la duración de las otras fases condicionan la demanda. Deben conocerse temperatura, humedad y posibles arrastres para estudiar protección y configuración del equipo. La presión objetivo se establece por el proceso de envasado y no por el valor mínimo de la bomba. La validación incluye cámara cargada y repetición de ciclos, junto con los criterios de producto y envase definidos por la máquina y por la operación.
Alimentación y envasado primarioPreparación de vacío para termoformado
En el conformado de una lámina, la evacuación participa en la diferencia de presión utilizada por el proceso. El volumen conectado, las vías del molde y la secuencia con temperatura y movimiento influyen en la respuesta. Conviene aportar el esquema de la máquina, los formatos y el tiempo disponible para esa fase. El suministro debe evaluarse en el punto de uso y con la configuración real. La calidad de conformado depende también del material y del molde, por lo que una cifra de vacío aislada no representa todo el resultado.
Industria del plásticoPreparación de cámaras en fabricación aditiva
Algunos procesos de fabricación aditiva metálica incluyen evacuar una cámara antes de introducir el gas previsto. La presión alcanzada y la composición final son variables diferentes, por lo que los criterios del proceso deben definir qué se comprueba en cada etapa. Aporte volumen, secuencia, naturaleza de gases y posibles partículas presentes. La compatibilidad de bomba, protección y circuito se estudia con esas condiciones. No se deduce de la aplicación una variante apta para cualquier mezcla o polvo; la configuración se confirma para la máquina y el material concretos.
Fabricación aditiva e impresión 3DEvacuación asociada al llenado de baterías
El vacío puede formar parte de etapas de llenado en fabricación de baterías. La geometría del componente, la secuencia y la naturaleza de las sustancias del proceso condicionan el suministro. Para orientar una solución se necesitan presión, volumen, tiempos y datos del gas o vapor que pueda llegar al circuito. Es especialmente importante separar la función de evacuación de otras operaciones de llenado y tratamiento. La selección requiere compatibilidad confirmada del conjunto; una bomba utilizada en otra aplicación de vacío no se traslada automáticamente a este proceso.
Industria de la energíaSecado de componentes electrónicos
Una cámara de secado combina evacuación con las condiciones de tratamiento que necesita el componente. La carga puede liberar humedad o gases durante un periodo prolongado, de modo que alcanzar la presión inicial no completa el análisis. Aporte cantidad de producto, estado de entrada, temperatura y evolución del ciclo. Deben revisarse capacidad durante el tratamiento, medición y gestión de condensables. La aceptación corresponde a los criterios del componente y del proceso de secado; el indicador de vacío aporta una variable relevante, pero no demuestra por sí solo el estado final del material.
Industria electrónicaLaminado y recubrimiento en procesos de madera
La evacuación puede intervenir en operaciones de laminado o recubrimiento que utilizan presión reducida. El útil, la membrana o el recinto de proceso determinan el volumen y las entradas de aire. Materiales, adhesivos y temperatura pueden aportar condiciones adicionales que deben declararse al seleccionar el circuito. Conviene registrar evacuación y mantenimiento de la presión con la carga prevista. El estudio se coordina con los parámetros del proceso y con sus criterios de acabado, distinguiendo la función de retirar gas de la que cumplen temperatura, tiempo y presión aplicada sobre el conjunto.
Madera y mecanizado CNCDECISIONES CON CONTEXTO
Tres ejemplos para orientar el análisis
Los siguientes ejemplos son hipotéticos. Sirven para comparar decisiones y preparar comprobaciones sobre un proceso real.
Ejemplo hipotético de cámara rápida en vacío y lenta con producto
Una cámara alcanza la presión prevista cuando está vacía, pero tarda más al cargar un producto húmedo. La primera comparación debe mantener iguales configuración y puntos de medida, y registrar temperatura, cantidad y preparación de la carga. El aumento de tiempo puede estar relacionado con vapor o gas liberado durante el ciclo, además de cambios en el volumen y en el paso disponible dentro de la cámara.
La decisión exige caracterizar esa contribución y revisar compatibilidad, protección y capacidad durante la fase final. No basta con utilizar el ensayo vacío para estimar la producción. La comprobación se realiza con una carga representativa y durante ciclos repetidos, observando presión y resultado del tratamiento. Este ejemplo describe una forma de estudiar la diferencia entre condiciones; no atribuye un resultado garantizado a un modelo ni sustituye los parámetros definidos por el proceso.
Ejemplo hipotético de bomba nueva sin mejora del tiempo
Se estudia sustituir un equipo por otro de mayor caudal nominal, pero la instalación mantiene un conducto largo y una válvula de paso reducido. Antes de decidir, se comparan las presiones en la cámara y cerca de la entrada del generador durante el ciclo. Una diferencia relevante bajo flujo puede indicar que el recorrido limita la capacidad efectiva que llega al recipiente.
La decisión puede incluir revisar tubería, válvula o elementos de protección, utilizando sus datos y las condiciones de funcionamiento. La curva del equipo sigue siendo necesaria, especialmente cerca del objetivo. Después se comprueba la evolución completa con la misma carga y receta. El caso ilustra por qué una comparación de caudales nominales no permite prometer una reducción proporcional del tiempo: la cámara recibe el comportamiento del conjunto, y cualquier cuello de paso debe formar parte del análisis.
Ejemplo hipotético de ampliación con varias cámaras
Una instalación incorpora una nueva cámara a un suministro existente. Los ciclos individuales parecen compatibles, pero la coincidencia de dos evacuaciones retrasa la llegada al objetivo. El estudio recoge volúmenes, presiones iniciales, secuencias y señales de cada cámara, además de la presión del colector. Así se distingue la demanda simultánea de una limitación localizada en el nuevo ramal.
La decisión puede requerir cambios de distribución, control o capacidad del sistema, incluida una combinación de etapas cuando esté justificada por el intervalo de presión. La comprobación debe reproducir las coincidencias previstas y el régimen sostenido, no solo un arranque aislado. Si se propone una etapa Roots, se evalúa con la bomba primaria y el control como un conjunto. La ampliación se acepta por la respuesta de todas las cámaras relevantes bajo las condiciones acordadas de producción.
PASAR DE LA NECESIDAD A LOS DATOS
Cómo plantear la selección
1 Definir el objetivo del proceso
Indique por qué se evacúa y qué condición habilita la operación siguiente. Puede tratarse de alcanzar una presión, mantenerla durante un tratamiento o preparar una secuencia de admisión de gas. Defina el punto de medida y el criterio de aceptación del producto o la máquina. Esa descripción evita elegir por el vacío final de una bomba sin relacionarlo con la necesidad real. También permite distinguir objetivos que requieren comprobar otras variables, como composición, humedad o geometría, además de la presión del recipiente.
2 Dibujar el volumen y el recorrido
Prepare un esquema de cámara, carga, conexiones, válvulas, filtros y cualquier volumen auxiliar. Indique qué elementos quedan comunicados durante cada fase. Añada longitudes y diámetros interiores, porque el paso disponible participa en la capacidad efectiva. El dibujo no necesita ser complejo para resultar útil, pero debe mostrar reducciones y elementos de protección. Esta etapa permite relacionar volumen y conductancia con la curva prevista. También ayuda a comparar alternativas de ubicación y a identificar modificaciones que cambiarían el comportamiento sin sustituir necesariamente el generador.
3 Identificar gas, vapor y arrastres
Describa la composición conocida del gas, las sustancias que puede aportar el producto y las condiciones de temperatura. Incluya partículas, humedad, vapores y posibilidad de líquidos. La compatibilidad del equipo y la protección se confirman a partir de esos datos y de la documentación correspondiente. Las etiquetas en seco o lubricada describen una tecnología, pero no acreditan compatibilidad universal con una corriente de proceso. Si faltan datos de la carga, la propuesta debe señalar qué caracterización necesita antes de establecer una configuración definitiva.
4 Medir la curva y separar las fases
Registre presión absoluta frente al tiempo con eventos de cierre, apertura de aspiración, llegada al objetivo y final del tratamiento. Compare cámara vacía y cargada cuando sea pertinente. Observe si la demora se concentra al inicio o al final, y si cambia con temperatura o repetición de ciclos. Esa información orienta hacia volumen, recorrido, curva de bomba o cargas de gas. Mantenga identificados instrumentos y condiciones. Un cálculo preliminar puede ordenar alternativas, pero la curva real ayuda a comprobar qué suposiciones representan la instalación.
5 Comparar familias en el intervalo requerido
BECKER contempla distintas tecnologías para evacuación: paletas en seco y lubricadas, tornillo, garra, canal lateral, radial y soluciones con refuerzo Roots. Sus intervalos y configuraciones difieren. Compare presión objetivo, caudal efectivo y naturaleza del proceso con la curva y los límites del modelo. La selección no consiste en escoger el equipo con el menor vacío final publicado. Debe incluir tiempo, régimen de uso, tratamiento del gas y mantenimiento. Una opción adecuada para evacuar hasta una presión relativamente próxima al ambiente puede no cubrir otro objetivo de proceso.
6 Evaluar una o varias etapas
Cuando se estudia una combinación con Roots, se considera el sistema completo: refuerzo, bomba primaria, conexiones y control. La etapa Roots no se trata como sustitución directa de una primaria conectada a la cámara. Su funcionamiento debe respetar el intervalo y las condiciones permitidas por el fabricante. La conveniencia se justifica con el caudal requerido a lo largo del ciclo y con la presión de trabajo. También se comparan soluciones de una sola etapa si cubren la necesidad. El esquema elegido debe explicar cómo responde desde el inicio hasta el objetivo.
7 Confirmar integración y aceptación
La propuesta final debe especificar configuración de equipo, control, protección, puntos de medida y condiciones ambientales relevantes. Acorde las cargas y secuencias que se probarán, incluidos ciclos repetidos y consumidores simultáneos. Registre tiempo hasta objetivo, evolución durante tratamiento y resultado del proceso. Defina cómo se repetirá la comprobación después de cambios de receta o mantenimiento. Este criterio vincula la selección a condiciones medibles y evita aceptar únicamente una lectura en la entrada de la bomba. La cámara y el producto son parte de la verificación del suministro.
DEL PROCESO AL EQUIPO
Equipos y familias BECKER
Estas referencias permiten estudiar tecnologías relacionadas con la aplicación. La idoneidad del modelo, su ejecución y los accesorios se confirma con el punto de trabajo y las condiciones del sistema.
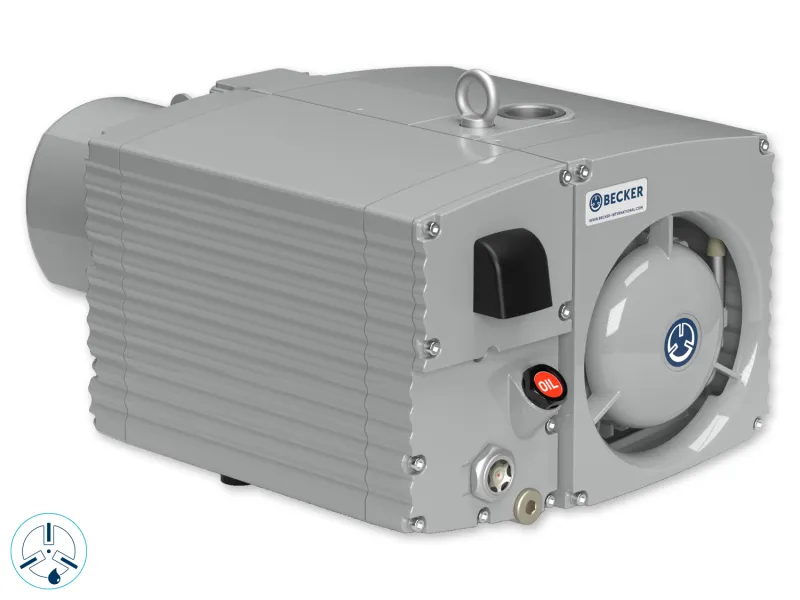
BECKER U 5.101
Bomba de paletas lubricada cuya documentación incluye evacuación para envasado, a evaluar con la presión, la carga y el ciclo de la cámara.
Qué confirmar
Confirmar variante, curva, gas y vapor admitidos, lubricante, protección frente a arrastres y condiciones de lastre de gas.
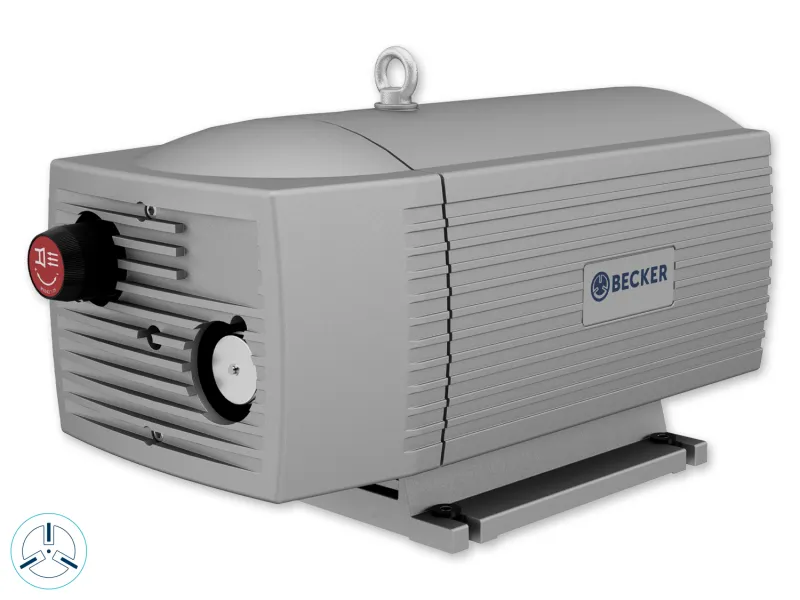
BECKER VT 4.40
Modelo de paletas en seco para estudiar evacuaciones cuyo objetivo y demanda se encuentren dentro de su intervalo de funcionamiento.
Qué confirmar
Comprobar que la presión requerida sea compatible con el modelo y que la capacidad efectiva cubra el tiempo con la carga real.
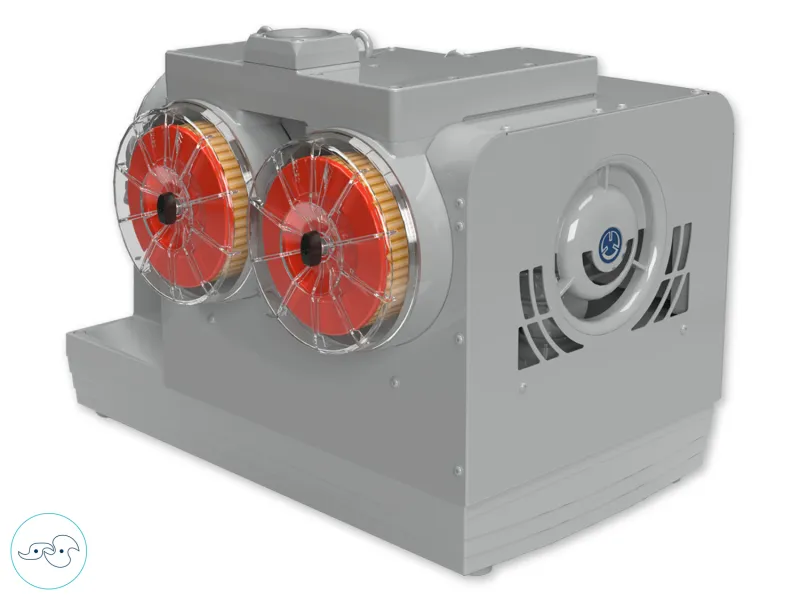
BECKER BCV 300
Alternativa de garra con compresión sin aceite para comparar en una evacuación compatible con su curva, sus límites y la naturaleza del gas.
Qué confirmar
Revisar presión objetivo, recorrido, capacidad durante el ciclo, compatibilidad de proceso y configuración de filtración y control.
Sistemas booster BECKER
Configuración de varias etapas para estudiar el refuerzo de capacidad en el intervalo que justifique el proceso de evacuación.
Qué confirmar
Seleccionar Roots, bomba primaria y control como conjunto, con curvas y condiciones de funcionamiento confirmadas para toda la secuencia.
INTEGRAR Y COMPROBAR
Instalación y puesta en servicio
Conexión entre cámara y equipo
La tubería y sus accesorios deben ser adecuados al vacío, al gas y a las condiciones del proceso. Revise secciones interiores, longitudes, codos y válvulas para evitar limitaciones que no aparezcan en un esquema simplificado. El montaje debe permitir servicio y respetar las instrucciones de los componentes. Para evaluar el efecto del recorrido, compare presión en cámara y entrada del equipo bajo condiciones conocidas. El objetivo es conservar capacidad efectiva, no solo utilizar una conexión que encaje físicamente en la boca del generador.
Filtración y separación antes de la bomba
Los elementos de protección se eligen según partículas, gotas y otras sustancias que puedan alcanzar el circuito. Si hay líquidos arrastrados, debe estudiarse su separación antes del equipo y el modo previsto de gestionar lo recogido. La protección necesita acceso y mantenimiento; su resistencia también afecta a la evacuación. Conviene observar cómo cambia la presión entre puntos cuando el elemento se carga. La solución debe ser compatible con el proceso y el modelo, sin asumir que un filtro incorporado resuelve cualquier contaminante que salga de la cámara.
Instrumentación apropiada al objetivo
El instrumento debe cubrir el intervalo de presión necesario y proporcionar una lectura representativa de la cámara. Documente ubicación, unidades, referencia y condiciones de verificación. Una medición junto al generador puede diferir de la del recipiente cuando existe flujo. También importa la respuesta temporal si la evacuación forma parte de un ciclo corto. La señal utilizada por el control debe relacionarse con la fase y con el criterio del proceso. Para comparar resultados, mantenga identificados los instrumentos y evite mezclar lecturas absolutas con relativas.
Gestión de condensables y temperatura
La disposición del circuito debe considerar dónde pueden aparecer condensados y cómo se gestiona la carga de vapor de acuerdo con el diseño. Las temperaturas del producto, del gas y del entorno ayudan a caracterizar esa condición. En modelos que incorporen lastre de gas, su utilización y límites se consultan en la documentación; no se generaliza un ajuste a toda una familia. También se revisa la compatibilidad del lubricante cuando corresponda. La puesta en servicio debe observar ciclos representativos y el efecto de las condiciones de producción sobre el equipo.
Control de secuencia y etapas
Las válvulas y el sistema de generación se coordinan con cierre, evacuación, tratamiento y retorno de la cámara. Si existen varias bombas o una etapa de refuerzo, la lógica debe corresponder al sistema y a sus condiciones permitidas. Los cambios de receta o de número de consumidores también forman parte del análisis. Documentar los estados y señales permite explicar retrasos o comportamientos inesperados. La validación se realiza con el conjunto integrado; no se trasladan secuencias de otro sistema únicamente porque los equipos pertenezcan a la misma tecnología.
Acceso, refrigeración y referencia de servicio
Reserve las condiciones de ubicación, ventilación y acceso indicadas para el modelo. El mantenimiento puede requerir revisar filtros, lubricante, elementos de separación y otros componentes según configuración. Se aplican las instrucciones y los recambios Original BECKER que correspondan. Guarde una curva de referencia con cámara y carga conocidas, junto con el estado del circuito. Esa documentación ayuda a reconocer cambios posteriores. El servicio de la bomba debe acompañarse de la revisión de juntas y elementos de cámara, porque ambos influyen en el tiempo de evacuación observado.
OBSERVAR ANTES DE CAMBIAR EL EQUIPO
Síntomas y comprobaciones
La cámara tarda más desde el comienzo del ciclo
Posibles causas
Puede haber aumentado el volumen conectado, reducido el paso de una válvula o cambiado el estado de un filtro. También conviene comprobar que el evento que inicia la medición corresponde a la apertura real de aspiración.
Qué comprobar
Compare la curva con una referencia de configuración conocida y revise modificaciones de cámara, carga y circuito. Observe presión en recipiente y entrada del equipo. Las intervenciones se realizan conforme a los procedimientos de la máquina. Identificar si la demora es general o aparece solo con una receta ayuda a separar una limitación fija de una condición particular de producción.
La evacuación se vuelve lenta cerca del objetivo
Posibles causas
La curva del equipo puede ofrecer otra capacidad en ese intervalo, mientras fugas, vapor o gas liberado adquieren mayor relevancia. El objetivo también puede estar demasiado próximo al límite que el conjunto alcanza en esas condiciones.
Qué comprobar
Revise presión absoluta, curva del modelo y comportamiento de cámara vacía frente a cargada. Relacione la parte final con temperatura y duración del ciclo. La comparación debe considerar el recorrido y la carga de gas, además del vacío final publicado. No atribuya automáticamente esta forma de curva a desgaste de la bomba sin contrastar el resto de condiciones.
La bomba alcanza una presión que la cámara no consigue
Posibles causas
El paso entre ambos puntos puede limitar la capacidad efectiva cuando circula gas, o puede existir una entrada relevante en la cámara. Una diferencia de instrumentos o de referencia de lectura también puede confundir la comparación.
Qué comprobar
Verifique unidades y puntos de medida, y compare lecturas simultáneas durante una fase conocida. Revise válvulas, filtros y secciones del recorrido junto con los datos del proceso. La interpretación debe apoyarse en condiciones de flujo; dos lecturas tomadas en momentos distintos no describen la misma situación. Con esa información se decide si procede revisar distribución, estanqueidad o capacidad de generación.
El tiempo cambia mucho con el producto cargado
Posibles causas
La carga puede modificar volumen libre, circulación interna, temperatura y liberación de gas o vapor. Diferencias de preparación entre lotes pueden producir una demanda que no aparece en el ensayo con cámara vacía.
Qué comprobar
Registre cantidad, disposición, temperatura y estado de entrada del producto junto con la curva de presión. Compare recetas equivalentes y documente etapas anteriores. La evaluación debe separar la condición del material de posibles cambios de circuito. Si se identifica una carga de vapor, revise compatibilidad y tratamiento con los datos del proceso antes de proponer únicamente más caudal nominal.
La presión sube cuando cambia el estado de aspiración
Posibles causas
Puede existir entrada exterior o liberación de gas desde producto y superficies, además de efectos asociados a volúmenes que se comunican. Una subida de presión no demuestra por sí sola el origen del gas.
Qué comprobar
Utilice los procedimientos de comprobación previstos para la cámara y compare condiciones vacías y cargadas cuando corresponda. Documente qué válvulas cambian de estado y qué volúmenes intervienen. Las pruebas de estanqueidad requieren un método apropiado y una interpretación conjunta con el proceso. Evite concluir que una junta es la causa basándose únicamente en una pendiente de presión sin más contexto.
Aparece líquido o aumenta la carga de condensado
Posibles causas
El proceso puede aportar más vapor, producir condensación en nuevas condiciones térmicas o arrastrar líquido desde la cámara. La causa y la protección necesaria dependen de la sustancia y del recorrido.
Qué comprobar
Identifique naturaleza y momento de aparición, y compare temperatura, receta y cantidad de producto con la referencia. Revise los elementos de separación y las condiciones admitidas por el equipo siguiendo sus instrucciones. La investigación debe incluir el origen en la cámara. Vaciar un elemento de recogida no explica por qué cambió la carga ni confirma que la protección instalada sea suficiente.
Varias cámaras interfieren en sus tiempos de evacuación
Posibles causas
La demanda simultánea puede superar la condición contemplada en la red o revelar una limitación de distribución. Un colector con presión aceptable tampoco describe necesariamente todos los ramales durante sus picos.
Qué comprobar
Registre secuencias y presión por cámara, relacionando aperturas y llegadas al objetivo. Compare funcionamiento individual y conjunto con las cargas previstas. Revise capacidad, control y recorrido a partir de esa coincidencia. La corrección se verifica en todos los consumidores relevantes y durante ciclos repetidos, incluyendo cambios de receta que alteren los solapamientos de demanda.
Una configuración con refuerzo no alcanza la respuesta prevista
Posibles causas
El comportamiento depende de la bomba primaria, la etapa de refuerzo, sus conexiones y la secuencia de control. Una selección aislada del caudal Roots no representa la capacidad del conjunto en todo el intervalo de presión.
Qué comprobar
Contraste la configuración instalada con la documentación del sistema y con la curva de proceso. Revise registros y estados de control mediante el procedimiento previsto para los equipos. El análisis debe abarcar las condiciones permitidas y la capacidad de la primaria. Cualquier modificación se define para el conjunto; no se cambia la secuencia de una etapa a partir de una equivalencia nominal de caudal.
DUDAS DE SELECCIÓN Y OPERACIÓN
Preguntas frecuentes
¿Qué diferencia hay entre evacuar y desgasificar?
Evacuar describe retirar gas de una cámara o circuito para reducir su presión. Desgasificar se centra en liberar y retirar gas contenido en un material o líquido. Ambos fenómenos pueden coincidir, pero aportan demandas distintas: el volumen inicial y el gas que el producto sigue liberando. Para seleccionar conviene indicar cuál es el objetivo y cómo cambia la carga durante el tratamiento, además de la presión que necesita el proceso.
¿Se puede calcular el tiempo de evacuación con volumen y caudal?
Una aproximación ideal utiliza t = (V/S) × ln(p1/p2), con presiones absolutas y unidades coherentes. Supone capacidad efectiva constante y desprecia aportes de gas, fugas y cambios térmicos; además, el objetivo debe quedar suficientemente separado del límite del equipo para que la simplificación resulte razonable. En una instalación real se revisan curva, conductancia y producto. La fórmula sirve para orientar una estimación, no para garantizar el ciclo.
¿Qué volumen debe utilizarse en el estudio?
Se considera el espacio libre comunicado durante la evacuación, incluidas conexiones y otros volúmenes que participen. La carga ocupa parte de la cámara, pero puede contener huecos o aportar gas durante el proceso. Conviene dibujar qué elementos se conectan en cada fase y describir distintas recetas. Utilizar únicamente el volumen exterior del recipiente puede omitir diferencias relevantes. El dato geométrico se completa con el comportamiento real de cámara y producto.
¿Por qué deben indicarse presiones absolutas?
La referencia absoluta permite describir el estado del gas y comparar objetivos de evacuación sin confundirlos con una lectura relativa al ambiente. Es necesario conservar las unidades y el punto de medida. Expresiones como porcentaje de vacío pueden resultar ambiguas si no se especifican condiciones. Para revisar una propuesta, indique presión inicial, objetivo y lectura durante tratamiento con su referencia; así pueden relacionarse con la curva del equipo y con los instrumentos instalados.
¿Una bomba de más caudal reduce el tiempo en la misma proporción?
Solo una aproximación muy simplificada presenta esa relación directa. En la práctica importan la curva de bombeo, las restricciones del circuito, las entradas de aire y el gas o vapor liberado por la carga. Una tubería limitada puede impedir aprovechar capacidad adicional. Conviene comparar la curva completa y medir en la cámara. La mejora se verifica con igual carga y secuencia, sin deducir un tiempo nuevo únicamente de dos cifras nominales.
¿El vacío final de catálogo es la presión de trabajo garantizada?
El dato corresponde a unas condiciones del equipo y debe interpretarse con su documentación. La cámara conectada añade recorrido, fugas y cargas de proceso que pueden modificar la presión alcanzable y el tiempo necesario. Además, trabajar muy cerca del límite puede cambiar notablemente la evolución final. La selección se realiza para la presión y la carga requeridas en el recipiente, con la configuración concreta y las condiciones de utilización confirmadas.
¿Cuándo se comparan bombas lubricadas y en seco?
Se comparan cuando sus intervalos de funcionamiento pueden cubrir el objetivo y son compatibles con el proceso. La decisión incluye gas, vapor, presión, curva, mantenimiento y tratamiento del aire de salida. En seco describe la compresión sin aceite de la tecnología correspondiente, pero no implica compatibilidad universal con cualquier sustancia. Una lubricada también requiere seleccionar configuración y lubricante adecuados. El nombre de la aplicación no resuelve por sí solo esas condiciones.
¿Para qué se estudia una etapa Roots?
Una etapa de refuerzo Roots puede formar parte de un sistema que busca mayor capacidad en un intervalo de presión determinado. Se selecciona junto con una bomba primaria y con el control correspondiente, respetando las condiciones permitidas por el fabricante. No se presenta como sustituto directo de una primaria para cualquier arranque de cámara. Su conveniencia se demuestra mediante la curva y la secuencia del conjunto frente a la demanda real.
¿Cómo afecta la humedad del producto?
La humedad puede aportar vapor durante la evacuación y cambiar la demanda respecto a una cámara vacía. Temperatura, cantidad de producto y duración del tratamiento influyen en su evolución. Es necesario estudiar compatibilidad, separación de líquidos si hay arrastre y funciones disponibles en el modelo. Un lastre de gas, cuando existe, tiene condiciones específicas de uso. La solución se define con datos de proceso y se comprueba durante ciclos representativos.
¿Una subida de presión indica siempre una fuga?
También puede deberse a gas liberado por materiales, superficies o volúmenes que se comunican con la cámara. La interpretación depende del estado de válvulas, carga, temperatura y tiempo. Los ensayos de estanqueidad necesitan un procedimiento adecuado y una referencia clara. Comparar cámara vacía y cargada puede aportar información, pero una pendiente aislada no identifica de forma concluyente el origen. Conviene reunir varias observaciones antes de atribuir la causa a un componente.
¿Alcanzar una presión confirma la composición del gas?
La presión total y la composición son variables diferentes. En procesos que evacúan antes de introducir otro gas, los requisitos deben definir qué composición se necesita y cómo se comprueba. La evacuación participa en la secuencia, pero una lectura de presión por sí sola no acredita la mezcla final. La selección del circuito también depende de la naturaleza de los gases y de su compatibilidad con los equipos y componentes previstos.
¿Qué datos necesita ExportVacío para estudiar una evacuación?
Prepare volumen libre, presión inicial y objetivo, tiempo disponible, curva medida y descripción de la carga. Añada gas, vapor, temperatura, posibles arrastres y esquema de tuberías, válvulas y protección. Si existe equipo, incluya su placa y configuración. Para varias cámaras, documente las coincidencias de ciclo. Estos datos permiten orientar tecnologías BECKER, identificar limitaciones del circuito y definir qué comprobaciones faltan antes de concretar una propuesta de suministro.
HABLAR EL MISMO IDIOMA
Un glosario para tu proyecto
- Presión absoluta
- Presión referida al vacío. Permite describir el estado de una cámara y utilizar relaciones de evacuación sin confundirlo con una lectura relativa a la presión del ambiente.
- Velocidad de bombeo efectiva
- Capacidad de retirar gas disponible en el recipiente bajo unas condiciones. Incluye el efecto de la bomba y de las restricciones del recorrido entre ella y la cámara.
- Conductancia
- Medida de la facilidad con la que circula gas por un componente o recorrido. Depende de geometría, gas y condiciones de flujo, y condiciona la capacidad útil del sistema.
- Carga de gas
- Aporte de gas que debe retirar el sistema, procedente del proceso, de superficies o de entradas exteriores. Puede continuar después de evacuar el volumen inicial y afectar al mantenimiento de presión.
- Desorción
- Liberación de sustancias previamente retenidas en superficies. Puede contribuir a la carga de gas durante la evacuación y ayudar a explicar diferencias entre una cámara acondicionada y otra en distinto estado.
- Vapor condensable
- Componente gaseoso que puede pasar a líquido según sus condiciones. Su presencia requiere estudiar temperatura, carga y compatibilidad, además de las medidas de tratamiento previstas en el circuito.
- Bomba primaria
- Equipo que proporciona el bombeo de base dentro de una configuración de varias etapas. En un sistema con refuerzo Roots se selecciona y controla como parte del conjunto.
- Lastre de gas
- Función disponible en determinados modelos que admite gas de forma controlada dentro de su operación. Su utilidad, límites y ajustes dependen de la documentación del equipo y de la carga de vapor.
LLEGAR A LA CONVERSACIÓN CON DATOS ÚTILES
Prepara tu consulta
0 de 5 datos preparados
EXPORTVACIO · ESPECIALIZACIÓN EN VACÍO Y PRESIÓN
Tu proceso merece
una selección bien planteada
Reúne las mediciones, el esquema del circuito y las condiciones del material. Con esos datos podemos orientar la selección y revisar la documentación del equipo.
OTRAS ETAPAS DE TU INSTALACIÓN
Procesos que se conectan
Desgasificación
Si el material sigue liberando gas durante el tratamiento, esa carga debe estudiarse además del volumen que se evacúa al inicio.
Explorar el proceso
Recirculación de gases
Después de preparar una cámara, algunos procesos mueven un gas dentro de un circuito cerrado con equipos y variantes estancas compatibles.
Explorar el proceso
Extracción
Una aspiración continua de gases, partículas o líquidos plantea una demanda y una protección que deben distinguirse de la evacuación de un volumen cerrado.
Explorar el procesoGuía editorial de Exportvacio · Actualizada el 18 de octubre de 2026 · Las escenas y los dibujos representan aplicaciones. Las fichas enlazadas aportan la documentación y las fotografías de los equipos BECKER.