APLICACIONES BECKER · 07 / 08
DesgasificaciónTecnología BECKER
El vacío ayuda a retirar aire atrapado y gases presentes en líquidos, pastas y materiales de proceso. Para elegir una bomba BECKER hay que relacionar el comportamiento del producto con la presión, la temperatura y el tiempo disponible. Estudiamos contigo la composición, el ciclo y la protección de la aspiración para preparar una selección que puedas contrastar con ensayos y con los requisitos de tu instalación.
- Proceso y criterios de selección
- Equipos y documentación
- Asesoría desde Andorra
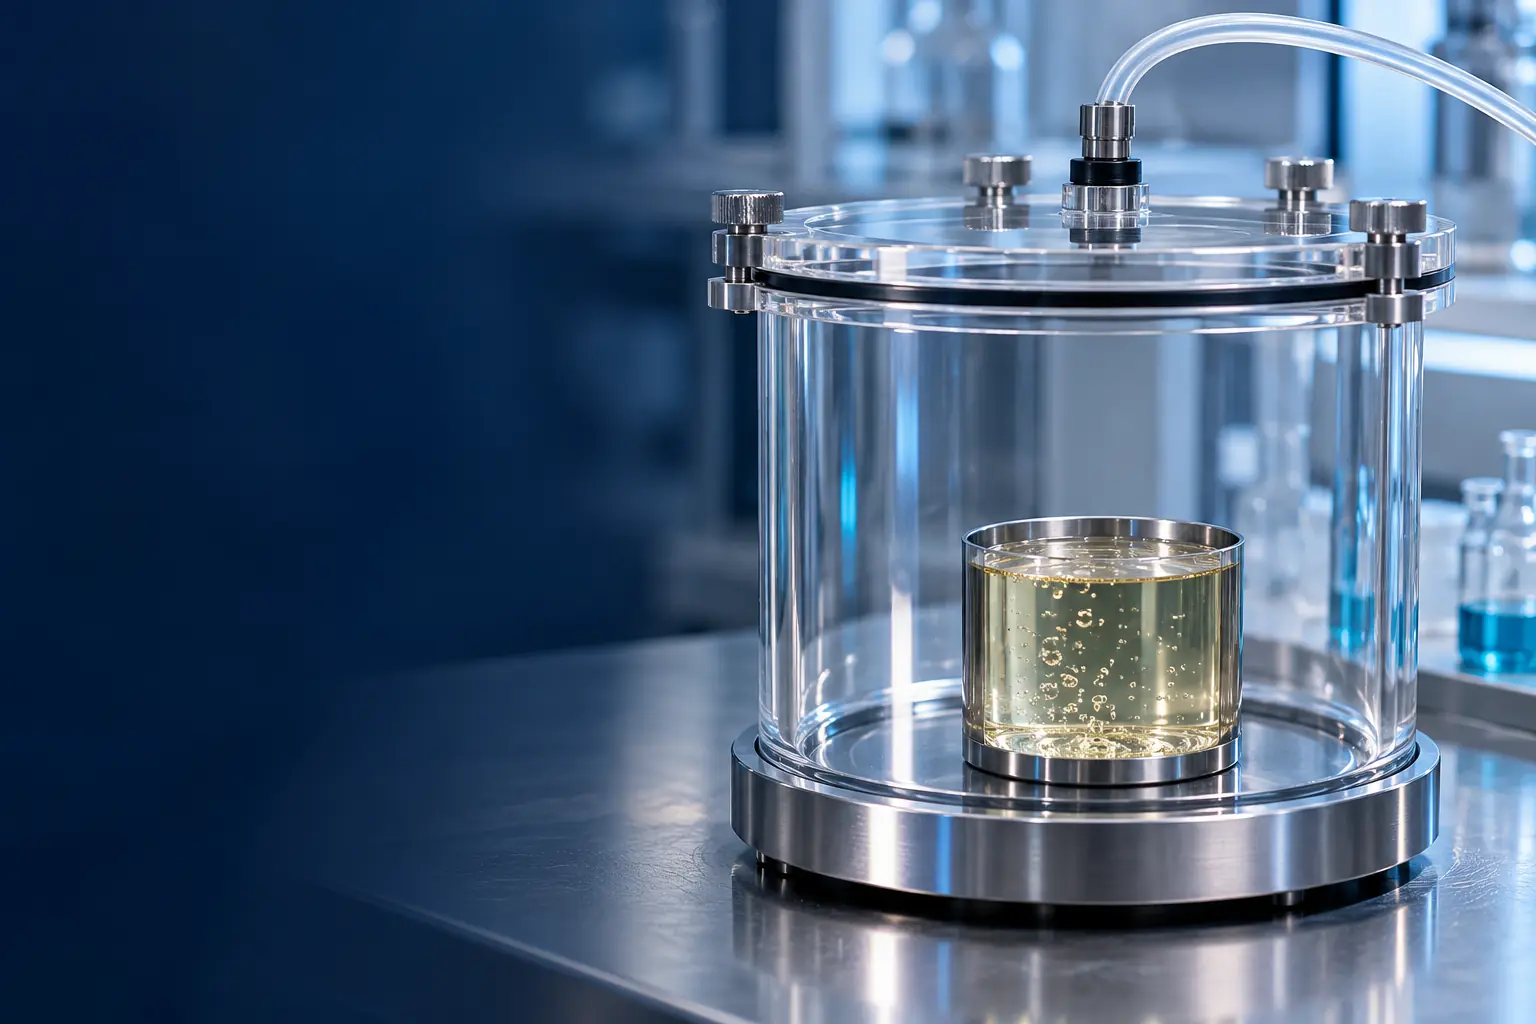
Escena conceptual creada con IA para Exportvacio
ENTENDER ANTES DE SELECCIONAR
El principio del proceso
Desgasificar consiste en favorecer la salida de gases de un material y retirarlos del espacio de tratamiento. En un líquido pueden existir gases disueltos y burbujas dispersas. En una pasta, la viscosidad y la estructura de la mezcla dificultan el movimiento de esas burbujas. En un polímero procesado en una extrusora, la etapa de vacío debe coordinarse con la temperatura, la alimentación y la geometría de desgasificación de la máquina. Aunque todos estos procesos emplean vacío, sus necesidades de bombeo pueden ser muy diferentes.
La bomba reduce la presión del recinto y evacua el gas que llega a su aspiración. El material debe permitir que ese gas alcance una superficie de salida. Por eso, aumentar la capacidad de la bomba no resuelve necesariamente una mezcla mal renovada, una película demasiado gruesa o un tiempo de residencia insuficiente. La presión medida en la bomba tampoco demuestra por sí sola que el producto haya alcanzado el resultado deseado.
El estudio combina dos observaciones: cómo funciona el sistema de vacío y qué ocurre dentro del material. Se registran presión absoluta, temperatura, duración y carga de producto; después se relacionan con el criterio de aceptación, como una medición del gas residual, la densidad, una inspección de poros o una prueba específica del producto. También se identifica lo que puede salir junto al gas: humedad, disolventes, espuma, polvo o gotas. Esa información define la separación previa, la compatibilidad del equipo y el tratamiento del escape. La propuesta comienza por estos datos, antes de asignar un modelo o prometer un resultado
DEL PRINCIPIO A LA OPERACIÓN
Así funciona
Explora las fases del proceso
FASE 01
Preparar y medir
El recipiente contiene el material y un espacio libre. Identifica la temperatura, el nivel y la presión de referencia antes de comenzar
FASE 02
Liberar y retirar gas
La presión desciende y el gas alcanza la superficie del material. La aspiración incorpora separación previa para proteger la bomba
FASE 03
Comprobar el producto
La aceptación relaciona el registro del ciclo con una medición del material. Una lectura de vacío no representa por sí sola el resultado
- 01
Preparar el material y la referencia inicial
Ver esta etapa
La fase inicial establece qué producto entra al tratamiento y en qué condiciones. Registra composición, cantidad, temperatura y estado de mezcla, además del método utilizado para evaluar el gas o las inclusiones antes de aplicar vacío. Un lote que llega más frío o después de una agitación distinta puede comportarse de otra manera aunque conserve la misma formulación. Cuando compares pruebas, utiliza muestras representativas y anota su procedencia. Así podrás distinguir una mejora del proceso de una variación de la materia prima.
- 02
Reducir la presión de forma controlada
Ver esta etapa
Al comenzar la evacuación, la bomba retira principalmente el gas del espacio libre y de las conducciones conectadas. La reducción de presión también modifica el volumen de las burbujas existentes y puede provocar espuma o liberación de componentes volátiles. La secuencia de descenso debe definirse con el fabricante del proceso y probarse con el producto. Registra la presión en el recipiente, el tiempo y la evolución del nivel. Si aparece arrastre, revisa la secuencia y la separación prevista antes de exigir más capacidad de bombeo.
- 03
Facilitar la salida del gas desde el producto
Ver esta etapa
La liberación del gas depende del contacto entre el material y el espacio sometido a vacío. La mezcla, la renovación de superficie y el espesor del producto pueden influir tanto como la presión. En una pasta conviene comprobar si se renueva todo el volumen o quedan zonas poco móviles; en una extrusora se estudia la etapa diseñada para desgasificar. Ajustar un agitador o una máquina exige respetar su procedimiento. El objetivo de esta fase es observar el comportamiento del material y relacionarlo con condiciones reproducibles.
- 04
Mantener el tratamiento y evacuar la carga liberada
Ver esta etapa
Durante el mantenimiento, el gas que sale del material puede seguir alimentando el sistema aunque la presión parezca estable. El control debe sostener la condición definida sin confundir una lectura constante con el final de la desgasificación. Relaciona presión, temperatura y duración con la cantidad procesada. En instalaciones continuas, revisa también la estabilidad de alimentación y el tiempo de residencia. Si la generación de vapor cambia durante el ciclo, la separación y la bomba deben seguir trabajando dentro de las condiciones previstas para esa variación.
- 05
Finalizar, transferir y comprobar el resultado
Ver esta etapa
La finalización incluye el retorno a la condición prevista por la receta, la descarga y la transferencia a la siguiente operación. Una mezcla puede incorporar aire otra vez si se manipula de forma inadecuada después del tratamiento. Define cómo se conserva la muestra y en qué momento se analiza. Compara el resultado con el criterio de aceptación acordado y conserva el registro completo del ciclo. La presión final es un dato de funcionamiento; la aceptación del producto necesita una comprobación que represente su uso real.
QUÉ CAMBIA EL RESULTADO
Las variables que conviene medir
Naturaleza del gas y composición del producto
Identifica si buscas retirar aire incorporado durante la mezcla, un gas disuelto o componentes volátiles que se liberan durante el proceso. Facilita la composición relevante del producto y las fichas de las sustancias presentes en la aspiración. Dos mezclas visualmente parecidas pueden exigir materiales, lubricantes y protecciones diferentes. Incluye los productos de limpieza que puedan permanecer en el circuito entre lotes. Esta información permite valorar compatibilidad y condiciones de tratamiento sin deducirlas únicamente del nombre comercial del material.
Presión absoluta en el punto de tratamiento
La presión absoluta utiliza una referencia común y permite comparar recetas, instrumentos y curvas de bombas. Indica dónde se mide y en qué momento del ciclo se alcanza el valor requerido. Una lectura relativa depende además de la presión atmosférica local; por eso, una cifra de vacío sin unidades ni referencia resulta ambigua. Si solo dispones de un vacuómetro existente, envía una fotografía de su escala y su ubicación. La presión solicitada debe proceder del proceso o del ensayo, no del límite más bajo disponible en el catálogo.
Temperatura del material y de los gases
La temperatura puede modificar la viscosidad, la liberación de gas y la generación de vapor. Conviene registrar la del producto y, cuando el diseño lo permita, la del flujo que llega a la aspiración. No supongas que ambas coinciden: las tuberías, el enfriamiento y los cambios de fase pueden introducir diferencias. Un ajuste térmico que mejora la movilidad de una pasta también puede aumentar la carga de vapor. Compara siempre el efecto sobre el producto y sobre el sistema, dentro de la ventana térmica autorizada por su receta.
Viscosidad y renovación de superficie
La viscosidad describe la resistencia del material a fluir y puede cambiar con temperatura, concentración o forma de agitación. En desgasificación interesa porque condiciona el desplazamiento de las burbujas y la renovación del material expuesto al vacío. Facilita el método y las condiciones de la medición, además de una descripción del mezclador. No basta con indicar que el producto es espeso: una pasta que cambia mucho al agitarse exige otra interpretación que un líquido de viscosidad relativamente estable. El ensayo debe representar esa diferencia.
Cantidad tratada y espacio libre
Distingue el volumen de producto del volumen total del recipiente y del espacio libre conectado a la bomba. El primero afecta a la cantidad de gas potencialmente liberada; el segundo interviene en la evacuación inicial. El margen de espacio libre también debe contemplar la expansión y la espuma observadas durante la prueba. Indica nivel de llenado mínimo y máximo, dimensiones del recipiente y cambios de formato. Aumentar el tamaño del lote puede modificar el tiempo de tratamiento aunque la presión final siga siendo la misma.
Tiempo de residencia y frecuencia de producción
En un proceso por lotes, registra los tiempos de evacuación, mantenimiento, ventilación y descarga por separado. En uno continuo, interesa cuánto tiempo permanece el material en la etapa útil y cómo varía con la alimentación. Una bomba puede alcanzar la presión objetivo y aun así no disponer el producto del tiempo necesario para liberar el gas. Facilita también lotes por turno y horas de funcionamiento. Esta información ayuda a separar las necesidades del ciclo de las exigencias de servicio continuo del equipo.
Carga de vapor y riesgo de arrastre
El caudal que recibe la bomba puede incluir gas no condensable, vapor y pequeñas cantidades de material arrastrado. Identifica humedad, disolventes, espuma, polvo y gotas, con sus variaciones durante el ciclo. La observación de condensado en un recipiente intermedio aporta información útil, pero no describe por sí sola toda la carga. Registra cantidades, temperatura y momento de aparición cuando el procedimiento de planta permita hacerlo. La protección se define antes de seleccionar la bomba, incluyendo separación y materiales compatibles con lo que realmente llega al circuito.
Criterio de aceptación del producto
Convierte la expresión mejorar la desgasificación en un resultado comprobable. Según el producto puede interesar gas residual, densidad aparente, porosidad, comportamiento de llenado o una prueba funcional posterior. Define el método, el muestreo y el momento del análisis con la persona responsable del proceso. Una superficie sin burbujas visibles no demuestra que todo el volumen esté desgasificado. Elegir un indicador representativo evita sobredimensionar por una impresión visual y permite evaluar si una modificación produce un beneficio consistente entre lotes.
UN PROCESO EN DISTINTOS SECTORES
Aplicaciones concretas en la industria
Desgasificación del electrolito en fabricación de baterías
La preparación del electrolito puede incorporar una etapa de desgasificación definida por el proceso de fabricación. La consulta debe concretar composición, humedad admisible, temperatura y materiales de contacto, además del volumen y la secuencia de transferencia. El sistema de vacío se estudia según esos datos y las sustancias presentes en el gas aspirado. No se traslada automáticamente una solución utilizada con un líquido acuoso a una formulación diferente. El resultado se comprueba con los controles establecidos para el material y la fabricación de la batería, sin atribuir mejoras de capacidad o vida útil a la bomba por sí sola.
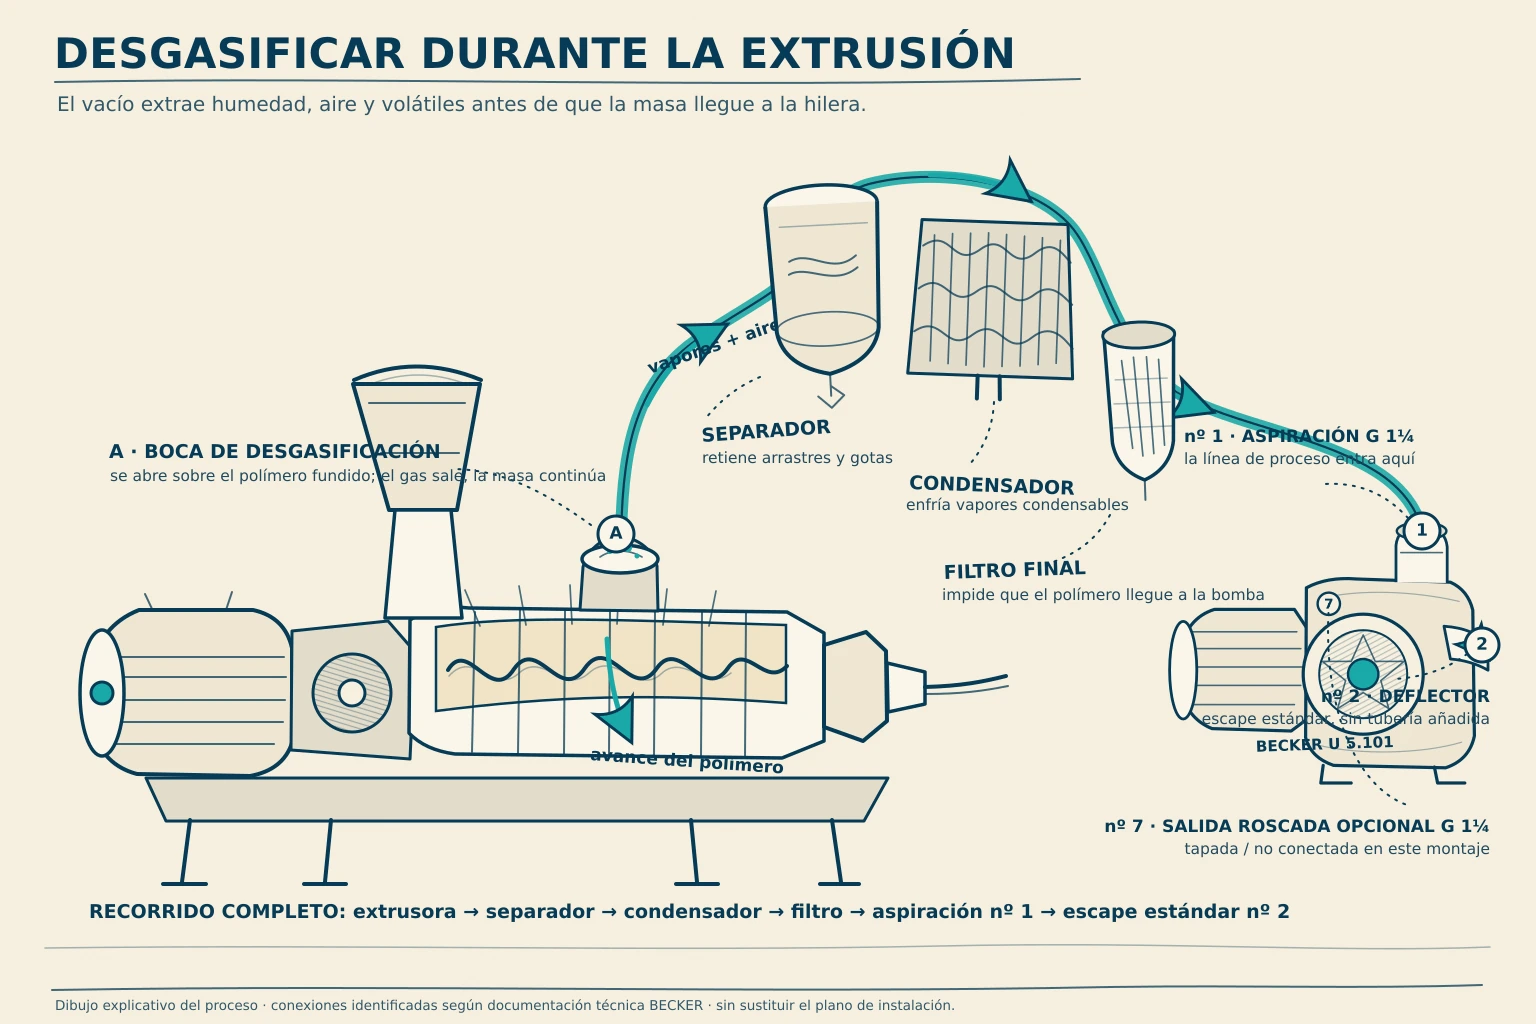
Industria de la energíaEtapas de vacío en extrusión de polímeros
Una extrusora puede disponer de zonas de desgasificación para retirar componentes liberados durante el procesado. Interesan el polímero, los aditivos, la alimentación, las temperaturas de las zonas y las condiciones en la conexión de vacío. La forma del material y el diseño de la máquina influyen en cómo se presenta la carga al sistema. Antes de sustituir la bomba, conviene comprobar que el problema no se origina en una variación de formulación, una alimentación inestable o una obstrucción de la línea. La propuesta debe incluir la gestión de condensables y la protección frente a arrastres.
Industria del plásticoPreparación de pastas cerámicas
La presencia de aire en una pasta cerámica puede trasladarse a defectos que se manifiestan durante el conformado o las etapas posteriores. El vacío se integra con la preparación y el movimiento de la mezcla, por lo que se estudian humedad, consistencia, cantidad tratada y forma de alimentación. El criterio de comprobación debe corresponder a la pieza o al material producido. Una prueba útil mantiene identificada la formulación y compara lotes equivalentes. La selección de la bomba incluye la separación de polvo o humedad cuando puedan alcanzar la aspiración, sin confundir la bomba con un equipo destinado a transportar la pasta.
Fabricación de maquinaria y robóticaMateriales empleados en la fabricación de prótesis
En la fabricación de determinados materiales para prótesis, la desgasificación de la materia prima forma parte del proceso de preparación. Lo que se estudia es una operación industrial sobre el material, con una receta y un criterio de calidad propios. Facilita composición, tiempo de trabajo y condiciones de mezcla o moldeo; añade cualquier limitación de temperatura y de contacto con sustancias. La tecnología de vacío debe ser compatible con ese conjunto. La selección del equipo no sustituye la validación del producto sanitario ni permite atribuirle una certificación clínica que corresponda a otro componente o a otro fabricante.
Hospitales, clínicas y laboratoriosMezclas y pastas alimentarias
Algunas líneas alimentarias incorporan vacío durante la preparación de mezclas o pastas para controlar el aire incorporado. El producto, su sensibilidad térmica y el procedimiento higiénico determinan cómo se integra esta fase. La valoración puede incluir textura, densidad o comportamiento durante el llenado, siempre según el método de producción. Si el objetivo está relacionado con conservación, debe comprobarse dentro de la formulación, el envase y las condiciones de almacenamiento. No se deduce una prolongación de vida útil a partir de una lectura de vacío. También se revisan humedad, espuma y requisitos de limpieza del circuito.
Alimentación y envasado primarioResinas de encapsulado para componentes eléctricos
En la preparación de resinas para encapsular componentes, el vacío puede formar parte del control de inclusiones antes del vertido o durante una etapa definida de fabricación. Conviene distinguir desgasificar la mezcla de impregnar una pieza: pueden compartir equipos, pero no necesariamente la misma secuencia. Registra proporciones, temperatura, tiempo disponible antes del endurecimiento y espesor de material expuesto. La prueba debe evaluar el producto final mediante el criterio establecido para ese componente. Los vapores, partículas o arrastres de resina que pueda generar la operación requieren una protección específica y una revisión de compatibilidad del sistema de vacío.
Industria electrónicaDECISIONES CON CONTEXTO
Tres ejemplos para orientar el análisis
Los siguientes ejemplos son hipotéticos. Sirven para comparar decisiones y preparar comprobaciones sobre un proceso real.
Ejemplo hipotético de una pasta que sigue mostrando poros
Una planta observa poros en una pasta después de ampliar el tamaño del lote. El vacuómetro alcanza el mismo valor que antes y se plantea instalar una bomba mayor. La primera decisión es reconstruir qué cambió: masa de producto, nivel de llenado, temperatura, secuencia de mezcla y tiempo efectivo bajo vacío. También se comprueba si el instrumento representa la presión del recipiente o solamente la de una derivación cercana a la bomba.
Si la presión de proceso se mantiene pero el tiempo por unidad de producto y la renovación de superficie han cambiado, la capacidad de bombeo no es la única variable que merece estudio. El ensayo propuesto compara lotes controlados y utiliza el mismo método para medir porosidad o densidad. Solo después se contrasta la carga liberada con la curva de la bomba. Este ejemplo describe una forma de decidir; no establece una receta ni promete que una modificación concreta elimine los defectos.
Ejemplo hipotético de una extrusora con carga variable
Una extrusora trabaja correctamente con una formulación y presenta inestabilidad al introducir otra materia prima. La presión cambia durante ciertos periodos y aumenta el material recogido en la separación previa. Antes de atribuirlo al desgaste de la bomba, se relacionan los registros con alimentación, temperaturas y momentos de cambio de producto. La nueva formulación puede modificar la carga que se presenta a la aspiración y exige revisar sus datos de compatibilidad.
La decisión técnica consiste en comprobar conjuntamente la línea de extracción, la separación de condensables y el equipo instalado. Se solicitan registros obtenidos con la operación normal y una evaluación del fabricante de la extrusora sobre su etapa de vacío. La aceptación se vincula al material extruido y a un funcionamiento estable dentro de las condiciones especificadas. No se resuelve anulando protecciones ni ajustando límites de la máquina sin un procedimiento aprobado.
Ejemplo hipotético de una resina con tiempo de trabajo limitado
Un fabricante prepara una resina que debe transferirse antes de que cambie su capacidad de fluir. Busca acortar la operación de vacío porque el lote llega tarde al molde. El análisis separa el tiempo de evacuación del recipiente, el mantenimiento necesario para el material y las maniobras de transferencia. Una parte relevante de la demora podría encontrarse en válvulas, secuencias o organización del lote, y no en la generación de vacío.
Se plantea una prueba representativa con registro de temperatura, presión y tiempo desde la preparación. El responsable de la formulación define qué cambios son admisibles y cómo verificar inclusiones en el producto terminado. Si la evacuación inicial resulta realmente limitante, se estudia el sistema con sus conducciones y su curva útil. La propuesta final debe conservar el margen de trabajo del material y la protección de la aspiración, además de cumplir el objetivo de producción.
PASAR DE LA NECESIDAD A LOS DATOS
Cómo plantear la selección
Definir qué debe salir del material
Empieza por describir el problema y la sustancia que deseas retirar. Diferencia burbujas incorporadas, gases disueltos y componentes que se evaporan durante el tratamiento. Indica si la operación busca mejorar una propiedad medida o cumplir una especificación existente. Esta definición permite orientar el estudio físico y evita utilizar la misma solución para materiales con comportamientos distintos. Cuando no se conoce la composición del flujo aspirado, la consulta debe incluir su caracterización antes de confirmar una variante de bomba.
Fijar la ventana de proceso mediante datos o ensayo
Relaciona presión absoluta, temperatura y duración con el criterio de aceptación del producto. Si ya existe una receta validada, aporta sus límites y registros representativos. Si se desarrolla una nueva, organiza pruebas con el responsable del material antes de convertir una estimación en requisito de compra. Conviene documentar qué se mantiene constante y qué se cambia entre ensayos. La selección será más precisa cuando pueda distinguir el objetivo de producción de las condiciones necesarias para alcanzarlo.
Separar evacuación inicial y carga durante el tratamiento
El volumen libre determina parte del trabajo inicial, mientras que los gases y vapores liberados por el producto alimentan la bomba durante el mantenimiento. Registra ambos periodos por separado. Para una instalación continua, reúne datos de carga estable y de las variaciones previstas. El caudal nominal de un catálogo no describe por sí solo estas dos demandas. La comparación debe utilizar curvas del equipo y condiciones de aspiración representativas, incorporando el efecto de las tuberías y los componentes intermedios.
Elegir una familia dentro de su campo de trabajo
Las familias BECKER relacionadas con desgasificación incluyen paletas secas, paletas lubricadas, tornillo, garra y sistemas con refuerzo lobular. Cada una debe contrastarse con presión requerida, carga de gas, régimen de funcionamiento y compatibilidad. Un equipo de vacío medio no se convierte en una alternativa de vacío profundo por tener más caudal nominal. Del mismo modo, la compresión sin aceite describe una característica de la tecnología, pero no confirma que una ejecución estándar admita cualquier vapor, sustancia o condición de proceso.
Definir la protección antes de cerrar el modelo
Determina qué elementos impedirán que espuma, gotas, polvo o condensado alcancen la bomba. Puede ser necesario estudiar recipientes de separación, filtros o condensación previa, según el medio y el diseño del proceso. Estos componentes introducen pérdidas de presión y requieren acceso para su mantenimiento. Deben formar parte de la selección desde el inicio. La existencia de un filtro integrado en una bomba no sustituye un separador de líquidos ni demuestra compatibilidad con todas las sustancias presentes en una mezcla.
Diseñar el control para las distintas fases
Decide qué señal representa la presión del producto y cómo se coordina con el resto de la máquina. La regulación puede necesitar una secuencia de evacuación, un periodo de mantenimiento y una finalización definida, además de condiciones de parada. El convertidor de frecuencia, cuando corresponda a la ejecución seleccionada, es una herramienta de control; no reemplaza el análisis del ciclo. Solicita el esquema de señales y los criterios de aceptación para comprobar que el comportamiento previsto puede verificarse durante la puesta en servicio.
Comparar propuestas con el mismo alcance
Para comparar dos alternativas, utiliza las mismas condiciones de producto, presión, temperatura, producción y protección previa. Revisa qué incluye cada propuesta: bomba, accesorios, control, documentación, consumibles y requisitos de instalación. Añade el acceso necesario para mantenimiento y la disponibilidad de repuestos Original BECKER identificados por modelo y ejecución. El coste de la bomba aislada no describe el de todo el sistema. Una comparación útil explica qué incertidumbres quedan pendientes de ensayo y qué datos permitirán resolverlas antes de confirmar la selección.
DEL PROCESO AL EQUIPO
Equipos y familias BECKER
Estas referencias permiten estudiar tecnologías relacionadas con la aplicación. La idoneidad del modelo, su ejecución y los accesorios se confirma con el punto de trabajo y las condiciones del sistema.
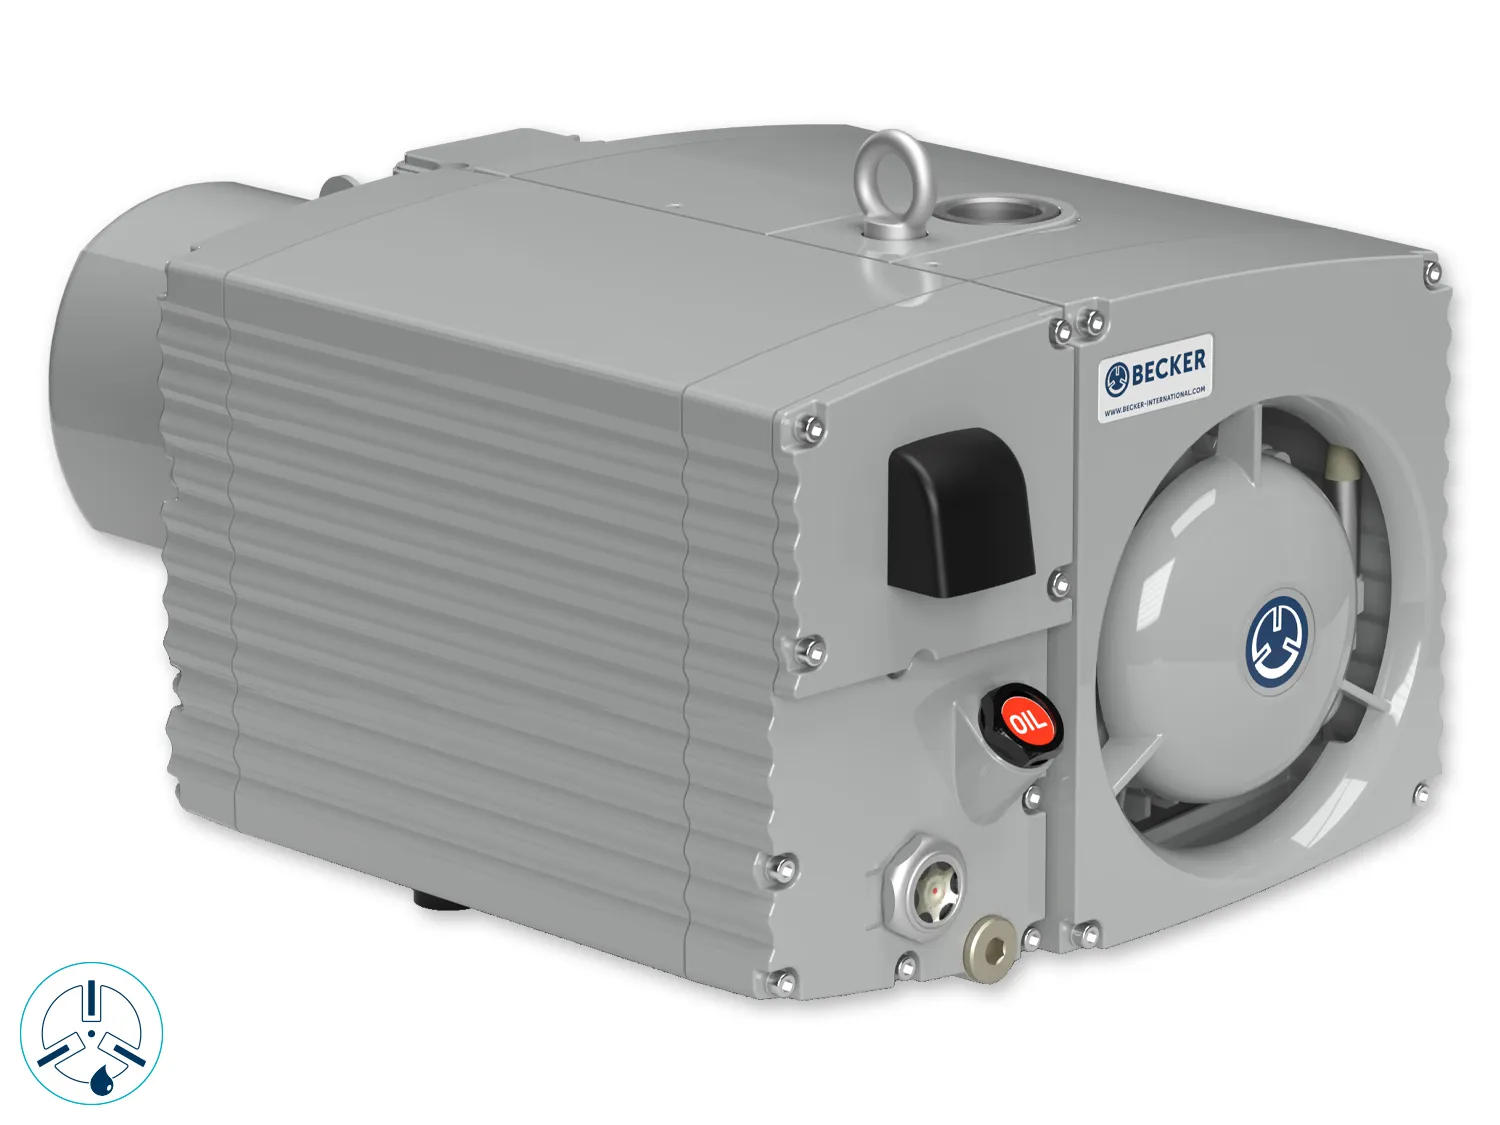
BECKER U 5.101
Referencia real para estudiar una solución de paletas lubricadas cuando la presión de proceso y la carga aspirada encajan con esta tecnología
Qué confirmar
Confirmar ejecución, lubricante, lastre de gas, compatibilidad química, carga de vapor y separación previa; el límite de vacío de catálogo no determina el resultado del producto
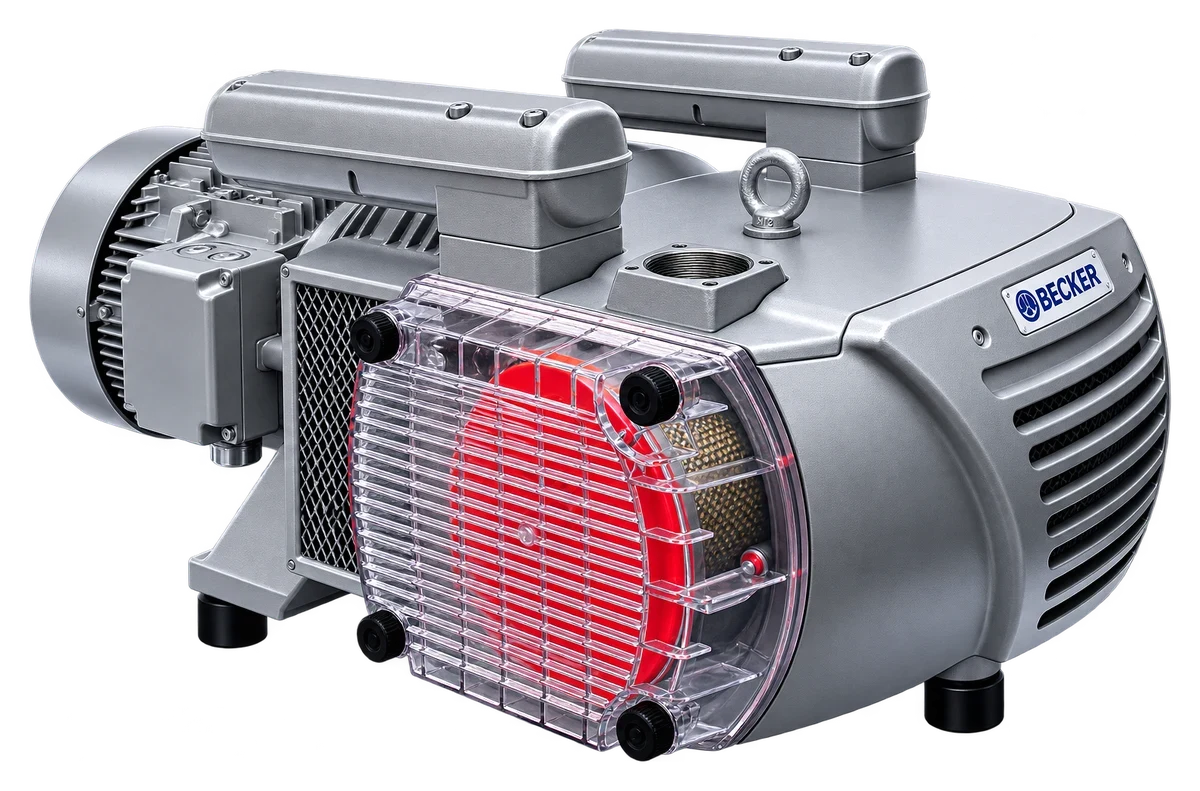
BECKER VTLF 2.250
Permite comparar una referencia de vacío medio y funcionamiento en seco para procesos cuya ventana validada resulte compatible
Qué confirmar
La ficha indica 200 mbar absolutos; no proponerla para una receta que necesite presiones inferiores. Revisar gas, humedad, arrastres y curva de funcionamiento
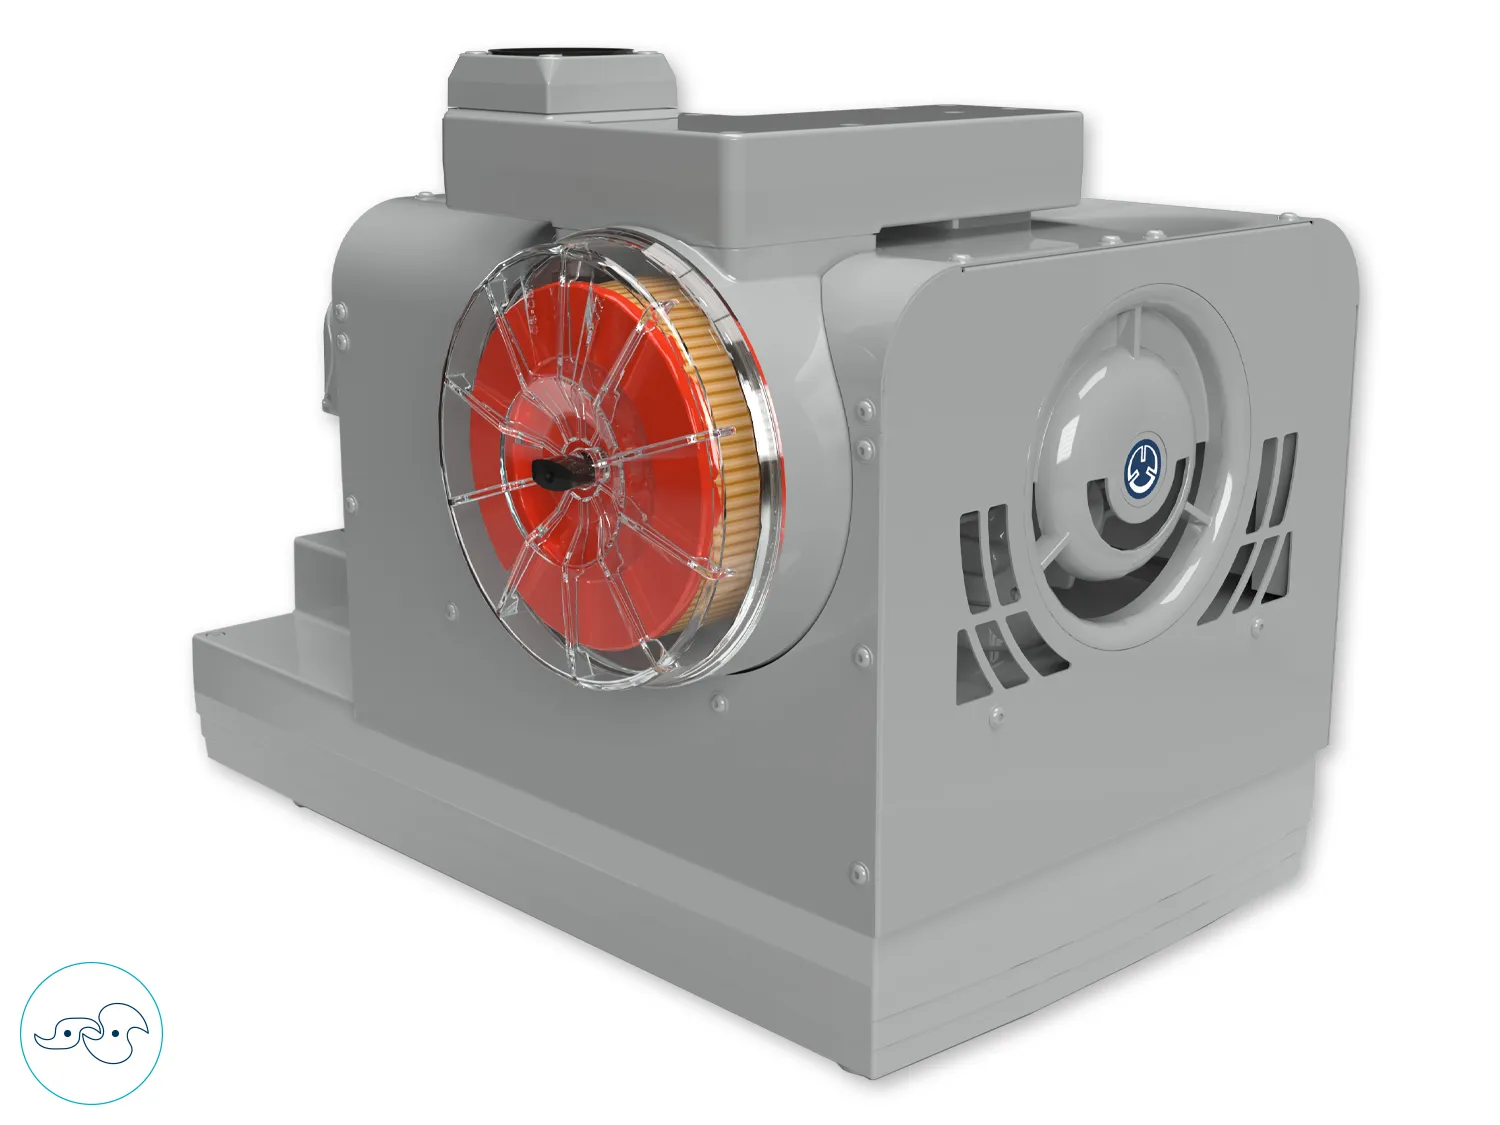
BECKER BCV 150
Referencia de compresión seca y servicio continuo para estudiar procesos dentro del rango de trabajo de esta familia
Qué confirmar
La ficha indica 100 mbar absolutos; confirmar la presión requerida, la ejecución y la compatibilidad del medio. La filtración integrada no sustituye la separación de líquidos
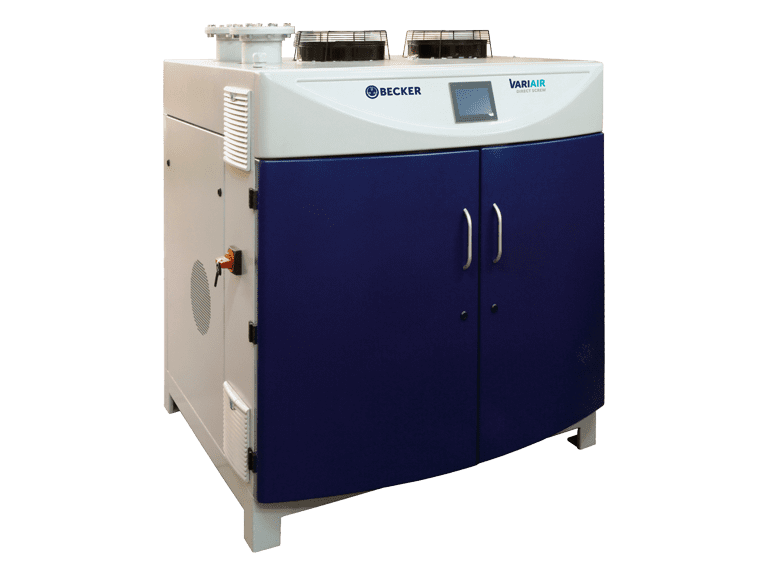
Serie BECKER VADS de tornillo
Familia relacionada por BECKER con desgasificación que permite estudiar una arquitectura de compresión seca y control adaptado al proceso
Qué confirmar
Seleccionar modelo y ejecución con curvas, carga de vapor, composición y condiciones térmicas; no inferir compatibilidad de sustancias a partir de la compresión seca
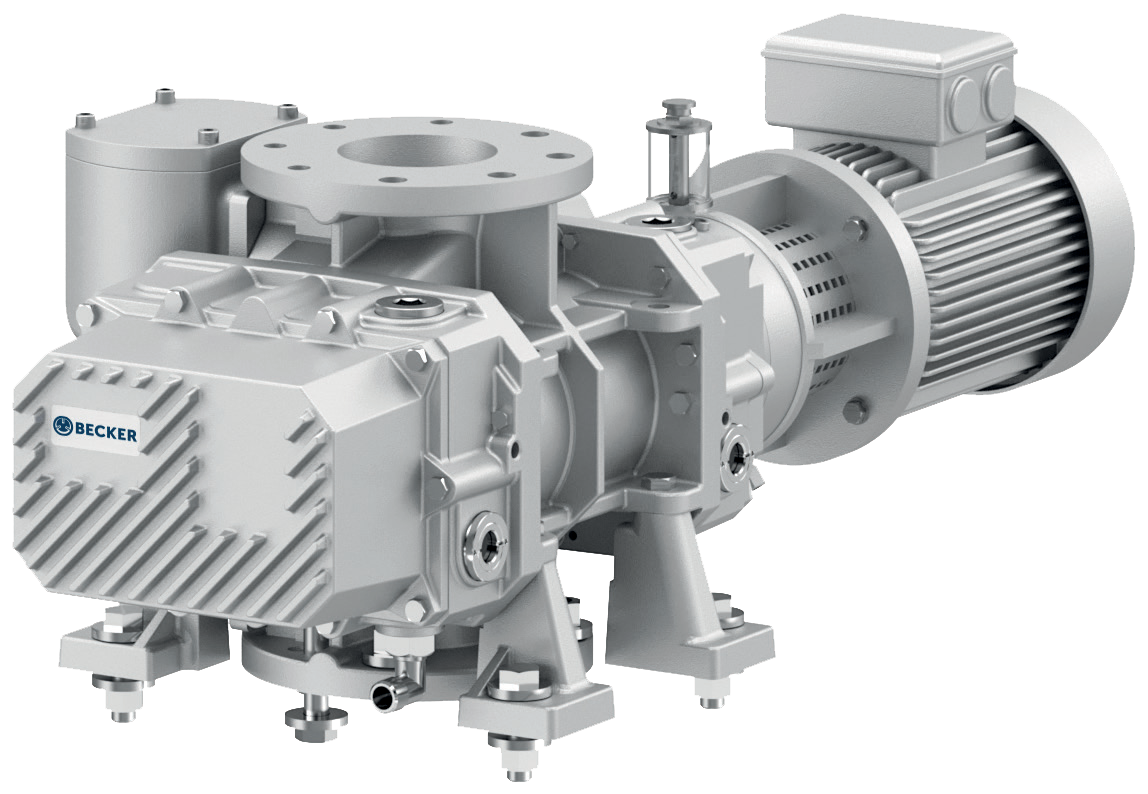
Sistemas BECKER de refuerzo lobular Roots
Alternativa para estudiar cuando la carga y el ciclo justifican un sistema con refuerzo de capacidad de bombeo
Qué confirmar
Definir la bomba de prevacío, las curvas del conjunto, las diferencias de presión admisibles y el control del sistema; no seleccionar el refuerzo como una bomba independiente
INTEGRAR Y COMPROBAR
Instalación y puesta en servicio
Recipiente y conexiones previstos para vacío
El recipiente, sus tapas, mirillas y conexiones deben corresponder a las condiciones de presión y temperatura de la instalación. Reúne la documentación del conjunto y evita interpretar una forma robusta como prueba de aptitud para vacío. También se revisan juntas, conexiones de instrumentos y puntos de limpieza. La verificación corresponde al fabricante o al responsable técnico de la instalación. Para la consulta, un esquema con volúmenes y conexiones ayuda a identificar dónde se genera el vacío y qué elementos participan en cada fase.
Conducción de aspiración y ubicación de instrumentos
La longitud, el diámetro y los cambios de dirección condicionan la comunicación entre recipiente y bomba. Añade al esquema filtros, separadores, válvulas y reducciones, porque todos forman parte del recorrido. Una medición situada junto a la bomba puede diferir de la presión del proceso cuando circula una carga significativa. Define puntos de observación que permitan interpretar esa diferencia sin modificar la instalación durante el funcionamiento. Si se plantea una nueva conducción, su dimensionamiento debe realizarse con el caudal y las condiciones del gas previstos.
Separación de producto y condensables
La separación previa debe recoger lo que el proceso pueda arrastrar y permitir verificar su estado con el procedimiento de planta. El diseño contempla capacidad útil, accesibilidad, materiales y comportamiento durante las distintas fases. La acumulación de producto o condensado puede alterar la aspiración y necesita un plan de atención. Los elementos de drenaje y aislamiento se seleccionan como parte del conjunto. No se plantea descargar recipientes ni abrir conexiones sometidas a vacío como una maniobra improvisada de diagnóstico.
Refrigeración y condiciones del lugar
Comprueba el espacio necesario para que el equipo disipe calor y pueda mantenerse según su manual. Registra temperatura ambiente y condiciones habituales del recinto, sin confundir refrigeración de la bomba con control térmico del producto. El gas puede requerir acondicionamiento adicional si sus condiciones lo justifican. Las conexiones, la ubicación y los elementos auxiliares deben permitir la inspección prevista. Una instalación compacta pierde utilidad si bloquea accesos o coloca componentes sensibles fuera de las condiciones de servicio definidas para ellos.
Escape, alimentación eléctrica y señales
La instalación debe resolver el destino del gas evacuado y las condiciones admisibles de descarga, además de la alimentación y las señales de control. Facilita tensión, frecuencia y requisitos del cuadro existentes. Los trabajos eléctricos y la integración de protecciones corresponden a personal cualificado conforme a la documentación del equipo. El escape se estudia según los gases y vapores presentes; no se presupone que toda desgasificación permita descargarlos directamente en el lugar de trabajo. Estos requisitos deben quedar definidos antes de la puesta en servicio.
Registro de referencia y mantenimiento
Durante la puesta en servicio se obtiene un registro del funcionamiento aceptado: presión en el proceso, tiempos de fase, temperatura y estado de los elementos de separación. Conserva también la identificación completa de la bomba y de sus accesorios. Ese registro servirá para comparar cambios posteriores con una referencia útil. El mantenimiento sigue el manual de la ejecución instalada y las condiciones reales de uso. Cuando se pidan repuestos Original BECKER, incluye modelo, número de serie y referencia para evitar equivalencias basadas solamente en el aspecto de la pieza.
OBSERVAR ANTES DE CAMBIAR EL EQUIPO
Síntomas y comprobaciones
El recipiente tarda más en alcanzar la presión
Posibles causas
Puede haber cambiado el volumen libre, la carga liberada por el producto o la resistencia de filtros y conducciones. También deben considerarse entradas de aire y diferencias de temperatura entre lotes.
Qué comprobar
Compara la curva de presión con un ciclo de referencia y separa la evacuación inicial del mantenimiento. Revisa los registros de carga y el estado visible de los componentes previstos para inspección. El diagnóstico de estanqueidad o rendimiento se realiza con procedimientos adecuados, sin abrir el circuito durante el servicio.
La presión parece correcta pero quedan burbujas
Posibles causas
La lectura puede no representar el punto de tratamiento o el material puede necesitar otra renovación de superficie y otro tiempo efectivo. También es posible incorporar aire después de finalizar el vacío.
Qué comprobar
Identifica la ubicación del sensor y relaciona el resultado con temperatura, agitación, nivel de llenado y transferencia. Compara muestras tomadas en etapas definidas. Una prueba controlada ayuda a distinguir entre una limitación del tratamiento y un problema posterior de manipulación, antes de atribuir ambos a la bomba.
Aparece espuma o producto en el separador
Posibles causas
La secuencia de presión, el espacio libre o la formulación pueden haber cambiado. La espuma y la expansión del material pueden elevar el nivel hasta la conexión de aspiración.
Qué comprobar
Registra cuándo comienza el fenómeno y con qué lote ocurre. Comprueba las condiciones autorizadas de llenado y la separación disponible con el responsable del proceso. No se resuelve retirando el separador ni anulando señales; el comportamiento del producto debe incorporarse al diseño y al ensayo de la secuencia.
La presión oscila durante el mantenimiento
Posibles causas
La alimentación de una línea continua, la liberación intermitente de vapor, el control o una restricción variable pueden producir oscilaciones. La causa no siempre está en el equipo de vacío.
Qué comprobar
Superpone registros de presión, temperatura y estados de la máquina. Anota cambios de alimentación y eventos de separación o drenaje. El análisis del control debe considerar dónde mide el sensor y qué actuador modifica la presión, para evitar ajustes que compensen una perturbación del proceso sin resolver su origen.
Se recoge más condensado que antes
Posibles causas
Puede haber aumentado la humedad o la volatilidad de la carga, o haber cambiado la temperatura del circuito. Un producto de limpieza residual también puede alterar lo que llega a la separación.
Qué comprobar
Compara composición, lotes, temperaturas y secuencia de limpieza con la referencia aceptada. Identifica el condensado mediante el procedimiento adecuado antes de cambiar el tratamiento. Valora capacidad y frecuencia de atención de la separación con el responsable técnico; una mayor cantidad recogida no implica automáticamente un fallo de la bomba.
El producto cambia de consistencia o pierde componentes
Posibles causas
Una condición de vacío o temperatura diferente puede modificar la evaporación y afectar al equilibrio de la mezcla. El tiempo de tratamiento también puede haberse prolongado respecto a la receta.
Qué comprobar
Revisa el registro completo y compara masa, temperatura y propiedades del producto según su método de control. El responsable de la formulación debe evaluar la ventana de operación. Profundizar el vacío por iniciativa propia puede alejar el resultado del objetivo, aunque el instrumento muestre un valor aparentemente mejor.
La bomba muestra una temperatura o un sonido inusual
Posibles causas
Las condiciones de aspiración, la refrigeración, el estado de mantenimiento o la contrapresión de descarga pueden diferir de las previstas. El síntoma requiere contrastarse con los límites y señales del equipo.
Qué comprobar
Consulta el registro de operación y el manual de la ejecución instalada. Respeta las condiciones de parada indicadas y solicita evaluación técnica cuando exista una anomalía. Facilita fotografías externas, alarmas y datos del proceso obtenidos sin retirar resguardos ni intervenir en elementos que estén calientes o en movimiento.
Los resultados varían entre lotes aparentemente iguales
Posibles causas
Pueden existir diferencias en materia prima, temperatura de entrada, tiempo desde la mezcla, llenado o muestreo. Una misma consigna de presión no iguala todas esas condiciones.
Qué comprobar
Construye una comparación con las variables registradas y el método de aceptación utilizado. Identifica qué cambios coinciden con los lotes fuera de objetivo y organiza pruebas que modifiquen una condición de cada vez. Mantén trazabilidad de muestras y resultados para no confundir dispersión del análisis con variación del proceso.
DUDAS DE SELECCIÓN Y OPERACIÓN
Preguntas frecuentes
¿Qué diferencia hay entre desgasificación y desaireación?
Desaireación se utiliza cuando el objetivo es retirar aire, especialmente el incorporado en forma de burbujas durante la preparación. Desgasificación es un término más amplio que puede incluir otros gases presentes en el material. Para seleccionar un sistema conviene describir el fenómeno concreto y cómo se mide. La etiqueta comercial de la operación no indica si domina el aire atrapado, un gas disuelto o la evaporación de componentes del producto.
¿Cuál es la presión de vacío adecuada para mi mezcla?
Debe definirse a partir del material, su temperatura, el tiempo disponible y el resultado exigido. Si existe una receta, se utilizan sus valores y registros; si se desarrolla un proceso nuevo, se necesitan ensayos representativos. Indica presión absoluta y ubicación de la medida. Elegir el vacío más profundo disponible puede ser innecesario o modificar la evaporación, por lo que la selección no se hace únicamente comparando el límite final de las bombas.
¿Una bomba más grande eliminará las burbujas más deprisa?
Puede reducir una parte del tiempo si la capacidad de bombeo constituye la limitación, pero no resuelve por sí sola la salida del gas desde un material viscoso. También influyen espesor, renovación de superficie, temperatura y tiempo de residencia. Conviene separar el tiempo empleado en evacuar el espacio libre del necesario para tratar el producto. Esa comparación permite decidir si merece la pena estudiar otra bomba o revisar primero el proceso.
¿Puedo desgasificar líquidos y pastas con la misma instalación?
Es posible estudiar una instalación que contemple varios productos, siempre que sus condiciones sean compatibles y queden definidas. Deben revisarse formulaciones, temperaturas, espumas, condensables, limpieza y ventanas de presión. Una pasta puede necesitar otra forma de renovación o más tiempo de tratamiento que un líquido. El diseño debe representar los casos previstos, y la aceptación se comprueba para cada producto en lugar de extender un ensayo satisfactorio a toda la gama.
¿Qué aporta una bomba de compresión seca?
La compresión seca evita utilizar aceite en la cámara de trabajo de la tecnología correspondiente. Esa característica puede ser relevante para ciertos procesos y para su mantenimiento. No significa que toda bomba seca tolere cualquier vapor, gas reactivo o arrastre. También deben revisarse juntas, materiales, temperaturas y protecciones. La decisión se toma para la ejecución concreta, comparando su curva y su compatibilidad con lo que realmente llegará a la aspiración.
¿Cuándo se considera una bomba de paletas lubricadas?
Puede estudiarse cuando el proceso requiere condiciones que encajan con esta familia y el medio aspirado es compatible con la ejecución seleccionada. Deben revisarse lubricante, carga de vapor, separación previa y condiciones de escape. Algunas versiones incorporan lastre de gas u opciones específicas; su utilidad y sus límites se contrastan con el manual. La presencia de estas opciones no permite aceptar automáticamente un condensable o una sustancia química sin evaluación.
¿Qué hace un sistema de refuerzo lobular?
Un refuerzo lobular se integra con una bomba de prevacío para estudiar una mayor capacidad de bombeo dentro de un sistema adecuado. No se selecciona como sustituto independiente de cualquier bomba ni a partir del volumen de un recipiente solamente. Hay que relacionar las curvas del conjunto, las presiones de entrada y salida, la carga de proceso y la estrategia de control. Primero se comprueba que esa arquitectura responde a una necesidad real del ciclo.
¿Desgasificar también seca el material?
Son objetivos distintos, aunque algunas condiciones de vacío pueden provocar evaporación mientras se retiran gases. En secado se busca reducir un componente, como humedad, hasta un criterio definido; en desgasificación interesa retirar gas o inclusiones según el producto. Si se produce evaporación no prevista, puede cambiar la formulación. Por eso se registran temperatura, presión y composición, y se acuerda expresamente qué debe salir del material y qué propiedades deben conservarse.
¿Es suficiente observar que ya no salen burbujas?
Es una observación útil, pero no basta para todos los materiales ni representa necesariamente todo su volumen. La aceptación puede requerir medición del gas residual, densidad, inspección de poros o una prueba posterior del producto. El método se elige según su finalidad. También importa cuándo se toma la muestra, porque una transferencia posterior puede incorporar aire o cambiar el estado del material. Mantén ese criterio constante al comparar ensayos.
¿Qué información permite sustituir una bomba existente?
Además de modelo y número de serie, necesitamos la receta de proceso, los tiempos reales, la presión en el recipiente y el esquema de aspiración. Añade datos de separadores, filtros, conexiones, escape y alimentación eléctrica. Explica si el objetivo es recuperar un comportamiento anterior o atender una nueva demanda. Una sustitución equivalente se estudia con la ejecución completa; el mismo caudal nominal no demuestra igual respuesta ni compatibilidad.
¿Se puede garantizar un porcentaje de reducción de gas?
Un porcentaje solo resulta interpretable si se define qué gas se mide, el punto de partida, el método y las condiciones del ensayo. El resultado depende del producto y de todo el proceso, además de la bomba. Una propuesta responsable identifica los criterios de aceptación y la prueba que los verifica. No atribuimos un porcentaje universal de desgasificación, una eliminación total de poros ni un resultado de calidad que no haya sido demostrado.
¿Cómo coordinamos una selección para Latinoamérica?
Comienza enviando la información del proceso y la ubicación de la instalación. Confirma tensión, frecuencia, condiciones del lugar y documentación de la máquina. Con estos datos podemos orientar la selección BECKER y concretar qué información adicional o ensayo hace falta. La configuración, los accesorios y las condiciones de suministro se revisan antes de confirmar la propuesta. Si ya utilizas un equipo, una fotografía legible de su placa facilita la identificación de la ejecución y de sus repuestos Original BECKER.
HABLAR EL MISMO IDIOMA
Un glosario para tu proyecto
- Gas disuelto
- Gas presente dentro de una fase líquida sin formar necesariamente burbujas visibles. Su comportamiento depende del sistema material y de sus condiciones; por eso una inspección superficial no caracteriza toda la carga de gas.
- Aire ocluido
- Aire retenido en forma de inclusiones o burbujas dentro del material. Puede incorporarse durante mezcla, alimentación o transferencia y requerir una combinación de vacío y condiciones adecuadas de movimiento del producto.
- Presión absoluta
- Presión expresada respecto al vacío absoluto. Permite comunicar de manera inequívoca el objetivo del proceso y compararlo con las curvas de una bomba, siempre indicando unidades y punto de medición.
- Tiempo de residencia
- Periodo durante el cual el material permanece en la zona o condición efectiva de tratamiento. En una línea continua puede cambiar con la alimentación y no coincide necesariamente con las horas de funcionamiento de la bomba.
- Condensable
- Componente gaseoso que puede pasar a líquido dentro de determinadas condiciones de temperatura y presión. Identificarlo permite estudiar separación, acondicionamiento y compatibilidad del circuito antes de seleccionar el equipo de vacío.
- Arrastre
- Paso de gotas, espuma, polvo o producto hacia la aspiración junto con el gas. Su presencia exige valorar elementos de separación adecuados; una bomba de vacío no debe tratarse como un transportador de esos materiales.
- Lastre de gas
- Función disponible en determinadas bombas que introduce una cantidad controlada de gas según su diseño para gestionar ciertas cargas de vapor. Sus efectos y límites se consultan en la documentación de la ejecución específica.
- Bomba de prevacío
- Equipo que proporciona las condiciones de descarga necesarias a otra etapa de un sistema, como un refuerzo lobular. La selección considera el funcionamiento combinado de ambas etapas y sus condiciones de control.
LLEGAR A LA CONVERSACIÓN CON DATOS ÚTILES
Prepara tu consulta
0 de 5 datos preparados
EXPORTVACIO · ESPECIALIZACIÓN EN VACÍO Y PRESIÓN
Tu proceso merece
una selección bien planteada
Reúne las mediciones, el esquema del circuito y las condiciones del material. Con esos datos podemos orientar la selección y revisar la documentación del equipo.
OTRAS ETAPAS DE TU INSTALACIÓN
Procesos que se conectan
Evacuación
La evacuación del volumen libre inicia el ciclo y debe distinguirse de la liberación de gas desde el material
Explorar el proceso
Extracción
El gas liberado debe retirarse con una aspiración adecuada y con separación previa de los arrastres que pueda producir el proceso
Explorar el proceso
Recirculación de gases
Cuando otra etapa utiliza una atmósfera controlada, su circuito de recirculación se estudia por separado de la evacuación y la desgasificación
Explorar el procesoGuía editorial de Exportvacio · Actualizada el 18 de octubre de 2026 · Las escenas y los dibujos representan aplicaciones. Las fichas enlazadas aportan la documentación y las fotografías de los equipos BECKER.