APLICACIONES BECKER · 05 / 08
Transporte neumáticoTecnología BECKER
El transporte neumático utiliza una corriente de aire o gas para trasladar material por una tubería. La selección debe coordinar alimentación, recorrido, recepción y generación de vacío o presión, además de conservar las características del producto. En ExportVacío estudiamos equipos BECKER a partir de la cantidad que necesita mover, las propiedades del material y las condiciones reales del circuito, con referencias concretas para comparar alternativas y preparar una prueba representativa.
- Proceso y criterios de selección
- Equipos y documentación
- Asesoría desde Andorra
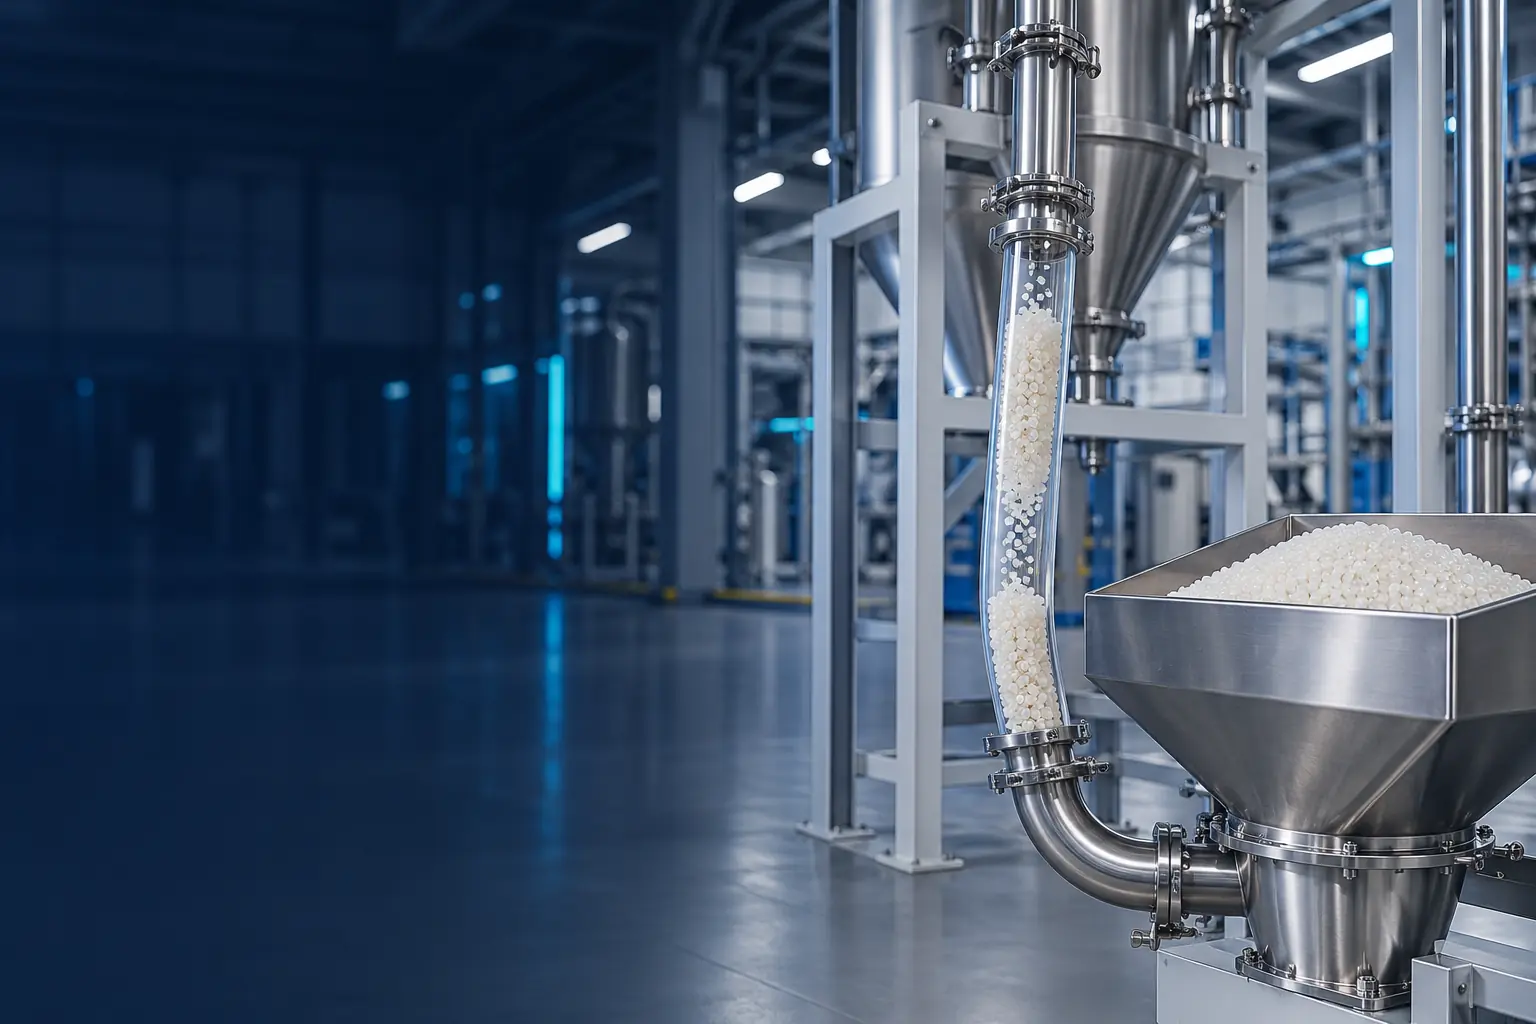
Escena conceptual creada con IA para Exportvacio
ENTENDER ANTES DE SELECCIONAR
El principio del proceso
Mover un material por una tubería exige conocer más que el caudal nominal de una bomba. La instalación debe incorporar el producto a una corriente de gas, mantener un transporte estable durante el recorrido y recuperarlo en el destino. En un circuito por aspiración, la fuente de vacío se sitúa después de la recepción y la separación adecuadas. En un circuito por impulsión, el equipo aporta gas a presión antes de incorporar el material, según la arquitectura del sistema. Ambas soluciones requieren comprobar alimentación, pérdidas y descarga.
El caudal de material y el caudal de gas describen magnitudes diferentes. Los kilogramos por hora indican productividad; los metros cúbicos por hora describen una corriente gaseosa bajo condiciones de referencia determinadas. La relación entre ambos depende del producto, el régimen de transporte, la geometría y el estado del circuito. Dos materiales con el mismo peso por lote pueden necesitar ajustes distintos si cambian su densidad aparente, humedad, granulometría o resistencia al rozamiento.
Por eso, una propuesta útil comienza con una muestra y un recorrido representativos, junto con el ritmo de producción y los límites de calidad. La cantidad recibida debe evaluarse junto al tiempo de ciclo, los residuos que quedan en la línea y el estado final del producto. Las bombas de vacío, compresores y unidades combinadas BECKER se comparan dentro de sus condiciones documentadas; la aplicación por sí sola no determina el modelo. Para polvos especiales, gases distintos del aire o sistemas de transporte de portamuestras, la revisión debe incorporar las exigencias particulares de esa configuración.
DEL PRINCIPIO A LA OPERACIÓN
Así funciona
Explora las fases del proceso
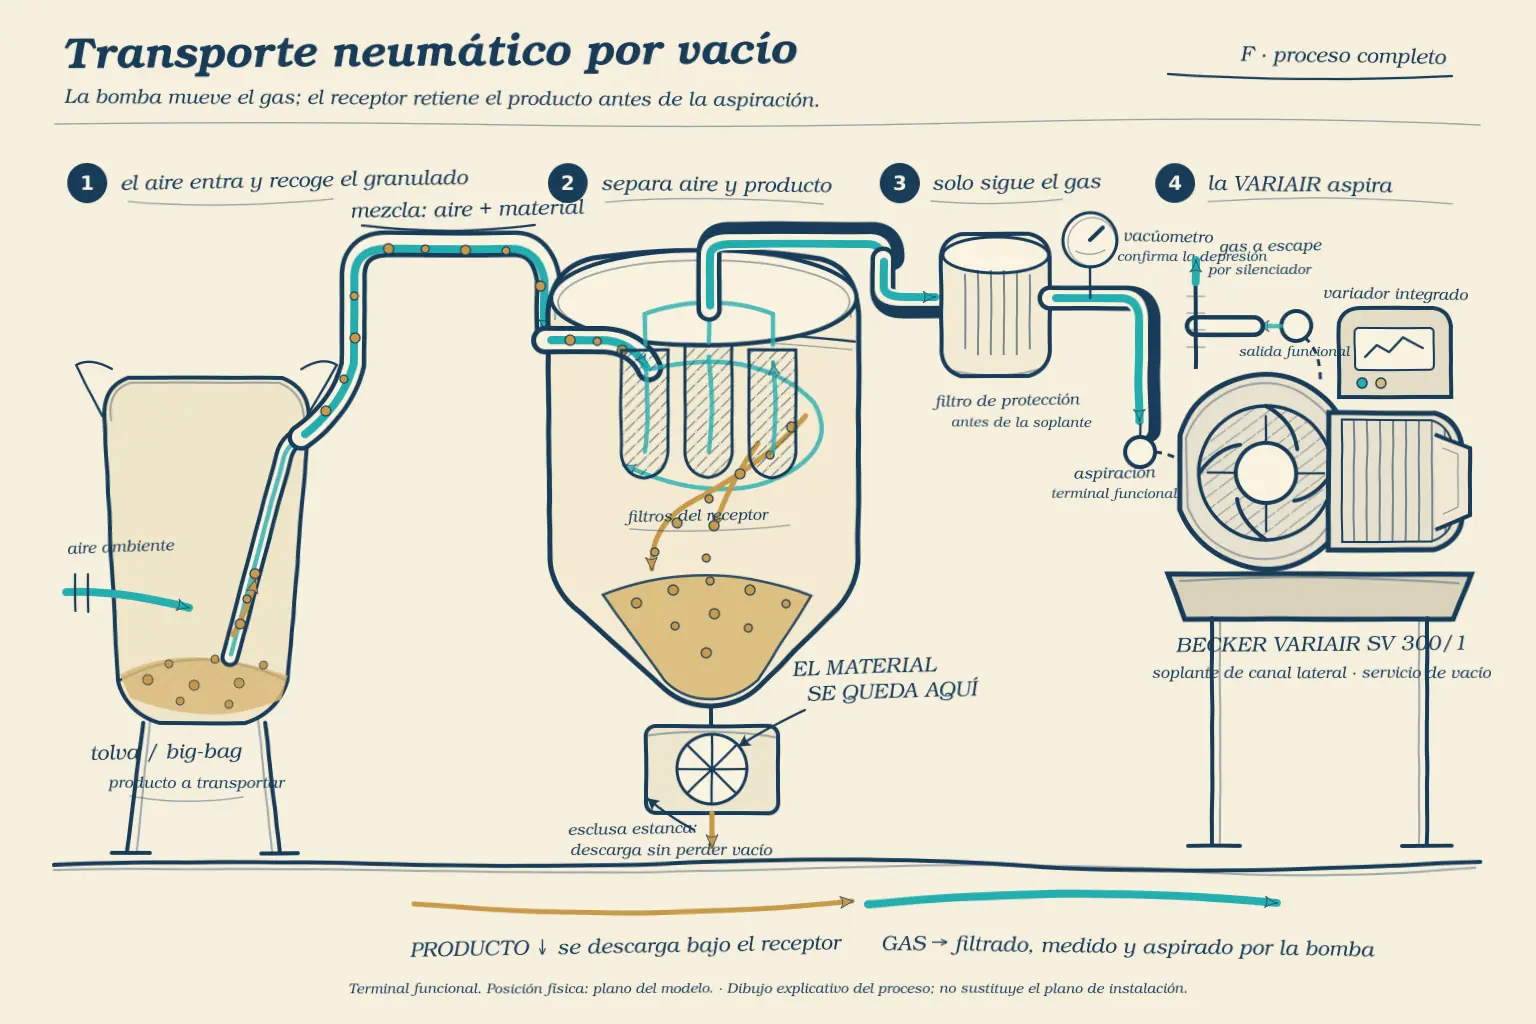
FASE 01
Alimentación
El material se incorpora a una corriente de gas en una secuencia coordinada con el suministro de vacío o presión.
FASE 02
Recorrido
La diferencia de presión mantiene el transporte por el trazado. Material, gas y tubería determinan el comportamiento del conjunto.
FASE 03
Recepción
El producto se separa del gas y se entrega al destino; el sistema completa la descarga antes del siguiente ciclo.
- 01
Preparar e incorporar el material
Ver esta etapa
El producto parte de una tolva, saco, recipiente o etapa anterior del proceso. Su incorporación a la línea debe ser compatible con la corriente de gas disponible y con el ritmo de recepción. Una entrada irregular puede producir alternancia entre periodos sin producto y acumulaciones, aunque el equipo de aire funcione correctamente. Esta fase requiere definir cómo se alimenta el material, cómo se reconoce una falta de suministro y qué parte del lote permanece en el origen al terminar el ciclo.
- 02
Establecer la corriente de transporte
Ver esta etapa
La bomba o el compresor genera la diferencia de presión necesaria para el circuito. El gas debe reunir las condiciones que exige el material y la versión del equipo: composición, temperatura y limpieza, entre otras. La puesta en marcha coordina esa corriente con la alimentación; no se trata simplemente de activar ambos componentes sin una secuencia. Interesa conocer el caudal útil bajo la presión prevista y cómo cambia cuando el sistema pasa de una línea vacía a una operación con producto.
- 03
Trasladar el producto por la tubería
Ver esta etapa
Durante el recorrido, el material interactúa con el gas y con las paredes del conducto. Cambios de dirección, elevaciones, uniones y variaciones de sección afectan a la estabilidad y pueden influir en desgaste o deterioro del producto. El trazado debe evaluarse como una trayectoria completa, incluyendo los tramos que no se ven desde la máquina. En esta fase se comprueba que la línea transporte el material previsto de forma repetible, sin atribuir a una sola medición de presión toda la información del proceso.
- 04
Recibir el material y separar el gas
Ver esta etapa
Al llegar al destino, el sistema recupera el producto y permite que el gas siga su circuito correspondiente. Receptor, separación y filtración deben admitir la carga y el ritmo de trabajo, con una descarga compatible con el equipo que recibe el material. En aspiración, estas etapas protegen la fuente de vacío de la entrada de sólidos. La aceptación debe comprobar cantidad recibida, estado del filtro y efecto de la descarga sobre el ciclo, además del funcionamiento del generador de vacío o presión.
- 05
Completar el ciclo y entregar el siguiente lote
Ver esta etapa
La secuencia final debe dejar la instalación en la condición acordada para repetir el transporte o cambiar de producto. Puede incluir una fase prevista de vaciado de línea, descarga del receptor y comprobación de disponibilidad del destino. Su duración forma parte del tiempo real de producción: un transporte rápido puede resultar poco útil si la recepción impone una espera larga. Registrar cada fase permite identificar dónde se pierde capacidad y comprobar que la repetición conserva tanto la cantidad entregada como la calidad requerida.
QUÉ CAMBIA EL RESULTADO
Las variables que conviene medir
Cantidad de material y ritmo de entrega
Defina cuánto producto debe llegar al destino y en qué intervalo. Un requisito de producción continua no equivale a un lote que puede transferirse durante una ventana determinada. Registre masa por ciclo, ciclos por hora y tiempo disponible para carga y descarga, separando transporte efectivo de esperas. Si existen varios destinos, especifique sus prioridades. Esta información permite evaluar la capacidad del sistema completo y evita convertir una cifra de caudal de aire en una promesa de kilogramos transportados.
Propiedades físicas del producto
Tamaño y distribución de partículas, forma, densidad aparente y humedad ayudan a describir cómo se comportará el material. También interesa si fluye libremente o tiende a compactarse, adherirse o formar aglomeraciones durante el almacenamiento. Aporte una muestra representativa y explique las variaciones entre lotes. Una ficha comercial del producto puede ser insuficiente si no refleja su estado real al entrar en la línea. Las hipótesis sobre comportamiento deben mantenerse abiertas hasta disponer de una prueba o experiencia documentada comparable.
Calidad admisible después del transporte
El éxito incluye conservar aquello que necesita el proceso siguiente: tamaño de gránulo, proporción de finos, uniformidad de mezcla o integridad de piezas transportadas. Establezca un criterio medible y una forma de comparar muestras antes y después. Si el producto es frágil o abrasivo, la selección del régimen y del trazado merece una evaluación específica. No utilice únicamente el peso recibido como aceptación; puede alcanzarse la productividad mientras cambia una propiedad importante del material.
Geometría del recorrido
Prepare longitudes, elevaciones, diámetros interiores, cambios de dirección, derivaciones y puntos de conexión. El recorrido horizontal más largo no siempre representa la condición más exigente, porque también intervienen la carga y los componentes conectados. Incluya el receptor y los accesorios en el esquema. Para comparar alternativas, conserve una descripción común del trazado y señale qué cambios están permitidos. Una ampliación futura debe identificarse como escenario separado, con sus datos y una revisión de la capacidad de los elementos compartidos.
Caudal de gas y condiciones de referencia
El volumen de gas que circula debe relacionarse con su presión y temperatura en el punto considerado. La velocidad dentro del conducto depende además de la sección disponible, por lo que cambiar el diámetro modifica el comportamiento del transporte. Solicite que los valores de propuesta indiquen su referencia y su ubicación. Si hay mediciones existentes, registre si corresponden a aire de entrada, aspiración del equipo o condiciones normalizadas. Esa distinción es necesaria antes de comparar curvas o interpretar una prueba.
Diferencia de presión disponible
La fuente de aire debe cubrir las exigencias del circuito dentro de sus límites de operación. A la trayectoria se añaden alimentación, separación, filtración y descarga, cuyos efectos cambian con el estado del proceso. Describa la presión prevista en los puntos relevantes y cómo se medirá. Una lectura creciente puede expresar una mayor restricción, no una mejora de productividad. La selección relaciona presión y caudal simultáneamente para estudiar el punto de trabajo y su evolución durante el ciclo.
Secuencias y simultaneidad
En una instalación con varios receptores, importa qué demandas coinciden y cómo se asigna el tiempo del equipo común. Registre tiempos de transporte, descarga, limpieza prevista y espera de cada destino. Una alimentación que parece continua desde el proceso anterior puede convertirse en demanda intermitente en la red. El control debe gestionar esas diferencias sin sobrellenar receptores ni dejar sin producto las máquinas. La disponibilidad se comprueba con una secuencia representativa y con los tiempos reales que necesita cada etapa.
Gas, ambiente y compatibilidad
Identifique si el transporte utiliza aire u otro gas, junto con la temperatura y las condiciones del emplazamiento. Para materiales que necesitan atmósfera controlada, documente los requisitos del proceso y la ejecución compatible de cada componente; no generalice la aptitud de una familia. La altitud, ventilación y alimentación eléctrica también forman parte de la revisión del equipo. Cuando cambian sustancias o limpieza, actualice la caracterización para comprobar si afecta al material transportado, a la separación o al gas que recibe la bomba.
UN PROCESO EN DISTINTOS SECTORES
Aplicaciones concretas en la industria
Alimentación de gránulos en transformación de plásticos
El transporte de gránulos conecta almacenamiento y consumo, con demandas que pueden variar entre máquinas y cambios de material. Conviene identificar resinas, proporción de finos, condiciones de secado y ritmo de reposición de cada tolva. El proyecto debe distinguir el aire que transporta del circuito destinado a secar o acondicionar el material, aunque ambos formen parte de la línea. La prueba debe comprobar entrega, limpieza entre productos y continuidad de alimentación del equipo que transforma el plástico.
Industria del plásticoTraslado de harinas, cereales y otros ingredientes
Una instalación alimentaria puede necesitar llevar ingredientes desde su almacenamiento hasta una dosificación o mezcla. La selección debe contemplar propiedades del producto, integridad deseada y requisitos documentados de limpieza y contacto. El transporte entrega material; la precisión de una receta depende además de la medición y dosificación del conjunto. Resulta útil evaluar masa recibida, residuo remanente y condición de la separación durante una transferencia representativa, incluyendo el cambio de ingrediente cuando forme parte del funcionamiento habitual.
Alimentación y envasado primarioTransporte de pellets y virutas de madera
Pellets y virutas pueden presentar formas, tamaños y proporciones de finos diferentes. La consulta debe identificar el material concreto y su variación, sin tratar ambos como una única carga equivalente. El recorrido, la alimentación y el receptor se revisan con esa información para estudiar estabilidad y conservación del producto. Es conveniente observar dónde se acumulan residuos y cómo cambia la corriente durante el trabajo. La selección del equipo de aire debe acompañarse de la revisión de separación y mantenimiento del sistema.
Madera y mecanizado CNCMovimiento de cemento y cal
Los materiales pulverulentos utilizados en construcción requieren caracterizar granulometría, humedad, ritmo de alimentación y comportamiento de la recepción. La selección no puede deducirse solo del nombre comercial del polvo o de la capacidad nominal del silo. Deben describirse el origen, el destino y los periodos reales de transferencia. Un análisis útil comprueba la carga del filtro receptor, el residuo en la línea y la repetibilidad del transporte, además de la compatibilidad y las condiciones de los componentes que gestionan el material.
ConstrucciónTransferencia de polvo metálico en fabricación aditiva
Cuando un proceso de fabricación aditiva transporta polvo metálico con gas inerte, la atmósfera requerida forma parte esencial de la especificación. Deben documentarse material, circuito de gas, requisitos de estanqueidad y gestión del producto, junto con las condiciones admitidas por cada equipo. La mención de esta aplicación no hace compatible una versión estándar de bomba. La propuesta debe evaluar la ejecución concreta, la separación y el control del sistema, manteniendo identificadas las verificaciones especializadas que exige el proceso.
Fabricación aditiva e impresión 3DSuministro de aire para redes de portamuestras
El transporte neumático de portamuestras desplaza recipientes por una red con estaciones y secuencias propias. Sus criterios incluyen recorrido, frecuencia de envíos, llegada al destino y condiciones de manejo definidas por el responsable del sistema. No se dimensiona como una línea de polvo a granel. La selección del suministro de aire debe partir de la documentación de la red, sus estados de demanda y su control. La validación del contenido transportado corresponde al protocolo específico del servicio que utiliza las muestras.
Hospitales, clínicas y laboratoriosDECISIONES CON CONTEXTO
Tres ejemplos para orientar el análisis
Los siguientes ejemplos son hipotéticos. Sirven para comparar decisiones y preparar comprobaciones sobre un proceso real.
Ejemplo hipotético de un material frágil con exceso de finos
Una línea alcanza la masa por hora prevista, pero el producto recibido contiene más finos de los aceptados por la siguiente operación. La investigación compara muestras del origen y del destino, incluyendo varias etapas del lote, y registra el recorrido y las condiciones de transporte. El objetivo pasa de aumentar capacidad a conservar el producto con una productividad suficiente.
La evaluación puede considerar el régimen de transporte, la forma de alimentar y los cambios de dirección. Las alternativas se ensayan con una muestra representativa, midiendo cantidad, tiempo y distribución final del material. Una reducción del caudal de gas solo se acepta si mantiene un transporte estable dentro de la configuración validada. El ejemplo no presupone que cualquier material admita el mismo ajuste ni que una bomba determinada resuelva el deterioro sin revisar la línea.
Ejemplo hipotético de una central que abastece varias tolvas
Una planta incorpora nuevos puntos de consumo a una red que trabaja por turnos de aspiración. La capacidad nominal de la fuente de vacío parece suficiente, pero algunas máquinas esperan material al coincidir solicitudes. El análisis separa el tiempo de transporte del tiempo de descarga de cada receptor y reconstruye la secuencia real de atención.
La decisión puede centrarse en prioridades, capacidad de recepción, trazado o disponibilidad de otro circuito. Antes de ampliar el equipo se comprueba qué recurso limita la reposición: aire, acceso temporal al colector, alimentación o descarga. La verificación reproduce el conjunto de consumos acordado y mide el nivel de servicio de cada destino. De ese modo, la propuesta responde a la continuidad de producción y no solamente a una suma de caudales de catálogo.
Ejemplo hipotético de un cambio de polvo en una instalación existente
Un fabricante quiere transportar una nueva formulación por la línea utilizada para otro polvo. Aunque la masa por lote es parecida, el nuevo material presenta distinta humedad y tendencia a adherirse. La revisión empieza por comparar ambas caracterizaciones, documentar la limpieza requerida y evaluar si la separación y los materiales de construcción siguen siendo adecuados.
Se prepara una prueba con cantidades y condiciones representativas, observando alimentación, presión, tiempo de transferencia y residuo remanente. El resultado sirve para decidir si bastan ajustes permitidos, si debe cambiarse algún componente o si conviene mantener un circuito separado. La aceptación incluye la condición del producto recibido y el cambio de lote. Una experiencia satisfactoria con el material anterior se utiliza como referencia, sin convertirla en una garantía para la nueva formulación.
PASAR DE LA NECESIDAD A LOS DATOS
Cómo plantear la selección
Precisar qué debe entregarse y cuándo
Formule el requisito en términos del proceso receptor: material, cantidad, destino, tiempo y condición final. Distinga producción habitual, picos previsibles y futuras ampliaciones. Incluya qué retraso puede admitir cada etapa y cómo se evaluará la entrega. Esta definición permite comparar soluciones sobre un objetivo común. Si la capacidad solicitada procede de una estimación, manténgala identificada y acuerde cómo validarla; esconderla como un dato confirmado dificulta ajustar después el alimentador, la red o la generación de aire.
Comprobar el comportamiento del material
Reúna caracterización, muestras y experiencia previa en condiciones comparables. Defina si hace falta un ensayo de transporte, especialmente cuando importan fragilidad, segregación, adherencia o variación entre lotes. El ensayo debe representar la operación que se quiere resolver y producir datos útiles para la decisión, no solo mostrar que algo de material llega al destino. Registre cantidad, calidad, tiempo y remanentes. Para sustancias o atmósferas especiales, incorpore desde esta fase los requisitos establecidos por quienes conocen y validan el proceso.
Elegir aspiración, impulsión o una configuración combinada
La arquitectura se estudia según los orígenes, destinos, recorridos y condiciones de recepción. Identifique dónde se incorpora el material, dónde se separa del gas y qué equipos quedan expuestos a cada corriente. Un suministro combinado de vacío y presión requiere demandas compatibles con su diseño; no deben suponerse dos capacidades independientes sin revisar la documentación. Dibuje el esquema elegido y la frontera del suministro. Esa representación facilita comprobar si la propuesta incluye todos los componentes necesarios para completar la transferencia.
Relacionar la red con la curva del equipo
Determine el caudal de gas y la diferencia de presión requeridos para los estados de trabajo definidos. Incorpore pérdidas de alimentación, tubería, receptor y filtración en sus condiciones relevantes. Compare las curvas de las versiones candidatas con una misma referencia de gas, temperatura y alimentación eléctrica. Solicite que el punto previsto quede identificado y que se expliquen sus variaciones durante el ciclo. La selección debe comprobarse frente a la productividad y calidad buscadas, evitando inferirlas directamente de la potencia del motor.
Coordinar alimentación, recepción y separación
Revise la capacidad de los componentes que entregan y recogen material para que ninguno imponga un límite inadvertido. La recepción debe admitir la carga de producto y gas, gestionar los filtros y descargar al ritmo necesario. En transporte por vacío, confirme la protección de la bomba frente a sólidos y cualquier líquido previsible. La propuesta debe explicar qué ocurre cuando falta producto, el destino no está disponible o la separación necesita intervención. Estas condiciones forman parte del sistema que se está seleccionando.
Definir el control y la respuesta a variaciones
Establezca qué señales gobiernan la alimentación y el reparto de aire: solicitud de material, nivel del receptor, estado de la línea y disponibilidad del destino, según el diseño. Cuando se plantee velocidad variable o secuenciación, compruebe su compatibilidad con la estabilidad del transporte y los límites del equipo. El control debe permitir interpretar una demora y distinguir falta de producto de pérdida de aire. Defina estados y prioridades de forma legible para operación, mantenimiento e integración con las máquinas existentes.
Comparar operación, limpieza y mantenimiento
Valore energía durante el ciclo completo, consumibles, desgaste de los componentes, tiempo de limpieza y disponibilidad del sistema. Considere también cuánto producto queda retenido cuando se cambia de lote y cómo se verifica su retirada. Solicite documentación, referencias de repuestos Original BECKER y criterios de intervención correspondientes a la versión ofertada. La prueba final debe reflejar la productividad, calidad y secuencias acordadas. Un precio inicial menor o un motor más pequeño no demuestran por sí solos un coste mejor por cantidad correctamente entregada.
DEL PROCESO AL EQUIPO
Equipos y familias BECKER
Estas referencias permiten estudiar tecnologías relacionadas con la aplicación. La idoneidad del modelo, su ejecución y los accesorios se confirma con el punto de trabajo y las condiciones del sistema.
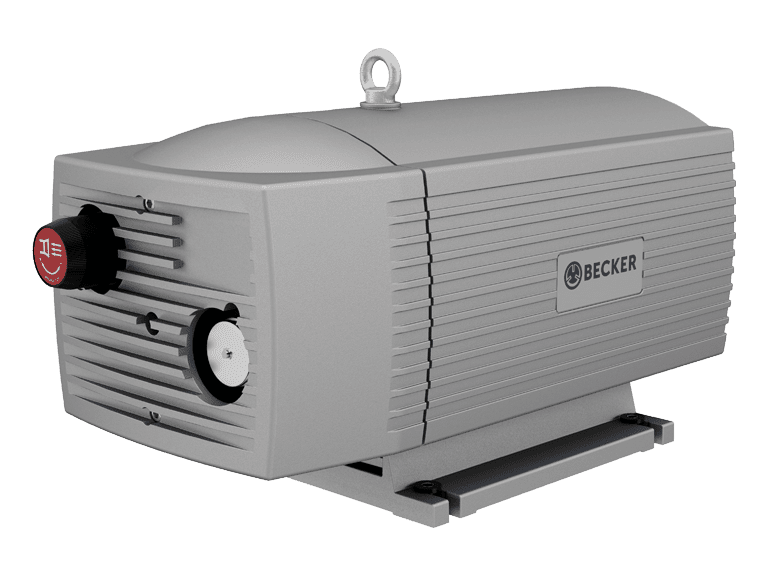
BECKER VT 4.40
Modelo de paletas secas con ficha propia para examinar una fuente de vacío en un circuito de transporte compatible. Permite contrastar la demanda del receptor con la curva del equipo sin asignar productividad de material a su nombre.
Qué confirmar
Confirmar caudal y presión requeridos, versión eléctrica y ciclo. La recepción y filtración deben impedir que el material transportado alcance la bomba; la capacidad en kilogramos por hora corresponde al sistema completo.
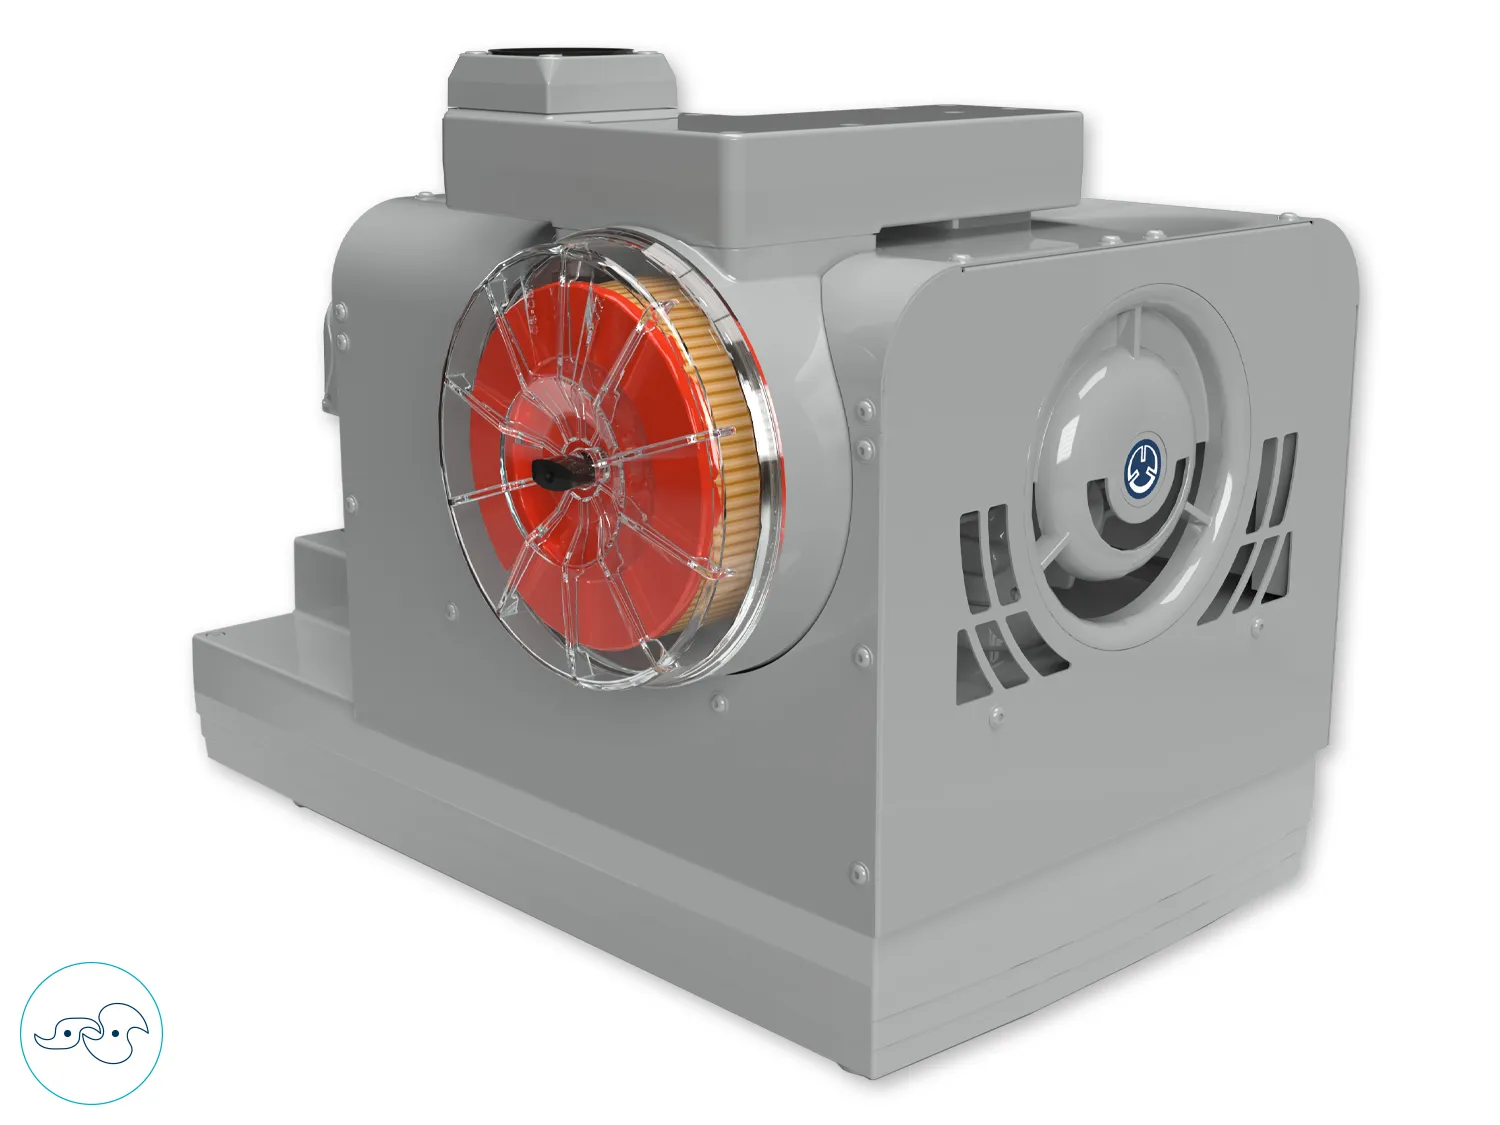
Familia BECKER BCV de garra
Alternativa de vacío seco mediante rotores de garra para estudiar alimentación individual o un suministro compartido conforme a la demanda. La fotografía identifica un BCV 150 dentro de la familia; el tamaño se determina con la revisión del circuito.
Qué confirmar
Revisar punto de trabajo, simultaneidad y filtración antes de la bomba. Identificar la versión y el control requeridos; las características de una configuración no deben extenderse automáticamente al resto de la serie.
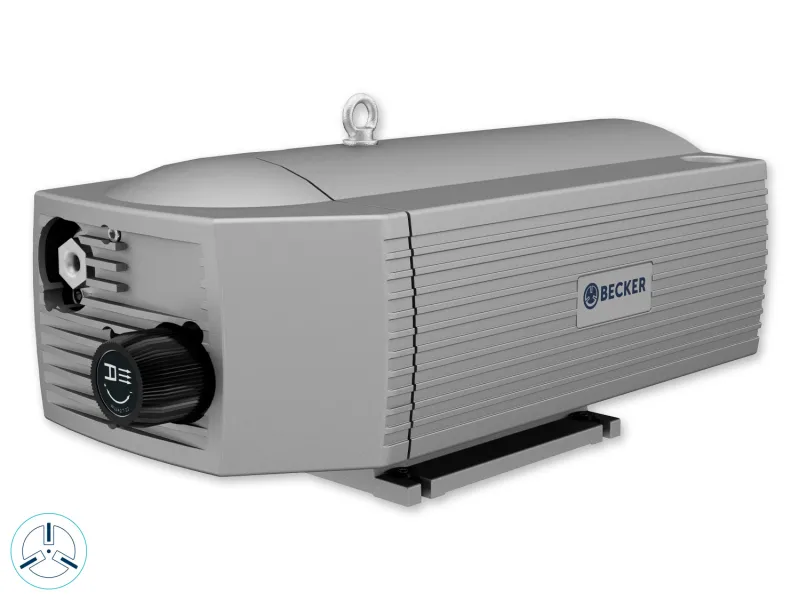
BECKER DT 4.40 K
Modelo de compresor de paletas secas enlazado a su sección real de catálogo. Permite revisar una opción de suministro de aire en impulsión cuando sus condiciones encajan. La imagen es representativa de la ejecución DT 4.25 K y DT 4.40 K.
Qué confirmar
Comprobar curva de presión, gas de entrada y régimen permitido en la configuración exacta. La selección debe incluir alimentación, tubería y receptor; no se deduce su capacidad de transporte de una cifra aislada del equipo.
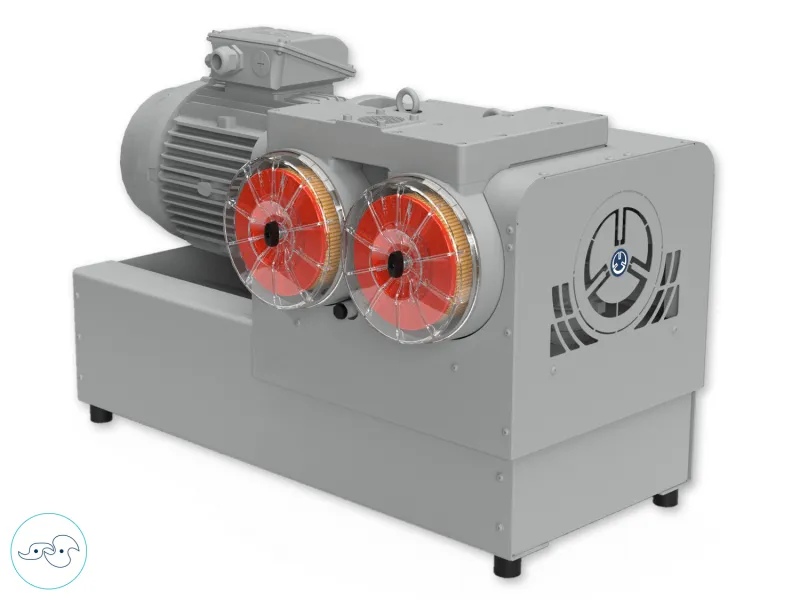
BECKER BCP 300
Compresor de garra con sección de modelo y fotografía oficial existentes. Su principio de compresión seca permite estudiar una fuente de presión para el circuito, siempre que la curva y la ejecución respondan a las condiciones documentadas del proceso.
Qué confirmar
Verificar presión de trabajo, caudal disponible, condiciones ambientales y composición del gas. Coordinar el suministro con alimentación y recepción; las variantes de regulación o protección deben confirmarse específicamente.
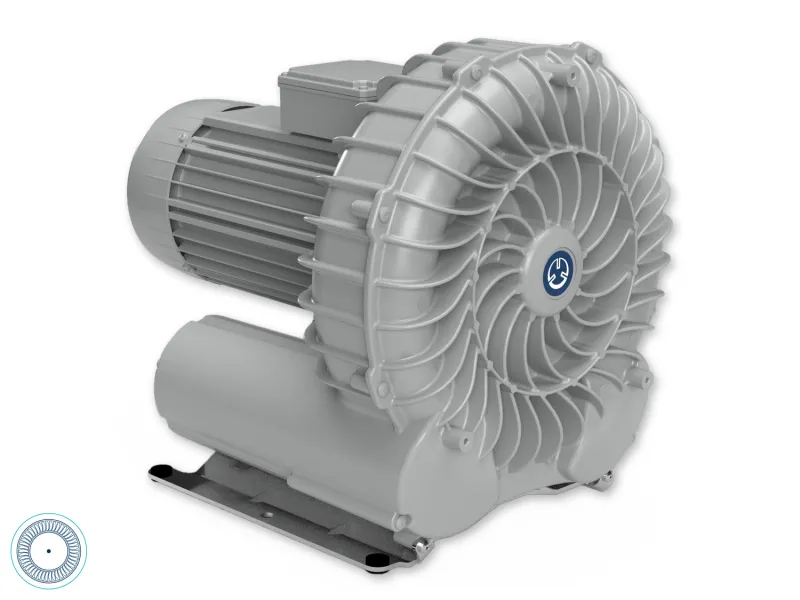
BECKER SV 300/1 en presión
Configuración de canal lateral incluida en el catálogo de compresores. Su ficha permite evaluar una combinación de caudal y diferencia de presión para transporte por impulsión. La fotografía corresponde al modelo publicado SV 300/1.
Qué confirmar
Confirmar la ejecución de presión, curva, temperaturas y límites de operación. No intercambiar cifras de aspiración y soplado de la serie, ni atribuir a esta versión estándar una aptitud especial para gases o atmósferas.
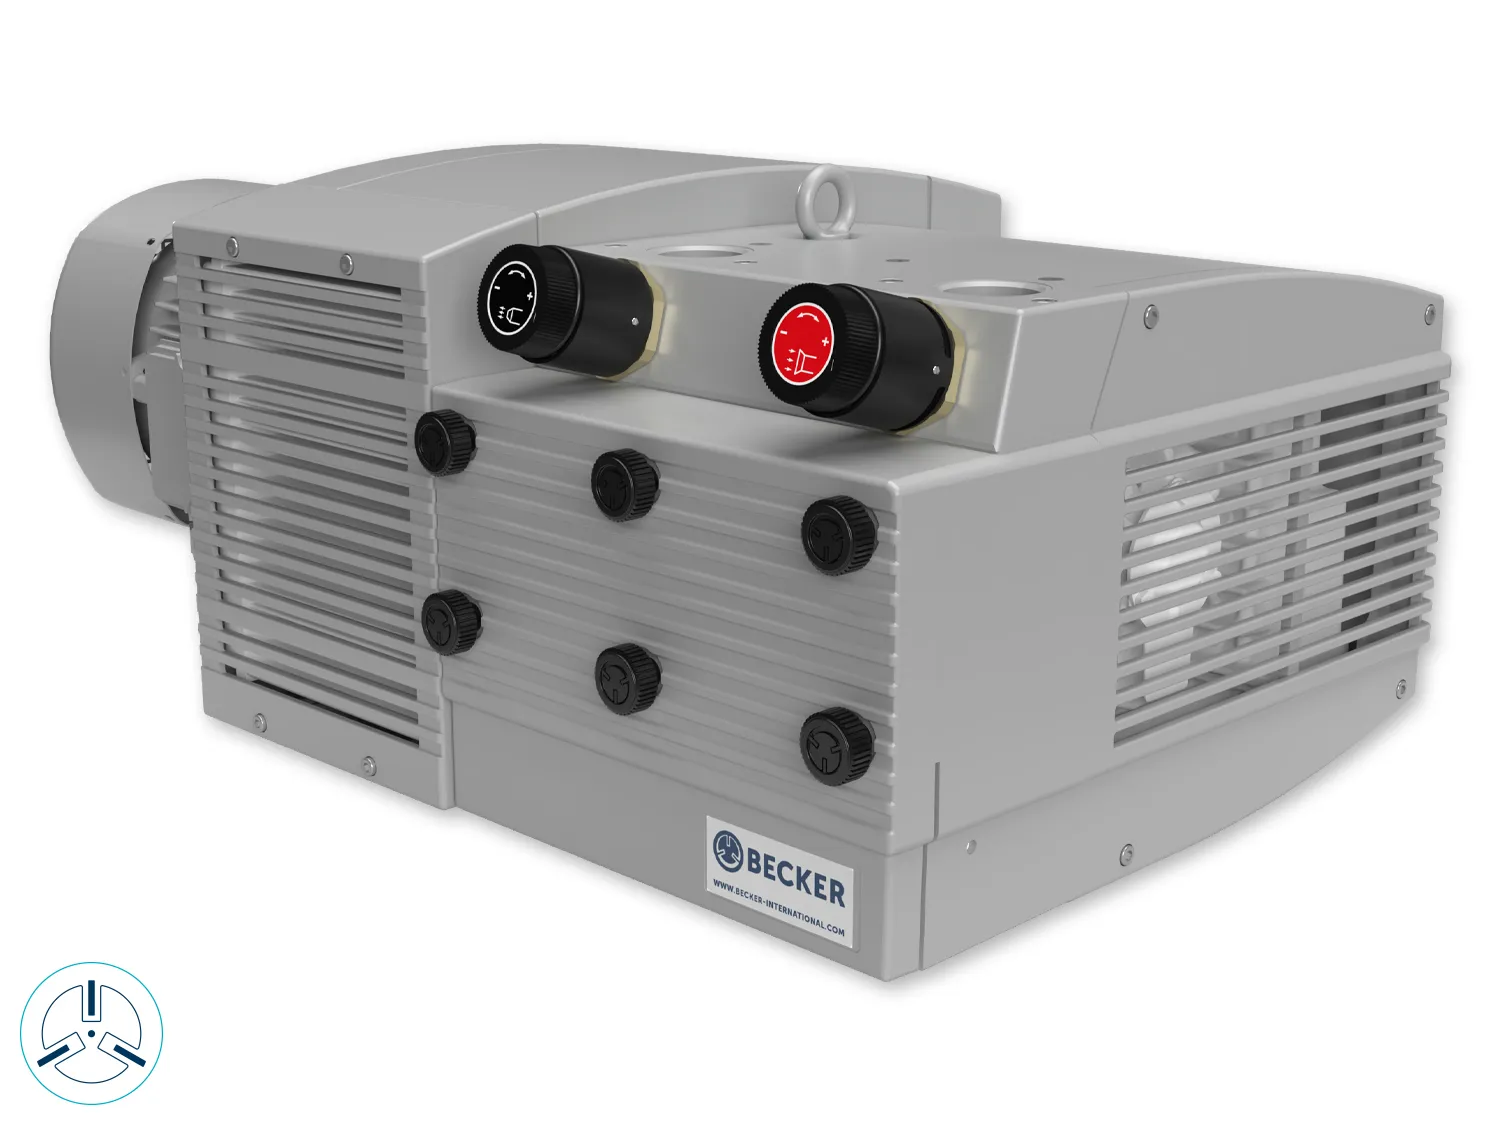
BECKER DVT 3.100
Unidad combinada de paletas secas para revisar necesidades de vacío y presión compatibles con su diseño. El enlace abre la sección real DVT 3.100; la fotografía representa la ejecución compartida de DVT 3.100 y DVT 3.140.
Qué confirmar
Describir ambos consumos y revisar su funcionamiento conjunto según documentación. Confirmar conexiones, condiciones del gas y protección frente al material, sin interpretar el equipo como dos suministros ilimitados independientes.
INTEGRAR Y COMPROBAR
Instalación y puesta en servicio
Conservar un trazado documentado y accesible
La instalación debe corresponder al recorrido utilizado para la selección, con diámetros interiores, accesorios y derivaciones identificados. Registre los cambios realizados durante el montaje para poder evaluar su efecto. Reserve acceso a zonas de inspección y a componentes que necesiten limpieza o sustitución. Las uniones deben responder al material y a las condiciones del circuito. Un tramo añadido por conveniencia puede modificar el comportamiento del conjunto, por lo que merece revisión antes de aceptar la capacidad prevista.
Preparar correctamente la entrada de aire o gas
La fuente debe recibir un medio compatible con la documentación del equipo y con el requisito del proceso. Defina filtración, procedencia del gas y condiciones térmicas, evitando situar una toma de aire donde reciba contaminantes de otras operaciones. Para un gas distinto del aire, confirme la ejecución completa y sus accesorios. La instalación debe permitir comprobar el estado de los filtros de entrada. Un equipo de compresión seca no demuestra por sí solo que el gas entregado cumpla cualquier especificación de pureza.
Integrar el receptor con el destino real
Compruebe dimensiones, accesos y forma de descargar el material hacia la siguiente etapa. La presión y el estado de operación de ambos lados deben ser compatibles con el diseño del componente de transferencia. Defina cómo se detecta que el destino puede recibir producto y qué sucede cuando no está disponible. En transporte por aspiración, sitúe la separación y filtración necesarias antes de la bomba. La verificación debe abarcar el recipiente lleno y su vaciado, no únicamente la llegada inicial de material.
Identificar instrumentos y señales de secuencia
Etiquete los puntos de presión, las referencias de caudal disponibles y las señales que intervienen en el ciclo. Documente si una lectura corresponde al suministro, al receptor o a la aspiración del equipo. La lógica debe mostrar estados comprensibles para el personal: preparado, transportando, descargando y condición de atención, según el proyecto. Durante la puesta en marcha, compruebe las secuencias previstas con personal competente y sin anular protecciones. Guarde un registro de funcionamiento aceptado para comparar cambios posteriores.
Dar espacio a ventilación y mantenimiento
La ubicación del generador de vacío o presión debe respetar la ventilación, las distancias y las condiciones indicadas para su modelo. Considere el calor de otras máquinas y los periodos de máxima temperatura del recinto. Reserve acceso para los consumibles y el mantenimiento previsto, incluyendo los elementos del receptor. La organización del trabajo debe permitir intervenir con el sistema aislado de las energías y materiales correspondientes. Coordinar esos accesos desde el plano evita que el servicio dependa de desmontar parte de la producción.
Comprobar cambios de producto y reinicio
Defina el procedimiento de limpieza y vaciado de línea de acuerdo con el material y los componentes instalados. La aceptación debe identificar cuánto remanente es admisible y cómo se verifica antes del siguiente lote. Si el proceso necesita una ejecución especial por sus sustancias o atmósfera, compruebe que el montaje conserve esos requisitos específicos. El reinicio debe seguir una secuencia documentada, con la línea y el destino en la condición prevista. No utilice aumentos improvisados de presión para resolver acumulaciones.
OBSERVAR ANTES DE CAMBIAR EL EQUIPO
Síntomas y comprobaciones
Circula aire pero no llega material al receptor
Posibles causas
El origen puede no estar alimentando, la incorporación del producto puede ser irregular o una parte de la línea puede estar fuera de su configuración prevista. La presencia de aire por sí sola no demuestra que el material esté entrando en el circuito.
Qué comprobar
Revise la disponibilidad del producto y los estados registrados del alimentador y del destino. Compare la secuencia con la puesta en marcha aceptada. Localice la etapa donde se interrumpe la transferencia antes de atribuir el resultado al generador de aire.
El transporte comienza bien y después pierde capacidad
Posibles causas
Puede aumentar la pérdida del filtro receptor, cambiar la alimentación desde la tolva o acumularse material durante el ciclo. También pueden aparecer demandas adicionales en un suministro compartido.
Qué comprobar
Relacione cantidad recibida y tiempo con presión, estado de filtros y solicitudes de otros destinos. Observe si la caída se repite en el mismo momento o con el mismo lote. Esa comparación permite dirigir una revisión específica, evitando modificar simultáneamente alimentación, aire y tiempos sin conocer la causa.
Aparece polvo en el lado limpio del receptor
Posibles causas
Un elemento filtrante, una junta o la configuración de separación pueden no estar cumpliendo su función. Un cambio de tamaño de partículas o de carga también puede modificar lo que alcanza esa zona.
Qué comprobar
Documente el material y el punto donde aparece, y aplique el procedimiento previsto para revisar la separación con la instalación en condiciones de intervención. En aspiración, compruebe la protección de la bomba antes de reanudar el servicio. El hallazgo requiere evaluar el conjunto, no aumentar simplemente la frecuencia de limpieza.
El producto recibido presenta roturas o más finos
Posibles causas
El régimen de transporte, los impactos del recorrido y la alimentación pueden influir en el estado final de un material frágil. También conviene descartar que el producto llegue ya alterado desde una operación anterior.
Qué comprobar
Compare muestras representativas antes y después, con un criterio de calidad acordado. Registre la condición de transporte y el trazado. Las modificaciones deben comprobar productividad y estabilidad además de integridad; reducir una variable sin ensayo puede trasladar el problema a acumulaciones o a una entrega insuficiente.
La línea acumula material en una zona concreta
Posibles causas
Un cambio de sección, accesorio, condición del producto o secuencia incompleta puede favorecer un comportamiento distinto en ese punto. La acumulación localizada no identifica por sí sola una única causa.
Qué comprobar
Compare el tramo con el plano y registre cuándo aparece el síntoma. La inspección y retirada de material deben seguir el procedimiento del sistema, con aislamiento adecuado. No abra conexiones ni fuerce una obstrucción con incrementos improvisados de aire. Tras corregirla, investigue por qué se repite antes de cerrar la incidencia.
La capacidad cambia mucho entre lotes
Posibles causas
Humedad, distribución de tamaños, densidad aparente o comportamiento de alimentación pueden variar aunque el producto conserve el mismo nombre. El estado de almacenamiento y la limpieza entre lotes también aportan contexto.
Qué comprobar
Asocie los registros de transferencia con la identificación del lote y compare muestras o datos disponibles. Mantenga constantes las condiciones que permitan una comparación útil. Si se confirma una variación del material, revise el rango de funcionamiento validado y acuerde qué características deben comprobarse antes de utilizar la misma configuración.
El sistema consume más sin entregar más producto
Posibles causas
Puede estar funcionando durante esperas, atendiendo entradas de aire no previstas o trabajando contra pérdidas mayores. La productividad también puede estar limitada por alimentación o descarga, de modo que más aire no produce más entrega.
Qué comprobar
Mida o registre energía y cantidad transferida durante el mismo periodo, separando fases activas y esperas. Compare filtros, válvulas y secuencias con su referencia. La mejora debe validarse por material correctamente recibido y por calidad, manteniendo las condiciones permitidas del equipo y del transporte.
El receptor termina de llenarse pero la siguiente máquina espera
Posibles causas
La descarga, la señal de disponibilidad o la coordinación con el destino pueden limitar el ciclo después del transporte. Un problema de recepción puede parecer falta de capacidad de la bomba si solo se observa la espera de producción.
Qué comprobar
Descomponga el ciclo en llegada, confirmación de nivel, descarga y liberación para el siguiente lote. Revise qué estado prolonga la espera y qué condición lo autoriza. La corrección debe comprobarse con el material real y con las interacciones del destino, sin modificar protecciones o señales para ocultar la demora.
DUDAS DE SELECCIÓN Y OPERACIÓN
Preguntas frecuentes
¿Qué diferencia hay entre transportar por vacío y por presión?
En aspiración, la fuente de vacío actúa después del receptor y de la separación correspondiente. En impulsión, la fuente aporta gas a presión antes de la incorporación del material, según el esquema de la instalación. La elección depende de orígenes, destinos, recorrido y condiciones del proceso. Ambas necesitan alimentación y recepción coordinadas. No puede decidirse únicamente por el peso del material ni suponiendo que una opción siempre consume menos en cualquier circuito.
¿Cómo se relacionan los kilogramos por hora con el caudal de aire?
Los kilogramos por hora expresan material entregado y los metros cúbicos por hora expresan volumen de gas con una referencia definida. La relación depende de propiedades del producto, régimen de transporte, geometría y condiciones de operación. No existe una conversión universal aplicable a todas las instalaciones. Para seleccionar el equipo se necesita un cálculo o ensayo representativo que conecte el requisito de producción con caudal y presión de gas, incluyendo las etapas del ciclo.
¿Qué son la fase diluida y la fase densa?
Son formas de transportar sólidos con distintas relaciones entre material y corriente gaseosa. En fase diluida, las partículas circulan suspendidas en el gas; la fase densa emplea un transporte más concentrado que requiere una configuración adecuada al producto. La elección influye en velocidad, integridad y diseño de la instalación. No identifica por sí sola una familia de bomba. Conviene revisar el material y el sistema completo antes de atribuir ventajas de calidad o consumo.
¿Cuál es la distancia máxima que puedo transportar?
No se determina a partir del nombre del equipo o de una única longitud. Intervienen elevación, diámetros, cambios de dirección, material, productividad, alimentación y recepción. Una distancia publicada para otra instalación no demuestra capacidad en la suya. Prepare el recorrido real y el objetivo de entrega para estudiar el punto de trabajo. Si hay varios destinos, deben comprobarse las condiciones relevantes de cada rama y la manera en que comparten el suministro.
¿Una tubería de mayor diámetro siempre mejora el rendimiento?
Cambiar el diámetro modifica la sección y, para un mismo caudal local de gas, cambia la velocidad. Ese efecto debe evaluarse junto con las pérdidas y el régimen de transporte del material. Una ampliación puede resolver una restricción o crear un comportamiento distinto al validado. La revisión debe incluir toda la trayectoria y los accesorios; no conviene sustituir un tramo basándose únicamente en que una sección mayor parece ofrecer más capacidad.
¿Puedo evitar que un material frágil se rompa?
El proyecto puede evaluar estrategias para conservarlo, pero el resultado debe demostrarse con el producto real y criterios definidos. Interesan su resistencia, la alimentación, el régimen de transporte, el recorrido y la recepción. Compare muestras antes y después y mida la productividad durante la misma prueba. Una configuración satisfactoria para otro granulado sirve como referencia técnica, sin garantizar el mismo comportamiento. El criterio de aceptación debe indicar qué cambio de propiedades resulta admisible.
¿El transporte también puede dosificar una receta?
Puede formar parte de un sistema que entrega cantidades medidas, pero transportar y dosificar son funciones diferentes. La precisión depende de pesaje, alimentación, control, material que queda en la línea y secuencia de descarga. Si necesita una masa por lote o una proporción concreta, indíquelo como requisito del conjunto. La bomba aporta la corriente de gas; su caudal nominal no acredita exactitud de dosificación ni repetibilidad de una receta por sí solo.
¿Se puede usar gas inerte con cualquier equipo?
La compatibilidad debe confirmarse para la composición, condiciones y ejecución concreta. También hay que revisar estanqueidad, separación, control y gestión del gas en el circuito. Que una aplicación de transporte utilice gas inerte no convierte en adecuada toda la gama de bombas. Aporte los requisitos del proceso y la documentación de las sustancias para estudiar el conjunto. Las verificaciones especializadas deben corresponder al sistema realmente instalado, incluidos accesorios y conexiones.
¿Una central puede alimentar varios destinos?
Puede estudiarse si el perfil de demandas y el esquema de reparto son compatibles con la capacidad útil del sistema. Hay que considerar prioridades, tiempos de transporte y descarga, pérdidas de cada rama y condiciones compartidas de filtración. Sumar capacidades individuales sin estudiar las secuencias puede dar una comparación engañosa. La aceptación debe representar las coincidencias de consumo acordadas y comprobar que cada destino recibe material a tiempo, con una estrategia definida para mantenimiento y paradas.
¿Cómo sé si un problema está en el aire o en la alimentación?
Observe por separado disponibilidad de producto, entrada a la línea, condiciones de presión y llegada al receptor. Un registro de la secuencia ayuda a localizar si el retraso comienza antes del transporte, durante el recorrido o en la descarga. Compare con una operación aceptada y mantenga identificadas las variables que cambian. No ajuste simultáneamente todos los componentes: una comprobación organizada permite relacionar cada modificación con el resultado que busca corregir.
¿Qué mantenimiento requieren los equipos de transporte?
El plan combina las instrucciones de la fuente de vacío o presión con las del alimentador, tubería, receptor y filtros. Debe contemplar carga real, desgaste observado, accesibilidad y cambios de producto. Los repuestos Original BECKER se identifican para el modelo y configuración correspondientes. El funcionamiento sin aceite en la cámara de compresión no elimina las revisiones. Registrar tiempos de ciclo y estado de separación ayuda a detectar deterioros antes de que se conviertan en pérdidas de producción.
¿Qué información debe salir de un ensayo de material?
Además de confirmar que el producto llega, el ensayo debe relacionar masa, tiempo, condiciones del gas y estado final del material. Conviene documentar alimentación, recorrido, filtros, residuo remanente y secuencias de recepción. La muestra y las condiciones deben representar el servicio que se pretende cubrir. El informe debe indicar límites de la prueba y variables pendientes, para que una demostración breve no se interprete como validación de cualquier lote, distancia o ritmo de producción.
HABLAR EL MISMO IDIOMA
Un glosario para tu proyecto
- Caudal de material
- Cantidad de producto transferida por unidad de tiempo, normalmente expresada como masa. Describe productividad y debe comprobarse en el destino acordado.
- Caudal de gas
- Volumen de aire u otro gas que circula por unidad de tiempo. Su comparación requiere conocer presión, temperatura y punto de referencia.
- Densidad aparente
- Relación entre la masa de un material a granel y el volumen que ocupa, incluidos los espacios entre partículas en una condición definida.
- Granulometría
- Descripción del tamaño de las partículas y su distribución. Ayuda a comparar lotes y a evaluar cambios producidos durante el transporte.
- Receptor
- Conjunto situado en el destino que recibe el producto, permite separarlo del gas y lo entrega a la etapa siguiente del proceso.
- Finos
- Fracción de partículas pequeñas respecto al material considerado. Su proporción puede importar para la calidad del producto y para la carga de filtración.
- Tiempo de ciclo
- Duración total de la secuencia necesaria para completar y repetir una transferencia. Incluye transporte, recepción, descarga y esperas previstas por el sistema.
- Remanente
- Material que permanece en el origen, conducto o receptor tras una transferencia. Debe considerarse cuando importan limpieza, rendimiento de lote o cambio de producto.
LLEGAR A LA CONVERSACIÓN CON DATOS ÚTILES
Prepara tu consulta
0 de 5 datos preparados
EXPORTVACIO · ESPECIALIZACIÓN EN VACÍO Y PRESIÓN
Tu proceso merece
una selección bien planteada
Reúne las mediciones, el esquema del circuito y las condiciones del material. Con esos datos podemos orientar la selección y revisar la documentación del equipo.
OTRAS ETAPAS DE TU INSTALACIÓN
Procesos que se conectan
Extracción
Para sistemas cuyo objetivo es retirar residuos o una corriente del proceso, con separación previa de líquidos y partículas antes de la bomba.
Explorar el proceso
Soplado e inyección
Para evaluar un suministro de aire a presión que actúa sobre el producto o se introduce en una operación, además de trasladar material.
Explorar el proceso
Recirculación de gases
Para circuitos que recuperan y vuelven a utilizar un gas, con requisitos específicos de compatibilidad y estanqueidad de la versión.
Explorar el procesoGuía editorial de Exportvacio · Actualizada el 18 de octubre de 2026 · Las escenas y los dibujos representan aplicaciones. Las fichas enlazadas aportan la documentación y las fotografías de los equipos BECKER.