TECNOLOGÍA BECKER · EXPORTVACIO
Bombas de vacío BECKER para envasado secundario
Vacío para formar cajas, manipular envases y preparar el paletizado. Ajusta la selección al material, a las estaciones simultáneas y a la cadencia de tu línea.
Made in GermanySelección por proceso · Equipos y repuestos originales
 Ampliar imagen
FICHA DE APLICACIÓN · ENVASADO SECUNDARIO
Tres datos para definir tu equipo
Formato y material
Describe cartón, bolsa o envase, su porosidad y el tamaño más exigente. Adjunta información de ventosas y útiles de toma.
Cadencia útil
Separa toma, traslado y liberación. Indica ciclos por minuto y cuántas estaciones solicitan vacío a la vez.
Cambio de formato
Documenta el comportamiento con formatos distintos y la consigna durante el movimiento. Así se estudia la condición más exigente de la línea.
Un movimiento preciso comienza con una toma fiable
01 / ESTACIÓN A ESTACIÓN
Vacío donde importa
Desde la toma hasta la entrega
Esta landing se centra en manipular, agrupar y acondicionar envases. Para la evacuación de cámaras y el procesado del alimento, consulta nuestra página de envasado primario y alimentación.
Formación de cajas
El vacío interviene en la toma y apertura del cartón en formadoras de cajas y equipos de encartonado. Para estudiar la selección, identifica el material y la estación donde se pierde la toma.
Comparte el formato más exigente, las ventosas y el ritmo de producción. Un cartón diferente puede requerir otra revisión del circuito.
Manipulación de envases
Las líneas automatizadas utilizan vacío para sujetar y transferir cajas, botellas, blísteres y otros productos envasados. Conviene documentar el recorrido completo de la pieza.
Indica peso, superficie de contacto, número de tomas simultáneas y tiempo de agarre disponible.
Agrupación y paletizado
El vacío puede formar parte del sistema de agarre de robots y manipuladores. La selección del generador se coordina con el cabezal y con la lógica de detección de pieza.
Facilita los formatos, la disposición por capa y el esquema del cabezal. Así podremos estudiar el suministro sin asumir un único caso de carga.
INGENIERÍA DE APLICACIÓN
La línea, estación por estación
Vacío que sigue tu producción
El envasado secundario reúne operaciones muy distintas: abrir una caja, sostener una bolsa, transferir un envase o preparar una capa para paletizado. El vacío participa en el movimiento del embalaje y del producto ya envasado. La selección cambia con la porosidad del material, la superficie de contacto y la secuencia del ciclo. Una línea puede necesitar equipos individuales, una instalación centralizada o una combinación de soluciones. Para decidir, conviene dibujar primero qué pide cada estación y en qué momento.
Formadoras: abrir sin perder el cartón
La ventosa toma el formato plano, lo separa del conjunto y acompaña su apertura. En esta maniobra influyen el acabado superficial, las marcas de plegado y la rigidez del cartón. El contacto inicial puede ser breve, de modo que el circuito debe responder antes del desplazamiento. Una fuga que parece pequeña en una prueba estática puede resultar decisiva al aumentar la velocidad.
En la revisión se observan varias tomas consecutivas y diferentes lotes de cartón. También se comprueba si el fallo aparece en una posición del formato o en toda la estación. El vacío medido en la bomba se complementa con la lectura en el cabezal y con la secuencia de válvulas.
Encartonadoras: seguir el cambio de formato
Una encartonadora puede manipular cajas, estuches y grupos de productos con geometrías diferentes. La receta de máquina determina qué ventosas están activas, cuánto dura la aspiración y cuándo se libera la pieza. El cambio de formato debe mantener la correspondencia entre herramienta, zonas activas y lógica de control.
El dimensionamiento tiene en cuenta el escenario más exigente que deba cubrir la instalación, no solo el formato que se está produciendo el día de la visita. Facilita una relación de dimensiones, materiales y cadencias. Si una toma queda descubierta, conviene analizar cómo afecta al resto del cabezal antes de aumentar el caudal disponible.
Paletizado: la superficie importa
En la manipulación de cajas o capas completas, el cabezal debe acomodarse a la superficie real del embalaje. Solapas, juntas, perforaciones o zonas no cubiertas pueden crear entradas de aire. La presión útil y el caudal se relacionan con el diseño de la herramienta y con el movimiento previsto. La potencia de la bomba no describe por sí sola la capacidad de carga del robot.
La evaluación del conjunto contempla aceleraciones, orientación, rigidez del embalaje y condiciones de pérdida de vacío. El fabricante del sistema define los dispositivos de retención, detección y respuesta. Exportvacio puede estudiar el suministro BECKER a partir de la especificación de vacío que ese diseño necesita.
Bolsas, film y envases flexibles
Las superficies flexibles pueden deformarse durante la toma y cerrar parcialmente un conducto. Por eso, un comportamiento irregular no siempre significa falta de vacío. El apoyo de la ventosa, la regulación y la posición de las tomas deben adaptarse al material. En bolsas de papel, además, la porosidad puede generar un consumo continuo de aire.
Conviene describir si la operación consiste en abrir, sostener durante el llenado o transferir un envase ya cerrado. Cada tarea tiene su propia secuencia. Un vídeo lento del ciclo, acompañado de las lecturas de presión, ayuda a identificar el instante en que cambia el contacto o se pierde la señal.
Centralizar varias estaciones
La centralización puede reunir mantenimiento y disipación de calor en una zona técnica. A cambio, introduce una red de distribución que hay que calcular y controlar. Las estaciones no siempre trabajan a la vez ni necesitan el mismo vacío. El registro de demanda permite estimar simultaneidad y comprobar el comportamiento durante los picos.
Una red bien planteada considera diámetros, distancias, válvulas de aislamiento y acceso a filtros. También define qué ocurre cuando una estación queda abierta o una bomba está fuera de servicio. La reserva y la regulación se deciden con el objetivo de producción, sin sumar indiscriminadamente todos los caudales de placa.
Comparar el coste por hora de producción
Para comparar tecnologías de generación de vacío se necesita una base común: la misma función, la misma cadencia y unas condiciones de calidad equivalentes. El consumo se evalúa durante el ciclo real, incluyendo esperas. Si interviene aire comprimido, se considera el sistema que lo genera y distribuye.
La revisión también incorpora mantenimiento, filtración, calor y disponibilidad. Una solución con menor potencia nominal no siempre consume menos para una tarea concreta. El análisis más útil relaciona energía medida con producción válida y distingue mejoras del circuito de las que proceden de cambiar el generador de vacío.
EL PROCESO EN IMÁGENES
El embalaje también es una variable técnica
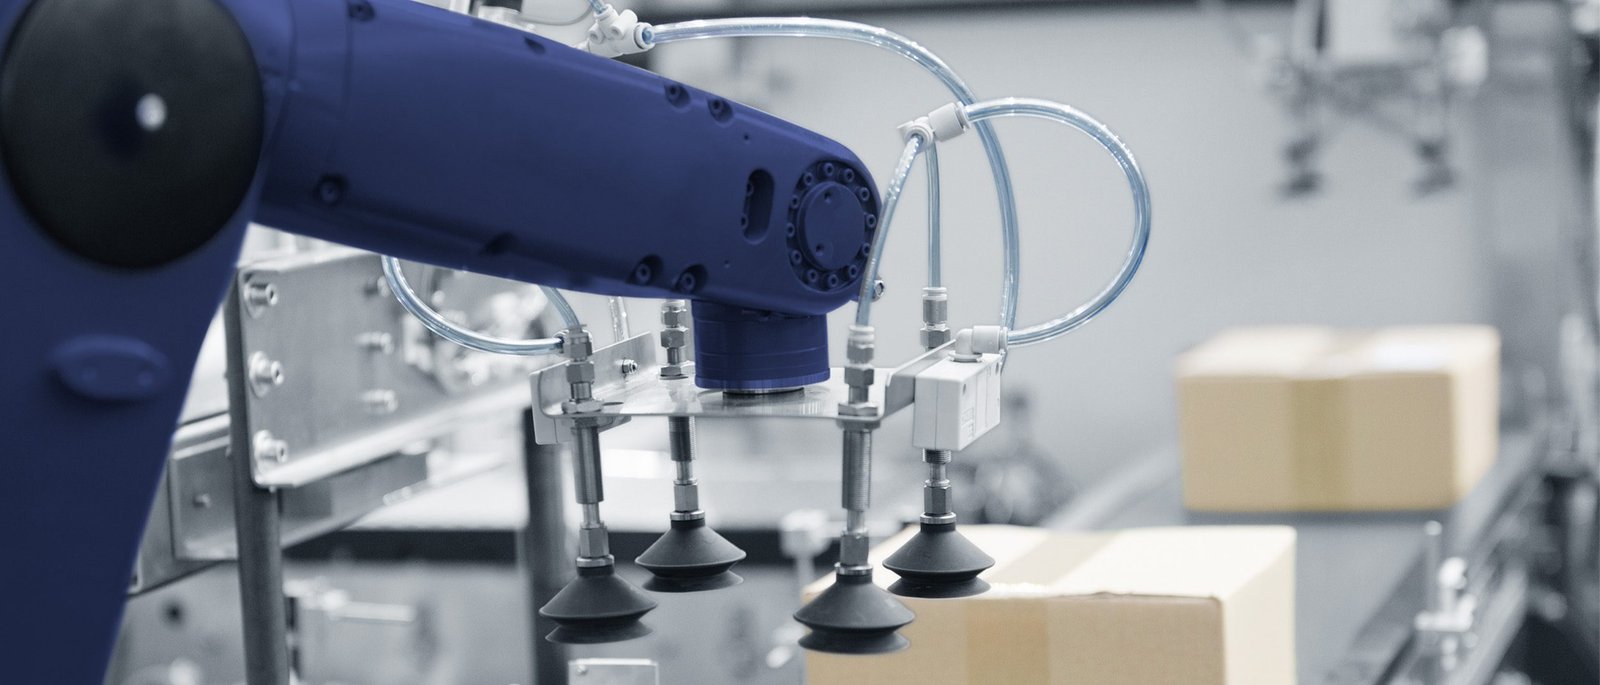
Dos cajas del mismo tamaño pueden comportarse de manera distinta si cambia el cartón, la impresión o la humedad del material. Por eso, las pruebas deben contemplar los formatos y acabados que utiliza la línea. Registrar el lote ayuda a distinguir un cambio de material de una degradación de la bomba.
El objetivo es una toma repetible con el embalaje real. Las imágenes de aplicación son ilustrativas; la presencia de maquinaria o cajas no acredita una instalación BECKER ni un caso de cliente de Exportvacio.
02 / VACÍO ADAPTADO A LA LÍNEA
Paletas o canal lateral
Según tu punto de trabajo
BECKER presenta las familias VT y VTLF de paletas en seco y las soplantes SV de canal lateral entre sus soluciones para envasado secundario. Son familias distintas: la referencia se confirma con las necesidades de la estación.
Exportvacio estudia tanto la sustitución de una bomba existente como el suministro para una máquina nueva. Si se plantea centralizar varias estaciones, revisamos primero cómo trabajan al mismo tiempo.
BECKER VT
Una familia que conviene evaluar cuando la estación necesita vacío mediante tecnología de paletas en seco. Identifica la versión, frecuencia y condiciones de servicio antes de comparar referencias.
Descubrir BECKER VT 4.40 →BECKER VTLF
Para estudiar una instalación con esta familia, aporta el vacío de trabajo y la demanda del cabezal o de las estaciones conectadas. La propuesta no se basa únicamente en el tamaño exterior de la bomba.
Descubrir BECKER VTLF 2.250 →Canal lateral y sistemas
El punto de funcionamiento permite valorar si conviene una soplante de canal lateral o un sistema con varias bombas. Separa en tu consulta el consumo continuo y las tomas intermitentes.
Ver canal lateral BECKER →Sin aceite no significa sin mantenimiento: prepara una revisión de filtros, paletas cuando correspondan y condiciones de ventilación según el manual del modelo instalado.
VACÍO PARA AUTOMATIZAR EL FINAL DE LÍNEA
Del cartón al palé
con el equipo adecuado
Paletas en seco y garras son tecnologías distintas para resolver la manipulación de envases. Estas referencias permiten comparar prestaciones, consultar las fichas y preparar una selección a partir del material y del ciclo real.
Datos de catálogo a 50 Hz
 Ampliar equipo ↗
PALETAS EN SECO · FORMADORAS Y MANIPULACIÓN
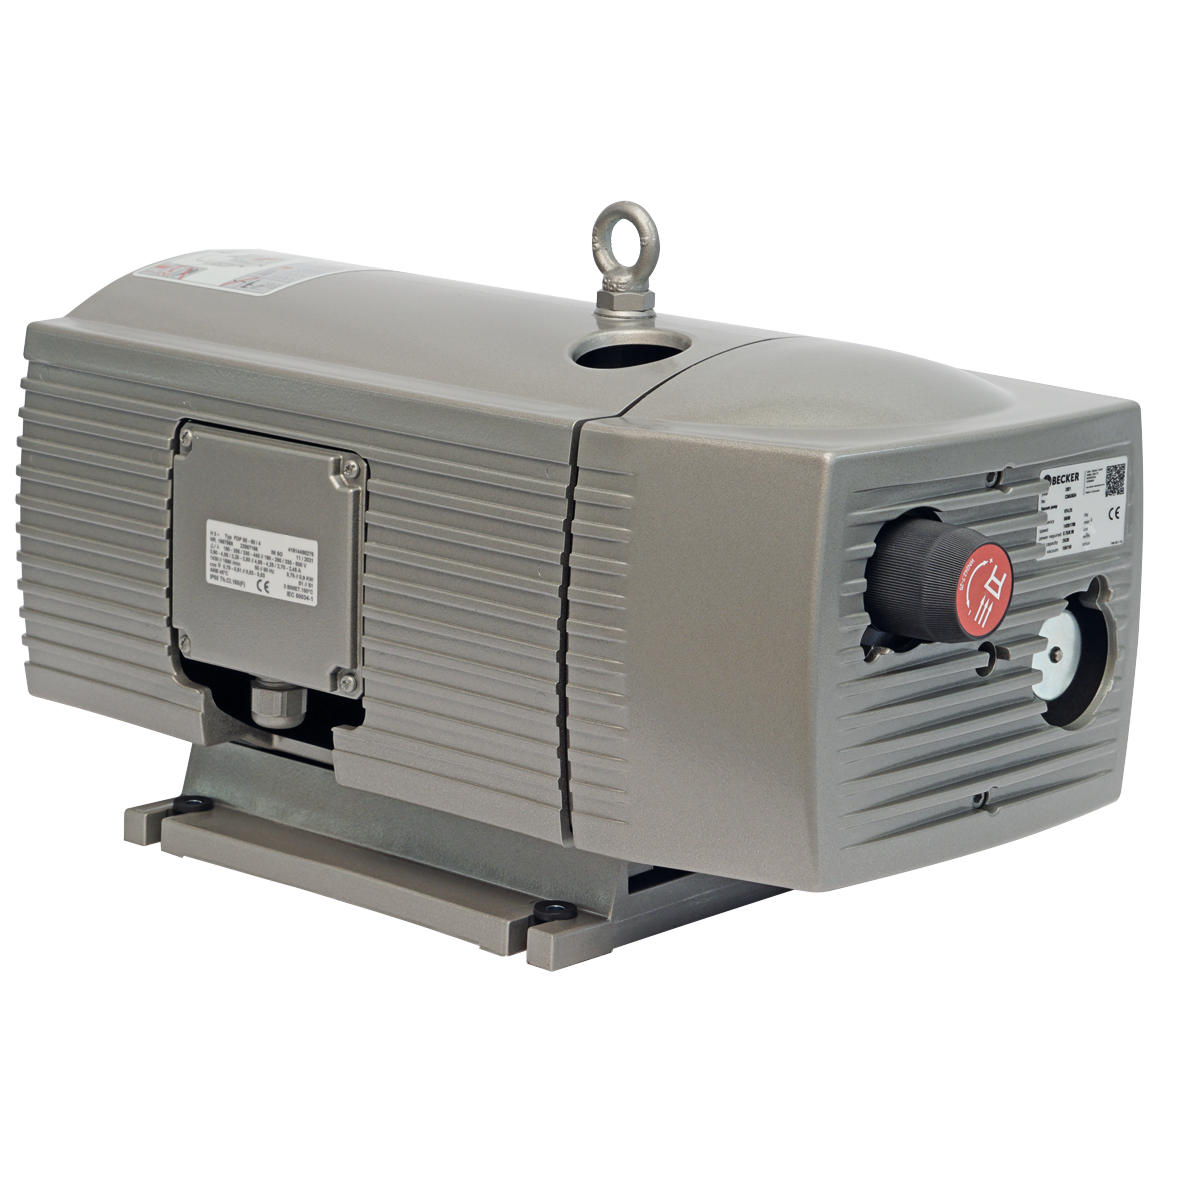
VT 4.40
Una referencia compacta para estudiar una estación de toma y colocación, apertura de envases o formación de cajas. El circuito de ventosas y su estanqueidad determinan la demanda, no el número de cajas por sí solo.
- Caudal de catálogo
- 40 m³/h
- Vacío final de catálogo
- 150 mbar abs.
- Potencia indicada
- 1,25 kW
- Cámara de compresión
- Sin aceite
 Ampliar equipo ↗
PALETAS EN SECO · MAYOR CAUDAL
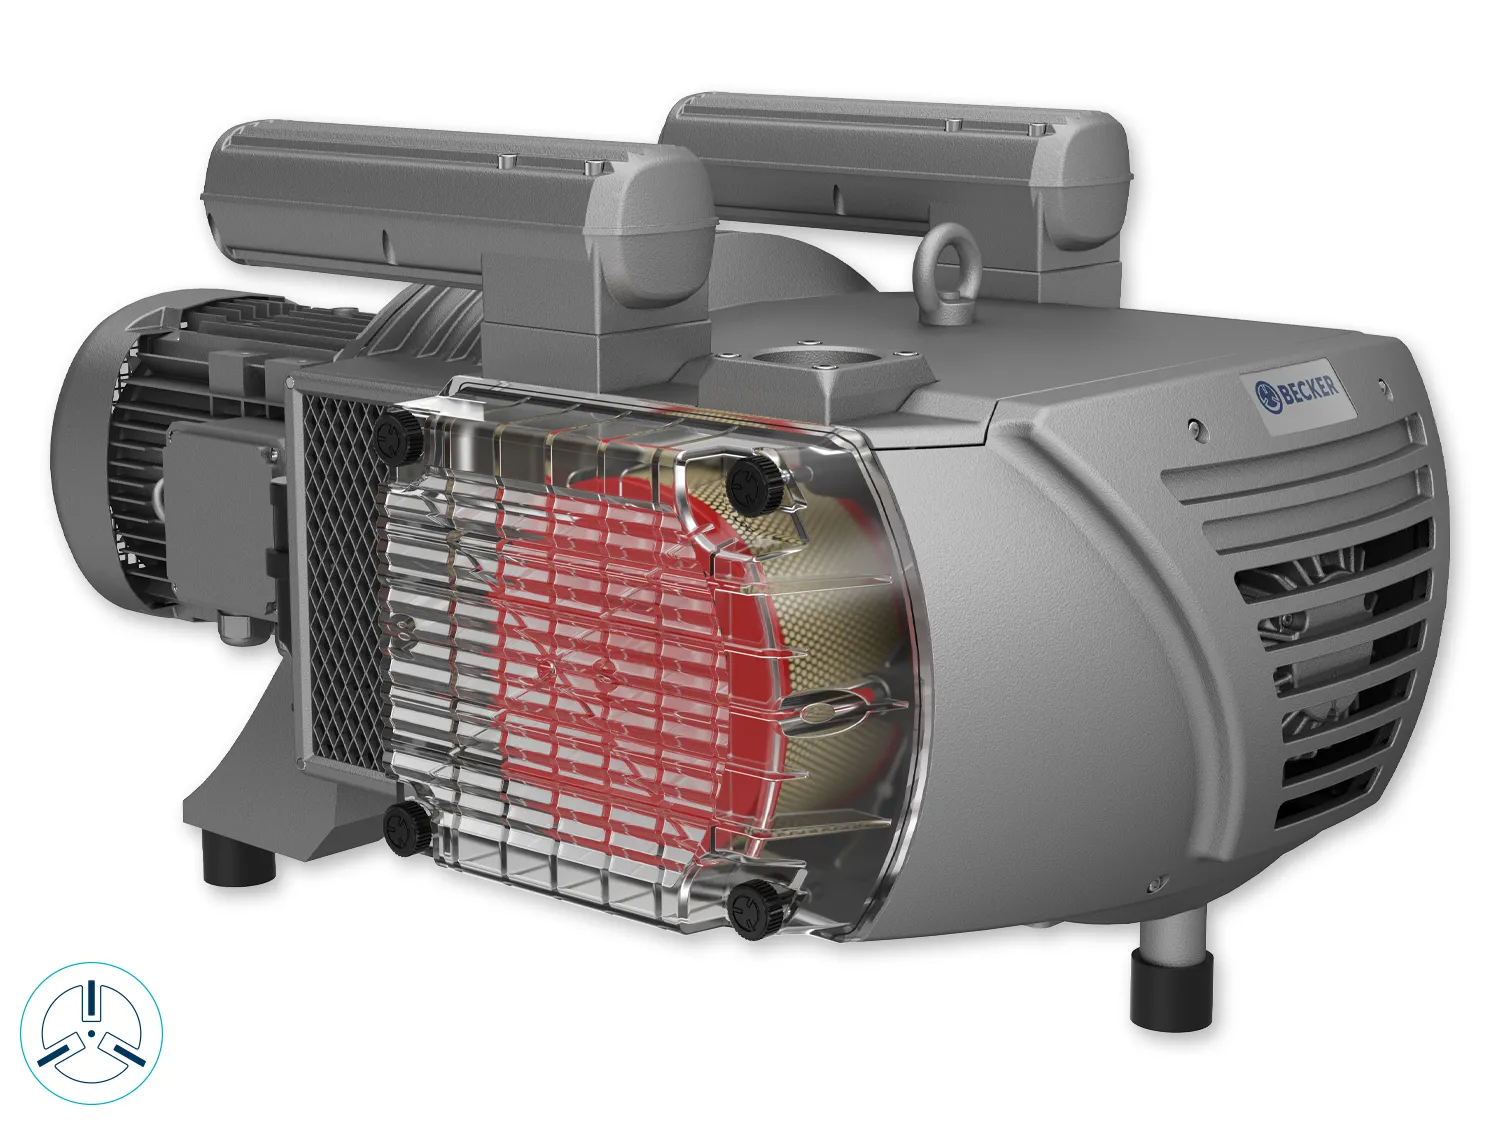
VTLF 2.250
Alternativa para estudiar una demanda de caudal mayor en encartonado y manipulación. Antes de centralizar varias estaciones se revisan simultaneidad, pérdidas de la red y presión disponible en cada punto.
- Caudal de catálogo
- 244 m³/h
- Vacío final de catálogo
- 200 mbar abs.
- Potencia indicada
- 5,5 kW
- Versión mostrada
- Estándar · no SK
 Ampliar equipo ↗
GARRAS · COMPRESIÓN SIN CONTACTO
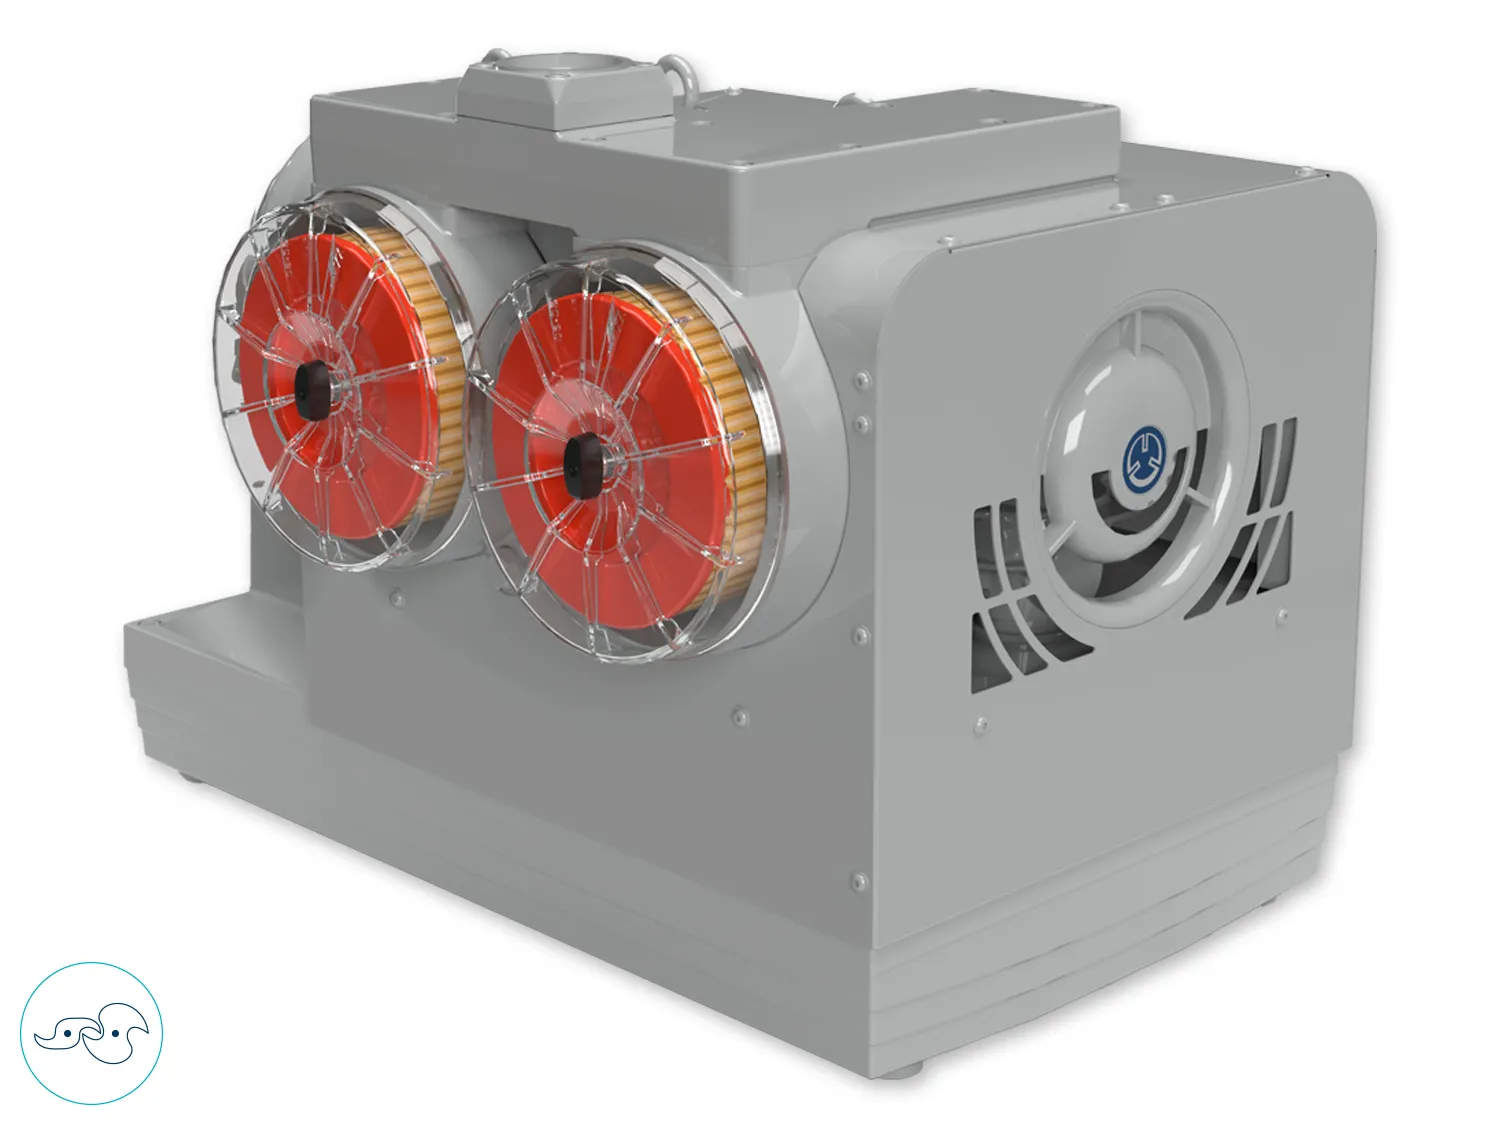
BCV 300
Una opción de garras para comparar en instalaciones de manipulación y vacío industrial. La cámara comprime sin aceite; esto no elimina el mantenimiento de filtros ni las necesidades del sistema de transmisión.
- Caudal de catálogo
- 275 m³/h
- Vacío final de catálogo
- 150 mbar abs.
- Potencia según versión
- 5,5–7,5 kW
- Principio
- Garras sin contacto
Caudal máximo y presión final son datos de catálogo, no un punto de trabajo simultáneo. La selección se hace sobre la curva a la presión requerida. Fuentes: VT 4.40, VTLF estándar y BCV 300. Confirma motor, tensión y versión para el país de destino.
UNA CAJA · CUATRO MOMENTOS DECISIVOS
El vacío no solo sujeta
también marca el ciclo
La bomba es una parte de la estación. Las ventosas, las válvulas, el material y la liberación de la pieza completan un circuito que debe responder de forma repetible.
- 01
Tomar el formato
El cabezal entra en contacto con cartón, film o envase. La superficie disponible y el estado de las ventosas condicionan el sellado inicial y el aire que sigue entrando durante la toma.
- 02
Alcanzar la señal
El circuito debe llegar al nivel de vacío validado por la máquina dentro del tiempo asignado. Una lectura en la bomba no equivale necesariamente a la lectura en el cabezal.
- 03
Mover y mantener
Durante el desplazamiento cambian las solicitaciones sobre la pieza. El diseño de la pinza y la lógica de seguridad se validan para el movimiento, no únicamente para una toma estática.
- 04
Liberar y recuperar
La liberación debe ser controlada y la estación debe recuperar las condiciones para el siguiente ciclo. El tiempo de descarga y el de recuperación también forman parte de la productividad.
Cartón poroso y envase estanco no piden lo mismo
Con un material poroso puede existir una entrada continua de aire aun cuando la ventosa esté bien apoyada. Con una superficie estanca, cobra importancia el volumen que debe evacuarse y la respuesta de las válvulas. Una bomba elegida solo por su vacío final puede no ofrecer el caudal necesario para el primer caso.
Una bomba por estación o una central
La solución individual acorta la red y facilita separar consumos. La centralización puede facilitar el mantenimiento y sacar calor o ruido de la zona de trabajo, pero exige estudiar pérdidas, regulación y simultaneidad. No se suman todas las placas de motor y se convierte ese total automáticamente en una selección.
Polvo de cartón y mantenimiento
Conviene prever la retención del polvo, la accesibilidad al filtro y una forma de detectar su saturación. La frecuencia de revisión se adapta a las condiciones de la línea y al manual. No se mantiene el caudal de una estación únicamente cambiando paletas si el problema está en un filtro o una manguera estrangulada.
Comparar consumo con medidas
Para comparar una solución mecánica con otra alimentación de vacío hay que medir potencia, horas activas y demanda útil. La potencia de placa no es necesariamente el consumo medio. La comparación debe incluir los periodos de espera y el suministro de aire comprimido cuando exista.
Aplicaciones y familias documentadas: BECKER · Envasado secundario. Estas orientaciones no sustituyen la validación del fabricante de la máquina.
EJEMPLOS DE LÍNEA
La selección empieza
con una buena pregunta
Situaciones orientativas, no casos de clientes ni capacidades garantizadas. Su objetivo es mostrar qué datos cambian la decisión.
Formadora a 40 ciclos por minuto
El ciclo completo dura 1,5 segundos. Eso no significa que la bomba disponga de 1,5 segundos para evacuar: también hay toma, desplazamiento y liberación.
Datos necesarios: ventana real de aspiración, volumen del circuito, porosidad del cartón y umbral del sensor. Con ellos se contrasta una VT, KVT, VTLF u otra alternativa sobre su curva, sin asignar un modelo por la cadencia sola.
El robot cambia de formato
La misma pinza trabaja con cajas de diferente tamaño o acabado. Una combinación de ventosas deja de sellar mientras otras siguen sujetando.
Qué revisar: zonificación del cabezal, ventosas no cubiertas, fugas y señal de vacío durante el movimiento. Antes de instalar una bomba mayor conviene comprobar que la herramienta es adecuada para cada formato.
Dos estaciones comparten vacío
Las estaciones funcionan bien de forma aislada, pero una pierde respuesta cuando arranca la otra.
Qué revisar: simultaneidad, diámetros, longitud de ramales, capacidad útil a la presión de servicio y estrategia de regulación. El síntoma puede estar en la distribución, no necesariamente en la tecnología de la bomba.
| Lo que observa la línea | Qué conviene medir | Qué enviar a Exportvacio |
|---|---|---|
| La caja no se abre | Vacío en el cabezal y tiempo hasta la señal; comprobar el contacto de la ventosa | Material, formato, vídeo del ciclo y datos de la bomba |
| La cadencia cae tras varias horas | Pérdida de carga del filtro, temperatura y estado de las tomas | Horas de servicio y última intervención de mantenimiento |
| Una estación afecta a otra | Presión en ambos ramales durante el funcionamiento simultáneo | Esquema de la red con diámetros y longitudes |
| La pieza tarda en soltarse | Secuencia de válvulas y descarga del cabezal | Secuencia del ciclo y condiciones de liberación aprobadas |
Una línea aumenta de 30 a 40 ciclos por minuto
A 30 ciclos por minuto, cada ciclo completo dura 2 segundos. A 40, dura 1,5 segundos. La diferencia no se reparte necesariamente por igual entre toma, movimiento y liberación. Si la ventana de aspiración se reduce, hay que comprobar que el cabezal alcanza el umbral de trabajo a tiempo.
El estudio parte del volumen conectado, las fugas y el registro de presión en el cabezal. Después contrasta el caudal útil de la bomba a la presión requerida. No se concluye automáticamente que un aumento del 33 % en cadencia necesita un 33 % más de potencia. La distribución de tiempos y la respuesta de las válvulas pueden ser determinantes.
VER EL EQUIPO · ENTENDER EL MANTENIMIENTO
Fichas y vistas técnicas
sin buscar a ciegas
Las imágenes se amplían conservando sus proporciones. Los documentos permiten revisar curvas, cotas y versiones antes de solicitar una oferta.
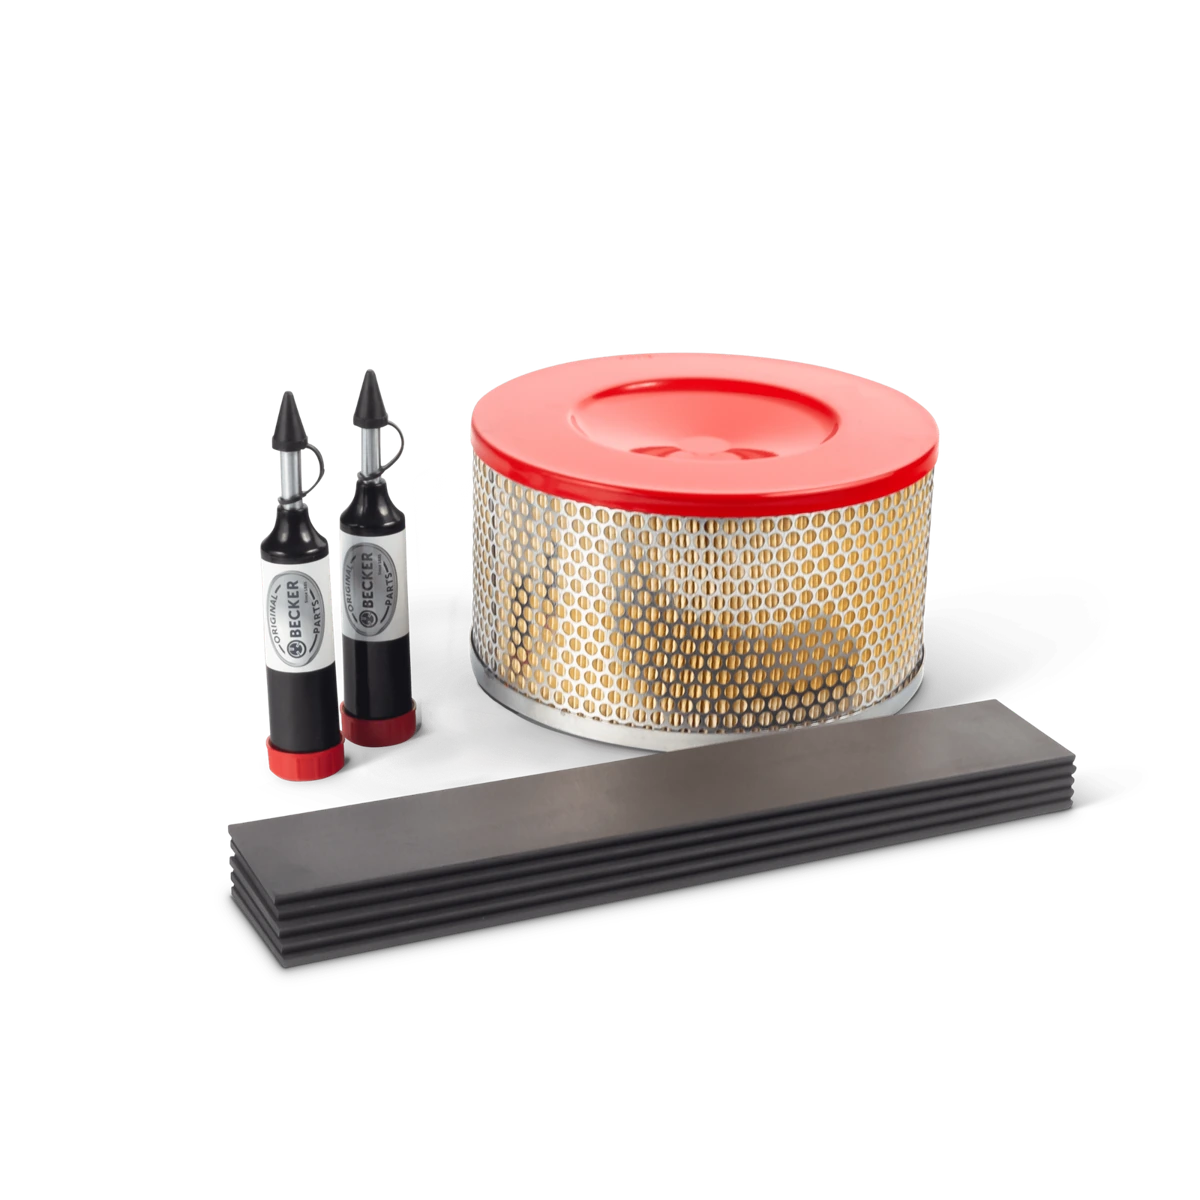
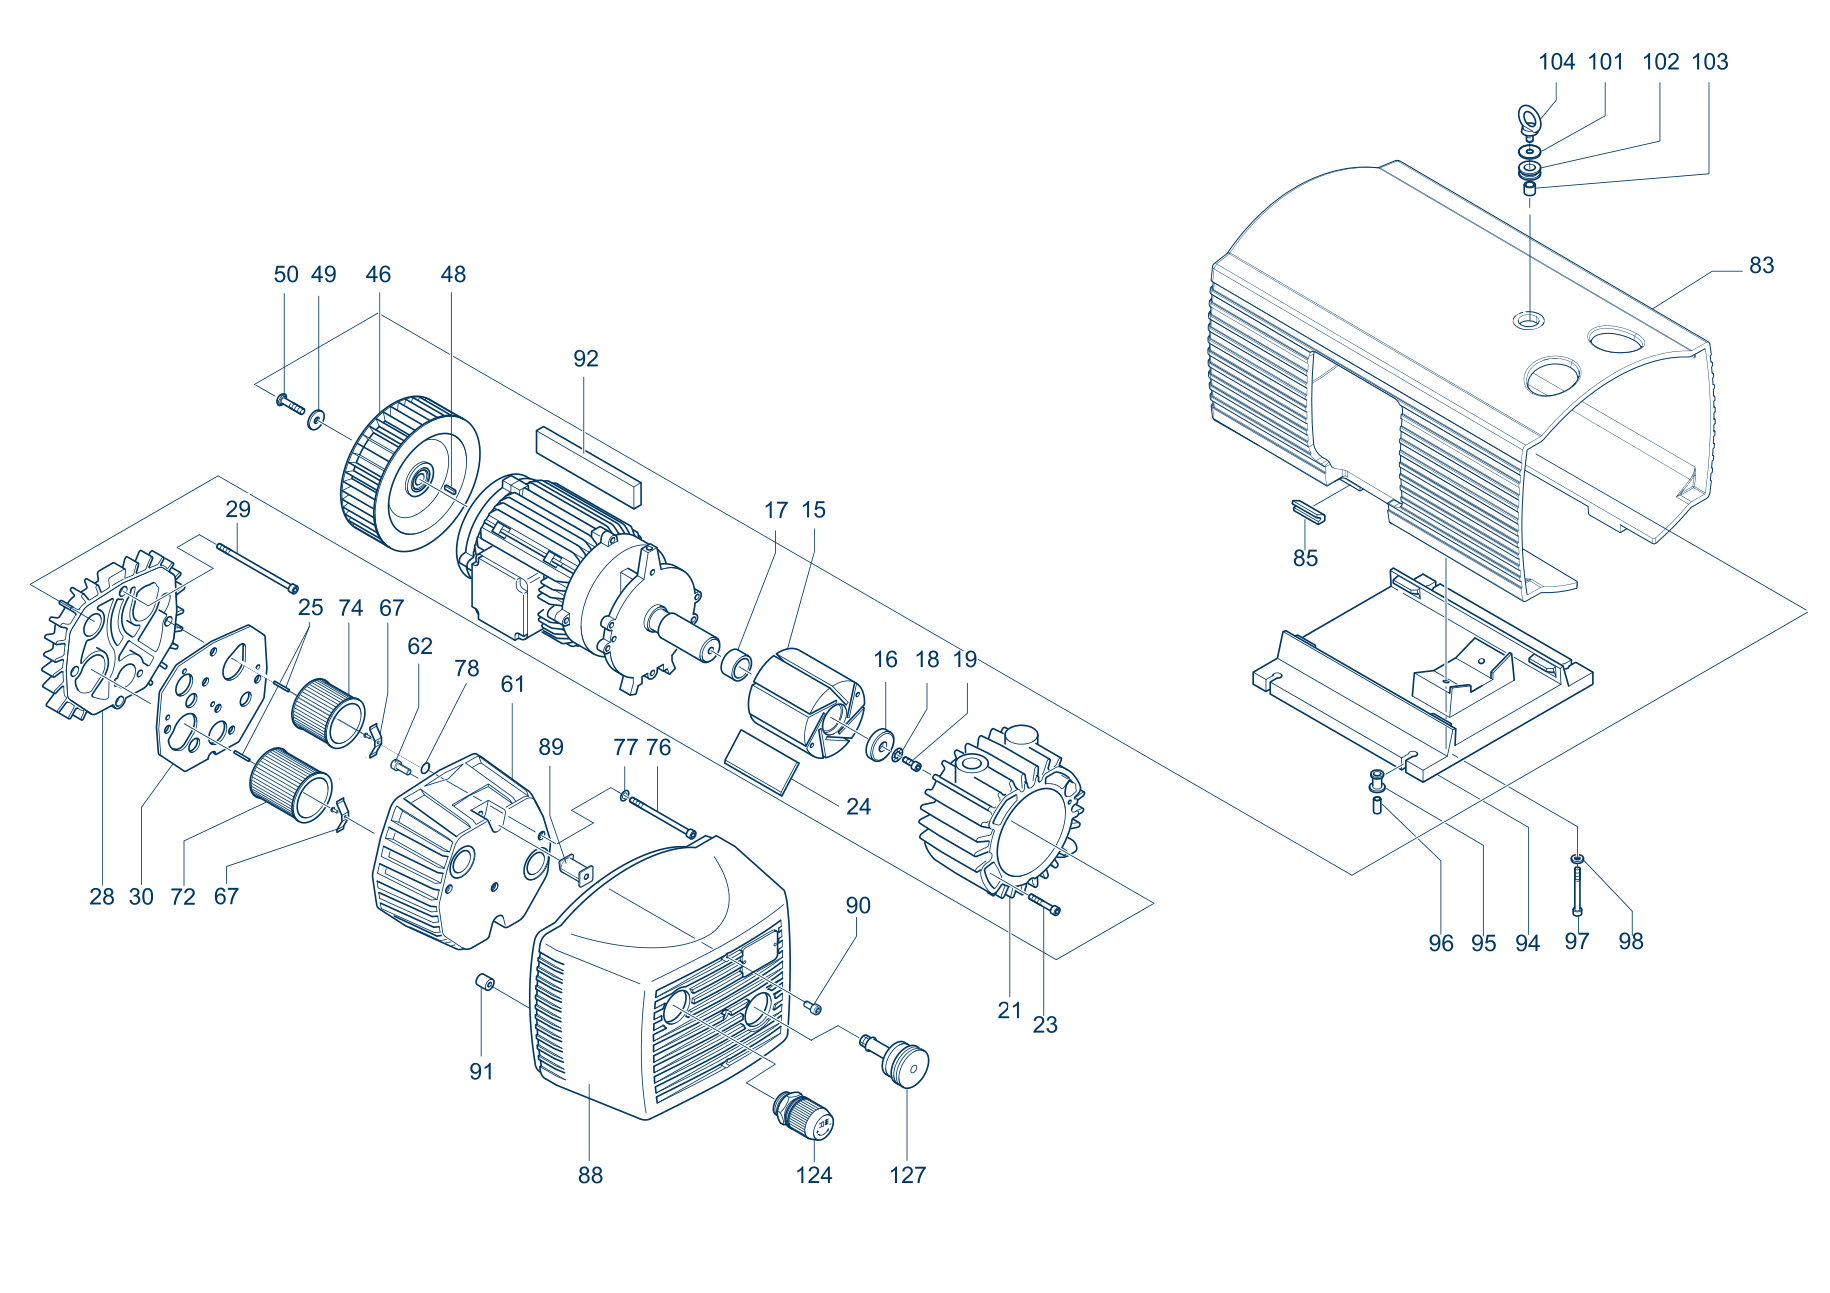
Las tablas visibles utilizan datos del catálogo europeo. Los PDF enlazados pueden corresponder a motores, unidades y ediciones de otros mercados. Confirma el código completo antes de comparar o pedir un recambio.
CUIDADO DEL EQUIPO Y DEL PROCESO
Cada turno cuenta
Mantenimiento orientado al ciclo
Ventosas y conexiones
Inspecciona el estado de las superficies de contacto según el procedimiento de la máquina. Relaciona las pérdidas de toma con una zona o formato. Revisa mangueras dañadas, uniones y pasos restringidos antes de atribuir todos los fallos a las paletas de la bomba.
Filtros accesibles
El polvo de cartón debe gestionarse con filtración adecuada. El diseño de la estación debe permitir revisar el filtro y sustituir el elemento sin improvisar desmontajes. Anota la fecha, las horas y las condiciones de producción de cada intervención.
Paletas y versión
En equipos de paletas secas, utiliza el manual y la referencia correspondientes a la unidad instalada. La familia comercial no basta para seleccionar cualquier recambio. La placa y el número de serie ayudan a distinguir ejecuciones y a consultar el despiece correcto.
Repetir la prueba
Después del mantenimiento, comprueba el ciclo con el formato de referencia. Compara tiempo hasta la señal, estabilidad durante el movimiento y liberación. Deja constancia de las condiciones de ensayo para que una revisión posterior tenga una base útil de comparación.
EL PROCESO EN IMÁGENES
Del puesto individual a la línea completa
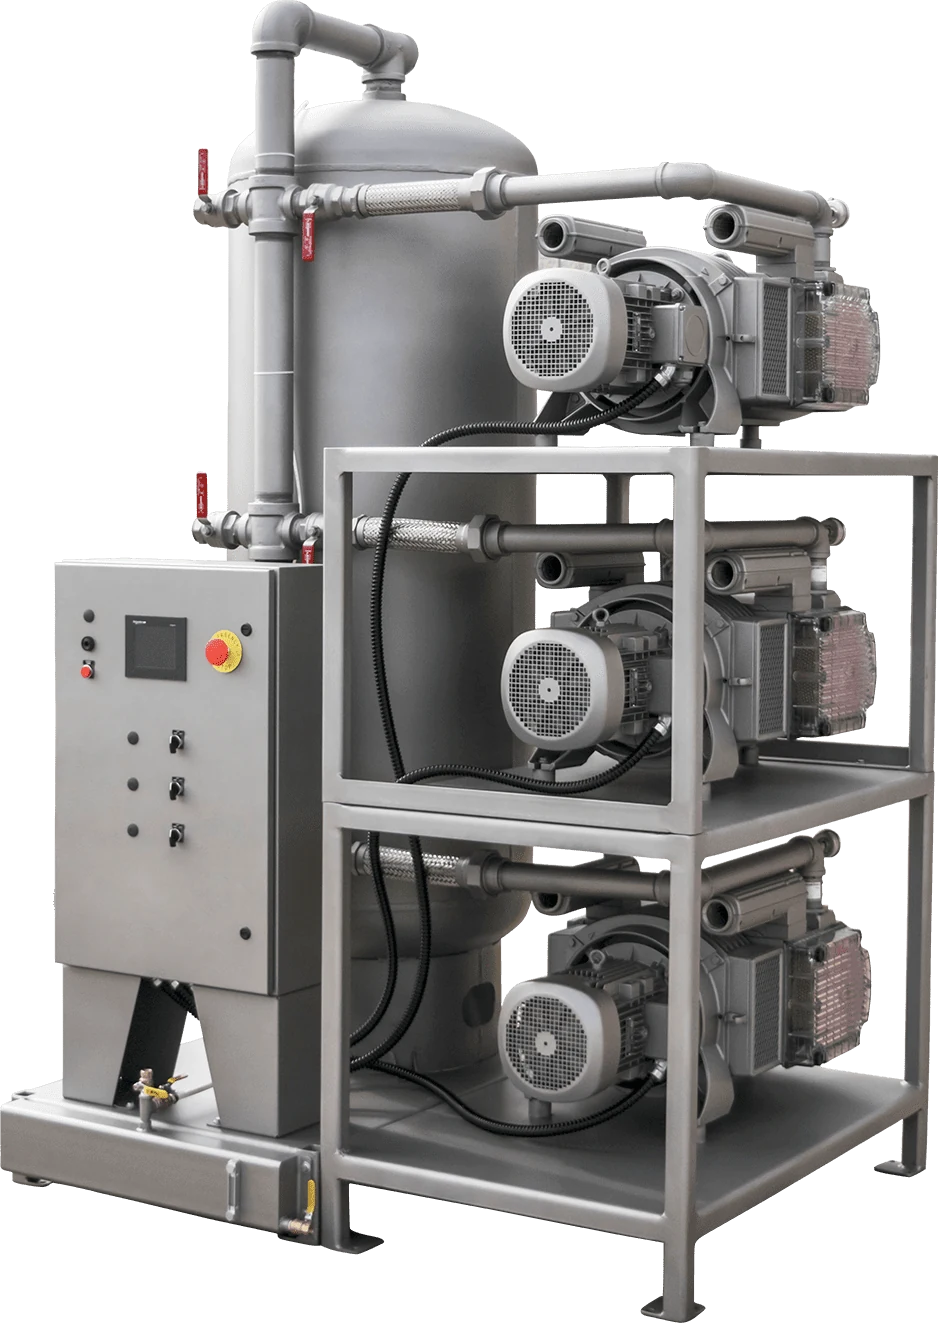
La continuidad de producción depende de que las estaciones mantengan su ritmo sin interferencias. Una formadora puede estar preparada para la cadencia requerida y, sin embargo, perder respuesta cuando otra toma comparte el circuito. La distribución del vacío forma parte del proyecto.
Para estudiar una instalación conjunta, prepara un esquema con las estaciones, sus consumos y los momentos de funcionamiento. Así se puede valorar una solución individual o centralizada y prever el acceso a mantenimiento desde el comienzo.
03 / SELECCIÓN POR CICLO
Una toma fiable
Necesita buenos datos
Cuéntanos qué hace la máquina y cuándo aparece el problema: arranque, cambio de formato, máxima velocidad o varias estaciones trabajando juntas. Un vídeo del ciclo puede complementar la documentación técnica.
Cartón, film, envase rígido, dimensiones, peso y tipo de ventosa.
Ciclos por minuto, tiempo de toma y estaciones en uso a la vez.
Lectura en la toma, tuberías, válvulas, filtros y esquema de conexión.
Placa BECKER, número de serie, frecuencia y último mantenimiento.
04 / ANTES DE DECIDIR
Tu línea cambia
La selección también
¿Esta página trata del envasado al vacío del alimento?
No es su enfoque principal. Aquí hablamos de cajas, encartonado, manipulación y paletizado. La página de alimentación y envasado primario desarrolla la evacuación del envase y otros procesos relacionados con el producto.
¿Basta con saber los ciclos por minuto?
Es un dato útil, pero necesitamos también el material, las ventosas, el tiempo de toma y las estaciones simultáneas. Añade el vacío requerido en el punto de uso si el fabricante lo especifica.
¿Conviene sustituir eyectores por una bomba?
Se puede estudiar, sin dar por hecho un ahorro. Para comparar alternativas, reúne el consumo medido, las horas de trabajo, el coste energético y los requisitos del ciclo. La decisión debe contemplar el conjunto de la instalación.
¿Podéis suministrar repuestos para una VT o VTLF?
Solicita paletas, filtros o un kit aportando el modelo completo y el número de serie. Exportvacio verifica la referencia antes de preparar la oferta y concreta el envío al país de destino.
¿Envasado secundario significa envasar alimentos al vacío?
No necesariamente. Aquí tratamos la formación y manipulación de embalajes, el encartonado y el paletizado. La extracción de aire del interior de un envase alimentario pertenece al envasado primario y tiene requisitos propios de proceso, higiene y presión.
¿Por qué funciona con una caja y falla con otra?
Puede cambiar la porosidad, el acabado, la geometría o la posición de las ventosas. También puede variar la receta de máquina. Compara ambos formatos con lecturas de vacío en el cabezal y observa en qué fase del ciclo aparece la pérdida de toma.
¿Qué información hace falta para sustituir una bomba existente?
Envía la placa completa, el número de serie, la tensión y la frecuencia. Añade una descripción de la estación, el material, la cadencia y el problema que quieres resolver. Una sustitución equivalente y una ampliación de capacidad requieren comprobaciones diferentes.
EXPORTVACIO · DESDE ANDORRA A LATINOAMÉRICA
Cuéntanos tu proceso
Preparemos el siguiente paso
Organiza la información de la línea antes de enviarla. Añade después al correo o WhatsApp la placa, el esquema o un vídeo breve del ciclo.
Los datos no se envían al preparar la consulta. Disponibilidad, accesorios, transporte y plazos se concretan en la oferta.
Referencia técnica: BECKER · Envasado seco secundario. Fotografías originales del fabricante. Contenido de selección y consulta comercial: Exportvacio.
Equipos y documentación técnica: BECKER. Las fotografías de contexto se acreditan en sus pies y no identifican instalaciones de clientes. Los ejemplos describen situaciones orientativas de selección.